مع سعي مصنّعي السيارات ومديري المشاريع الهندسية إلى تحسين كفاءة استهلاك الوقود والحمولة والأداء العام، أصبح خفض وزن المركبات أولوية أساسية في جميع قطاعات النقل. ويُعد استخدام صفائح الفولاذ عالي القوة استراتيجية مثبتة وفعالة للغاية لتحقيق خفض كبير في الوزن دون المساس بالسلامة الهيكلية أو سلامة التصادم. ومن خلال دمج حلول الفولاذ المتقدمة وخفيفة الوزن في تصميمات هندسة المركبات، يمكن للفرق تحسين تكاليف المواد، وخفض استهلاك الطاقة، وتحسين نتائج المشاريع إجمالًا. ومع ذلك، فإن الانتقال من أنواع الفولاذ الطري التقليدية إلى الأنواع المتقدمة عالية القوة ليس مجرد استبدال مباشر. بل يتطلب فهمًا شاملًا لسلوك المواد، وقيود التصنيع، وتعقيدات التشكيل، وديناميكيات سلسلة التوريد. ويتعين على قادة المشاريع تجاوز هذه التحديات التقنية لضمان تحقيق أهداف خفض الوزن دون التسبب في أنماط إخفاق جديدة أو اختناقات في الإنتاج.
آليات تخفيض سُمك الصفائح
يتمثل المبدأ الأساسي لاستخدام المواد عالية القوة لخفض الوزن في تقليل سُمك الصفائح. فمن خلال اختيار صفيحة فولاذ ذات مقاومة خضوع أعلى، يستطيع المهندسون تقليل سُمك أحد المكونات مع الحفاظ على قدرته على تحمل الأحمال. فعلى سبيل المثال، يمكن أن يتيح استبدال الفولاذ الطري التقليدي ذي مقاومة الخضوع البالغة 300 MPa بفولاذ متقدم عالي القوة ذي مقاومة خضوع تبلغ 800 MPa خفض السُمك بنسبة تصل إلى 30 إلى 40 بالمئة. وهذه العلاقة المباشرة بين مقاومة الخضوع وسُمك المقطع هي ما يجعل درجات الفولاذ الحديثة ذات قيمة كبيرة في مبادرات تخفيف الوزن.
لكن تقليل السُمك لا يقتصر على جعل الأجزاء أرق؛ بل يتعلق بتحسين هندسة المقطع العرضي. فغالبًا ما تتطلب المواد الأرق تعزيزًا هندسيًا إضافيًا للصلابة، مثل الأضلاع أو التموجات، لمنع الانبعاج تحت أحمال الضغط. وهذا يعني أن فوائد الفولاذ عالي القوة لا تتحقق بالكامل إلا عند اقترانه بتصميم هيكلي مدروس. ويتعين على مديري المشاريع التأكد من أن فرق التصميم لا تكتفي بتحديد مواد أقوى، بل تعيد تصميم المكونات فعليًا للاستفادة من انخفاض السُمك، وبذلك تحقق خفضًا حقيقيًا في الكتلة بدلًا من مجرد تغيير توزيع الوزن.
اختيار المواد وتوزيعها على مناطق المكونات
يتطلب اختيار درجة الفولاذ المناسبة اتباع نهج دقيق في توزيع المواد على مناطق المركبة. فالبنية الحديثة للمركبة ليست كتلة واحدة متجانسة، بل نظام مضبوط بعناية من مواد مختلفة، صُمم كل منها لوظيفة محددة. ويحتاج قفص حماية الركاب إلى فولاذ فائق القوة لمقاومة الاختراق أثناء التصادم، بينما تحتاج مناطق الانهيار الأمامية والخلفية إلى مواد تتشوه على نحو متوقع لامتصاص الطاقة الحركية.
عند تحديد صفيحة فولاذ لهذه المناطق المختلفة، يجب على المهندسين الموازنة بين القوة وقابلية التشكيل. ويوفر الفولاذ ثنائي الطور (DP) والفولاذ ذو اللدونة المستحثة بالتحول (TRIP) مزيجًا ممتازًا من مقاومة خضوع أولية عالية وخصائص قوية للتصلد بالتشكيل، ما يجعلهما مثاليين للمكونات الهيكلية المعقدة مثل الأعمدة B وعتبات الأبواب الجانبية. ومن جهة أخرى، يتميز الفولاذ متعدد الأطوار (CP) بقدرة فائقة على توسيع الثقوب، وهي خاصية أساسية للمكونات التي تتطلب عمليات تشكيل حواف أو تمديد أطراف واسعة أثناء الكبس.
وبالنسبة إلى مديري المشاريع، فإن فهم هذه الفروق الدقيقة بين المواد ضروري لضمان التواصل الفعال بين فرق التصميم والمحاكاة والتصنيع. إذ قد يؤدي عدم التوافق في اختيار المواد إلى إنتاج أجزاء شديدة الهشاشة فلا تتحمل عملية الكبس، أو شديدة الضعف فلا تحقق أهداف محاكاة التصادم. ويساعد إعداد مصفوفات واضحة لمواصفات المواد في وقت مبكر من دورة المشروع على منع تغييرات التصميم المكلفة في المراحل المتأخرة، وضمان توافق درجات صفائح الفولاذ المختارة تمامًا مع متطلبات أداء المركبة.
التغلب على تحديات التشكيل والارتداد المرن
يُعد التحكم في الارتداد المرن أحد أبرز التحديات عند استخدام صفائح الفولاذ عالي القوة. فكلما زادت مقاومة خضوع المادة، زاد تعافيها المرن بعد التشكيل. وعند إخراج جزء مكبوس أو مشكّل بالدرفلة من القالب، يميل إلى الارتداد نحو شكله الأصلي، ما يؤدي إلى عدم دقة الأبعاد. وتظهر هذه الظاهرة بوضوح خاص في المكونات ذات السحب العميق أو الانحناءات الحادة.
للحد من الارتداد المرن، يتعين على فرق التصنيع استخدام تقنيات متقدمة لتعويض القوالب وضوابط دقيقة للعملية. وغالبًا ما يتضمن ذلك في عمليات الكبس ثني المادة بدرجة زائدة قليلًا كي ترتد إلى الأبعاد المستهدفة بدقة. أما في عمليات التشكيل بالدرفلة، التي تُستخدم كثيرًا لإنتاج المقاطع الهيكلية المستمرة، فيتطلب التحكم في الارتداد المرن ضبطًا دقيقًا لفجوة الدرافيل وزوايا التشكيل في حوامل متعددة.
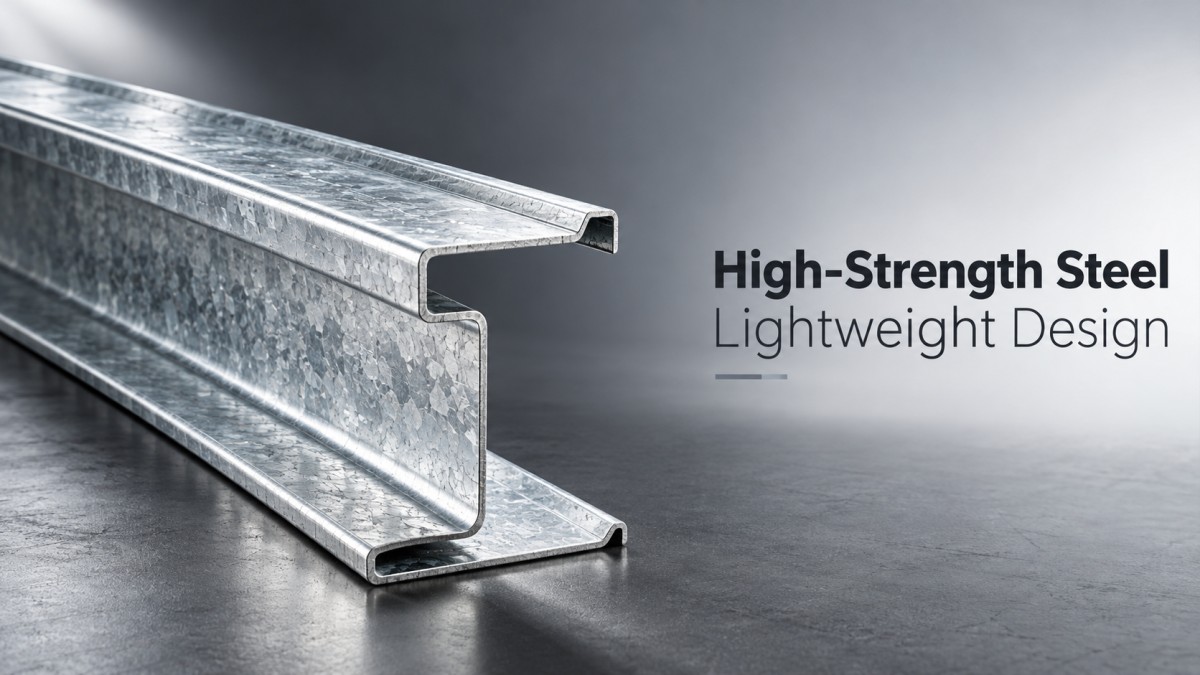
يُعد التشكيل بالدرفلة فعالًا للغاية في إنتاج مقاطع هيكلية طويلة ومعقدة ذات مقاطع عرضية متجانسة. فعلى سبيل المثال، تُستخدم المقاطع المشكّلة على البارد مثل عارضة Z على نطاق واسع في تصنيع المركبات التجارية الثقيلة ومعدات النقل المتخصصة والآلات الهندسية. وتوفر هذه المقاطع الفولاذية على شكل Z صلابة هيكلية ممتازة، وتعمل كعناصر أساسية لتحمل الأحمال، مثل دعامات الهياكل السفلية والأعمدة الميكانيكية والأذرع الهيكلية. وتتيح تقنية التشكيل بالدرفلة المستخدمة في إنتاجها دمج خصائص معقدة مباشرة في المقطع، ما يقلل الحاجة إلى عمليات لحام ثانوية ويسهم بدرجة أكبر في خفض الوزن الإجمالي.
تعقيدات اللحام والربط
تُعد عملية الربط مجالًا حاسمًا آخر يتطلب عناية خاصة عند استخدام الفولاذ عالي القوة. إذ يؤدي لحام هذه المواد إلى توليد حرارة موضعية قد تغيّر البنية المجهرية للفولاذ في المنطقة المتأثرة بالحرارة (HAZ). وفي بعض درجات الفولاذ عالي القوة، ولا سيما تلك التي تعتمد على بنية مجهرية مارتنسيتية لتحقيق قوتها، قد تسبب حرارة اللحام تليّنًا في المنطقة المتأثرة بالحرارة، ما ينشئ نقطة ضعف قد تتعرض للإخفاق المبكر تحت الحمل.
ولمعالجة ذلك، يجب التحكم بدقة في معايير اللحام. ويشمل ذلك تحسين مدخلات الحرارة، واستخدام جدولة دقيقة للحام في اللحام النقطي بالمقاومة، وضمان التثبيت والمحاذاة المناسبين لتجنب الفجوات التي تتطلب كمية مفرطة من مادة الحشو. وفي كثير من تصميمات المركبات الحديثة خفيفة الوزن، يجري استكمال اللحام التقليدي أو استبداله بمواد لاصقة هيكلية والربط بالبراغي عبر الثقب بالتشكيل الانسيابي. ولا تُحدث طرق الربط الميكانيكية والكيميائية هذه التشوهات الحرارية أو التغيرات المجهرية نفسها التي يسببها اللحام، ما يحافظ على كامل قوة صفائح الفولاذ عالي القوة.
يجب على مديري المشاريع التأكد من امتلاك منشأة التصنيع القدرة على تنفيذ تقنيات الربط المتقدمة هذه. ويُعد تحديث معدات اللحام، وتدريب المشغلين على المعايير الجديدة، والتحقق من قوة الوصلات من خلال اختبارات إتلافية وغير إتلافية صارمة، خطوات أساسية لضمان السلامة الهيكلية للمركبة النهائية.
الحماية من التآكل في المقاطع الأقل سُمكًا
عند تقليل سُمك المكونات لتوفير الوزن، يتقلص بدرجة كبيرة هامش الفقد المادي الناتج عن التآكل. فقد يكون لدى مكون تقليدي مصنوع من الفولاذ الطري سُمك زائد يكفي لتحمل قدر معين من الصدأ طوال عمره التشغيلي دون أن يتعرض لإخفاق هيكلي. أما المكون الرقيق المصنوع من فولاذ عالي القوة فلا يتمتع بهذا الهامش؛ إذ يمكن لأي تآكل أن يضعف قدرته على تحمل الأحمال بسرعة.
لذلك، لا يمكن الاستغناء عن الحماية الفعالة من التآكل. وتُستخدم الطلاءات المجلفنة على نطاق واسع لحماية صفائح الفولاذ عالي القوة من التدهور البيئي. وتعمل طبقة الزنك بوصفها مصعدًا مضحيًا، فتتآكل تفضيليًا لحماية الفولاذ الموجود تحتها. وبالنسبة إلى التطبيقات التي تتطلب مظهرًا جماليًا معينًا أو مقاومة إضافية للعوامل البيئية، يمكن استخدام تشطيبات فضية أو معالجات لاحقة متخصصة.
عند تحديد المواد المطلية، يجب على قادة المشاريع مراعاة تأثير الطلاء في عملية اللحام. فقد تتسبب طلاءات الزنك في تدهور الأقطاب أثناء اللحام النقطي بالمقاومة، ما يستلزم تنظيف الأقطاب أو استبدالها بمعدل أكبر. وتُعد الموازنة بين الحاجة إلى حماية طويلة الأمد من التآكل ومتطلبات التصنيع بكميات كبيرة نقطة قرار أساسية تؤثر مباشرة في متانة المركبة وكفاءة الإنتاج.
التوريد الاستراتيجي وتنفيذ المشاريع
من منظور إدارة المشاريع، يعتمد التنفيذ الناجح لاستخدام الفولاذ عالي القوة بدرجة كبيرة على التوريد الاستراتيجي وموثوقية سلسلة التوريد. وغالبًا ما تكون للمواد عالية القوة سماحات تصنيع أكثر صرامة ومتطلبات جودة أكثر تعقيدًا من الفولاذ التقليدي. ويُعد التأكد من مطابقة صفائح الفولاذ الموردة للمواصفات الدقيقة للسُمك والعرض والخصائص الميكانيكية أمرًا بالغ الأهمية لتجنب تأخيرات الإنتاج وعيوب الجودة.
عند شراء المكونات الهيكلية أو المواد الخام، ينبغي لمديري المشاريع البحث عن موردين قادرين على توفير جودة ثابتة والالتزام بالمعايير الدولية الرئيسية، مثل ASTM وEN وJIS وGB. كما تُعد الشهادات مثل CE وSGS وBV وISO مؤشرات قوية على التزام المورد بضبط الجودة وإمكانية التتبع.
علاوة على ذلك، يُعد تحسين استخدام المواد استراتيجية أساسية لخفض التكاليف. ويمكن أن يؤدي توريد المواد بأطوال مخصصة، مثل تحديد أطوال تتراوح بين 2 إلى 12 مترًا وفقًا لاحتياجات الإنتاج الفعلية، إلى خفض هدر الخردة بدرجة كبيرة. ويكتسب ذلك أهمية خاصة عند طلب المقاطع الهيكلية. فعلى سبيل المثال، عند دمج عارضة Z في ورش الهياكل الفولاذية الكبيرة أو الأسقف خفيفة الوزن أو هياكل المركبات الثقيلة، فإن توريد المواد مقطوعة إلى أطوال مخصصة دقيقة بسماحية ضيقة تبلغ ±1% يضمن الحد من الهدر وزيادة الكفاءة الهيكلية إلى أقصى حد. ويساعد الموردون الموثوقون الذين يوفرون تغليفًا قياسيًا للتصدير ومواعيد تسليم يمكن الاعتماد عليها على الحد من مخاطر التوريد، ما يمكّن فرق المشاريع من الالتزام بجداول الإنتاج الصارمة وضبط تكاليف التصنيع الإجمالية.
دمج الأجزاء وتكامل التصميم
لا يقتصر الهدف النهائي من استخدام صفائح الفولاذ عالي القوة على جعل الأجزاء الفردية أخف وزنًا، بل يشمل أيضًا تبسيط البنية العامة للمركبة. ويُعد دمج الأجزاء استراتيجية تصميم فعالة تُجمع فيها عدة مكونات مكبوسة أو مصنّعة في جزء واحد أكثر تعقيدًا. ويجعل الفولاذ عالي القوة، ولا سيما عند تشكيله باستخدام تقنيات متقدمة مثل التشكيل بالدرفلة أو التشكيل الهيدروستاتيكي، هذا الدمج ممكنًا.
ومن خلال خفض العدد الإجمالي للأجزاء، يستطيع المصنّعون الاستغناء عن مئات وصلات اللحام، وتقليل وقت التجميع، وخفض الوزن الإجمالي للمركبة. كما يعني تقليل عدد الأجزاء الحاجة إلى عدد أقل من الأدوات، وانخفاض تكاليف المخزون، وتقليل احتمالات أخطاء التجميع. ومع ذلك، يتطلب تحقيق دمج الأجزاء تعاونًا وثيقًا بين مصممي المنتجات وموردي المواد. ويجب أن تتمتع صفيحة الفولاذ المختارة بقابلية التشكيل اللازمة لتشكيلها في هندسة معقدة ومدمجة دون تمزق أو ترقق مفرط.
وبالنسبة إلى مديري المشاريع، فإن دعم مبادرات دمج الأجزاء في مرحلة التصميم المبكرة يمكن أن يحقق فوائد كبيرة. إذ ينقل التركيز من مجرد تحسين المكونات الفردية إلى تحسين النظام بأكمله، ما يؤدي إلى عمليات تصنيع أكثر كفاءة ومنتج نهائي أخف وزنًا وأقل تكلفة.


الرجاء إدخال ما ترغب في العثور عليه