هل يمكن لمصنّع ألواح الصلب المجلفن في الصين دعم سُمك طلاء زنك مخصص لأسطح مصانع المواد الكيميائية؟
نعم — ولكن لا يستطيع الجميع تنفيذ ذلك بموثوقية، ولن يقدّم الجميع ما يحتاجه مشروعك فعليًا. إذا كنت تحدد مواصفات الأسقف لمنشأة معالجة كيميائية في جنوب شرق آسيا أو الشرق الأوسط أو حتى المناطق الصناعية الداخلية في أمريكا الشمالية، ووصلت إلى هذا السؤال، فمن المرجح أنك تجاوزت مرحلة الاختيار العام للمواد. فأنت توازن بين قبول لفائف قياسية Z180 (180 g/m²) — المتاحة على نطاق واسع، والمنخفضة المخاطر، والتي يُفترض غالبًا أنها «كافية» — أو طلب خيار أثقل، مثل Z275، ليتوافق مع ظروف التعرض الفعلية: تكاثف متقطع لأبخرة حمضية، ورطوبة عالية، وتسرب هواء مالح بالقرب من فتحات التهوية، أو استنزاف الزنك بفعل الأشعة فوق البنفسجية على مدى عقود. ويعتمد هذا القرار بدرجة أقل على ادعاءات الموردين وبدرجة أكبر على ثلاثة شروط تشغيلية ملموسة: القدرة التصنيعية، وإمكانية تتبع العمليات، والانضباط في التحقق بعد الطلاء.
لنوضح الافتراضات الشائعة. أولًا: «طلاء الزنك المخصص» لا يعنيبالضرورة «اطلبه وسيتم الأمر». تتم معايرة خطوط الجلفنة بالغمس الساخن لنطاقات مستهدفة محددة. وقد يفتقر المصنع المُحسّن لدرجة الإنشاءات Z120–Z140 إلى التحكم في الفرن أو مراقبة كيمياء الحمام أو دقة سرعة السحب اللازمة للحفاظ على سماحية ±5 g/m² عند Z275 — لا سيما عبر اللفائف العريضة (1,200 mm+) والسماكات الرقيقة (0.5–0.8 mm)، حيث يصبح التصاق الزنك وتجانسه حساسين ميكانيكيًا. ثانيًا: «المصنّع في الصين» ليس كيانًا واحدًا متجانسًا. فبعضهم يدير خطوط OEM مخصصة مع تدقيقات عمليات متوافقة مع ASTM A653/A924؛ بينما يُسند آخرون الطلاء إلى شركات جلفنة خارجية دون إشراف مباشر على الجودة. ويظهر الفرق في تقارير الاختبارات — وليس في الكتيبات الدعائية.
ما الذي يعنيه «مخصص» فعلًا — وأين تظهر حدوده
يبدأ التخصيص الحقيقي قبل دخول اللفيفة إلى الحمام. ويتطلب ما يلي:
- اتفاق قبل الإنتاج بشأن طريقة القياس: هل يتم التحقق من وزن الطلاء عبر الإزالة الوزنية (ASTM A90) — وهي الطريقة الوحيدة المقبولة للبنية التحتية الحرجة — أم عبر XRF (الذي يقرأ السطح فقط ويبالغ في التقدير على التشطيبات الخشنة)؟ يعتمد العديد من الموردين XRF افتراضيًا ما لم يُطلب خلاف ذلك صراحةً.
- إمكانية التتبع على مستوى الدفعة: يجب ربط كل لفيفة بسجل جلفنتها — درجة حرارة الحمام، ووقت الغمر، وسرعة السحب، وتركيب السبيكة (مثل الزنك المعدّل بالألومنيوم لتحسين التحكم في تبلور السطح ومقاومة التآكل في البيئات الرطبة). وبدون ذلك، تكون مواصفة Z275 مجرد رقم على الورق.
- تحليل جانبي للحواف بعد الطلاء: لا يتوزع الزنك بانتظام على امتداد العرض. ففي اللفائف بعرض 1,500 mm، قد تكون الحواف أخف بنسبة 10–15% من المنتصف إذا لم تتم معايرة التحكم في الشد أو ضغط هواء المسح. وبالنسبة لألواح الأسقف المتراكبة أو المتداخلة، يخلق عدم اتساق طلاء الحواف مسارات تآكل تفضيلية — وهي بالضبط الأماكن التي تبدأ فيها التسربات.
يفصل هذا المستوى من التحكم مصنّعي الصلب الإنشائي الذين يتعاملون مع الجلفنة باعتبارها عملية متكاملة عن أولئك الذين يتعاملون معها كإضافة سلعية. ولهذا السبب تدعم شركات مثل Hongteng Fengda — التي تشغّل خطوط غمس ساخن معتمدة وفق ISO 9001 ومختبرات داخلية لعلم المعادن — بشكل روتيني مواصفات طلاء الزنك من Z60 (للدعامات الثانوية الداخلية) وصولًا إلى Z275 (لسطوح الأسقف المكشوفة في الأجواء الكيميائية القاسية)، مع وثائق امتثال كاملة لـ ASTM A653 وEN 10346 لكل دفعة صهر.
ومع ذلك، فإن Z275 ليس «أفضل» تلقائيًا — فالمبالغة في المواصفة تنطوي على مفاضلات حقيقية في التكلفة والأداء. عند 275 g/m²، يتجاوز سُمك طبقة الزنك 38 µm. وفي الألواح الرقيقة (<0.7 mm)، يزيد الزنك الزائد من خطر تكوّن طبقة بينية هشة أثناء التشكيل على البارد (مثل التشكيل بالدرفلة إلى مقاطع أسقف شبه منحرفة). إن تشقق طبقة الزنك أثناء الثني يضر بسلامة الحاجز بدرجة أكبر بكثير من طلاء Z180 أرق قليلًا لكنه جيد الالتصاق. لذلك، فالمواصفة الصحيحة ليست أعلى رقم — بل هي أقل سُمك يحافظ على الاستمرارية *بعد* التصنيع، تحت إجهادات الخدمة المتوقعة.
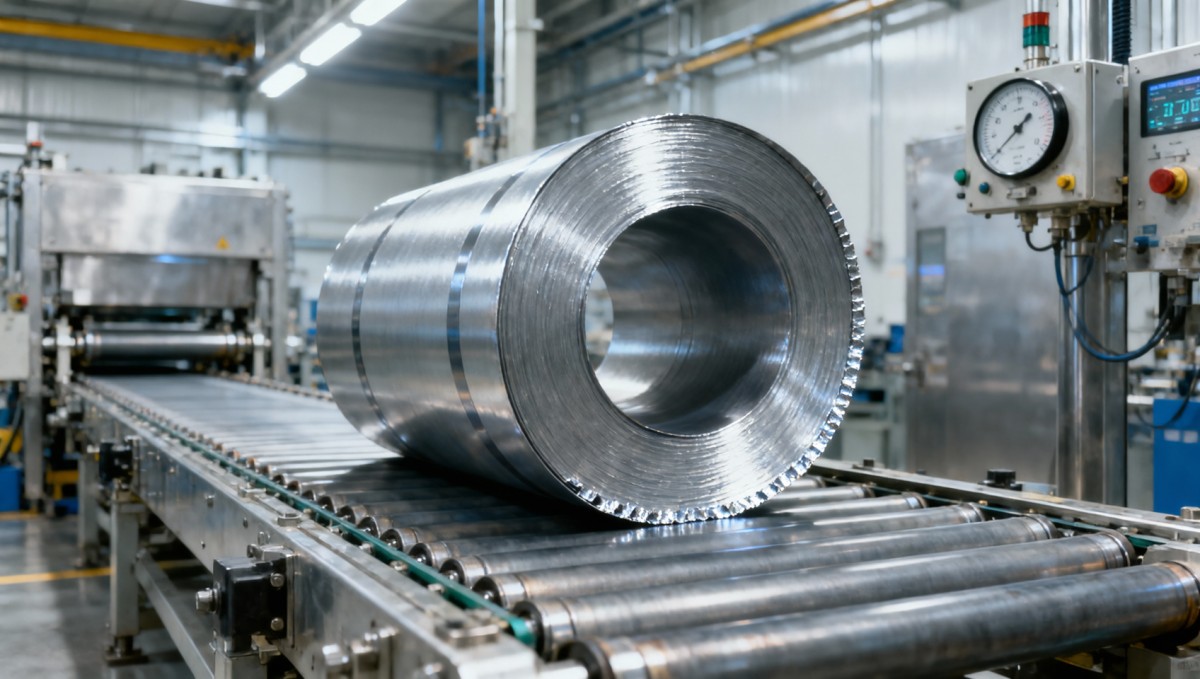
كيفية التحقق — وليس مجرد تحديد المواصفات — من أداء الزنك المخصص
لا تعتمد على تقارير اختبار المصنع وحدها. اطلب ما يلي:
- ورقة تحكم بالعملية موقعة لكل طلب، توضح درجة حرارة الحمام (±2°C)، ووقت الغمر (±0.5 sec)، وسرعة السحب (±0.1 m/min) — وليس وزن الطلاء النهائي فقط؛
- نتائج الاختبار الوزني (ASTM A90) من ثلاثة مواضع لكل لفيفة: المركز، و1/4 العرض، والحافة — مع الإبلاغ عنها كحد أدنى/متوسط/حد أقصى، وليس كمتوسط فقط؛
- مقاطع عرضية للبنية المجهرية (إذا كان الطلب ≥500 tons) تؤكد وجود طبقات مستمرة وملتصقة من سبيكة الزنك والحديد — إذ تشير الانقطاعات إلى سوء كيمياء الحمام أو التبريد السريع، وكلاهما مقدمة لظهور الصدأ الأبيض أو الصدأ الأحمر المبكر عند التعرض للمواد الكيميائية.
لاحظ أيضًا: اللفائف المجلفنة مسبقًا (المجلفنة كهربائيًا) — رغم أنها توفر سماحات طلاء أكثر دقة — نادرًا ما تكون مناسبة لأسقف مصانع المواد الكيميائية. إذ تفتقر طبقتها النموذجية من الزنك بوزن 80–120 g/m² إلى الكتلة التضحية والبنية السبائكية لطلاءات الغمس الساخن. وعند التلامس المستمر مع الأبخرة الحمضية، يُستنزف الزنك المجلفن كهربائيًا بسرعة أكبر ولا يوفر أي قدرة على الالتئام الذاتي عند الخدوش. وبالنسبة لتكسية الأسقف الرئيسية، يظل الغمس الساخن الخيار الوحيد المثبت ميدانيًا — ولا يكون السُمك المخصص منطقيًا إلا ضمن هذا السياق.
إرشادات عملية لمديري المشاريع
إذا كان تصميم سقفك يتطلب سُمك زنك مخصصًا، فإليك كيفية المتابعة دون تأخير أو إعادة عمل:
- اربط المواصفة بتحليل أنماط الفشل: هل الخطر السائد هو التنقر الناجم عن الكلوريدات (يفضل زنكًا أكثر سُمكًا وكثافة)، أم مكثفات الأحماض العضوية (تفضل حمامات معدلة بالألومنيوم من أجل التخميل)؟ دع ذلك يحدد رقم Z — وليس مدى توفره لدى المورد.
- ثبّت طريقة الطلاء مبكرًا: حدد «الجلفنة بالغمس الساخن وفق ASTM A653 Grade CS Type B، بفئة طلاء Z275، والتحقق بالإزالة الوزنية وفق ASTM A90». تجنب المصطلحات المبهمة مثل «جلفنة للخدمة الشاقة» أو «درجة صناعية».
- اطلب شهادة على مستوى اللفيفة — وليس الدفعة فقط: لا يكفي تقرير اختبار واحد لكل دفعة صهر. يجب أن يرتبط معرّف كل لفيفة بملف وزن طلاء خاص بها تم التحقق منه.
- خطط لتوقيت الفحص: يستغرق الاختبار الوزني 3–5 أيام. أدرج ذلك في جدول ضمان الجودة لديك — ولا تنتظر حتى وصول الشحنة إلى الموقع.
بالنسبة للمشاريع التي يؤثر فيها عمر السقف مباشرةً في وقت تشغيل المصنع — وحيث يعني الاستبدال استخدام السقالات، ودخول الأماكن المحصورة، وإيقاف الإنتاج — فإن الاستثمار في سُمك زنك قابل للتحقق ومتحكم به بالعملية ليس تسعيرًا مرتفعًا. إنه تخفيف للمخاطر. ونعم، يستطيع موردو لفائف وألواح الصلب المجلفن القادرون في الصين تقديم ذلك — شريطة التعامل معهم كشركاء هندسيين، وليس مجرد منفذين للطلبات.


الرجاء إدخال ما ترغب في العثور عليه