إن اختيار أنبوب SS 304 المناسب ليس قرارًا روتينيًا متعلقًا بالمواصفات عند تصميم أنظمة هيدروليكية عالية الضغط أو صيانتها، خصوصًا تلك التي تعمل فوق 250 بار، أو تحت أحمال نابضة، أو في بيئات سلامة حرجة مثل الأنظمة الهيدروليكية المتنقلة، والمعدات البحرية، أو منصات الاختبار الصناعية. في هذه التطبيقات، قد يؤدي فشل الأنبوب إلى توقفات متسلسلة عن العمل، وتلوث السوائل، ومخاطر الحرائق، أو الإصابات. وعلى الرغم من أن أنبوب SS 304 الملحوم يلبي متطلبات مقاومة التآكل والأبعاد الأساسية، فإن قيوده الهيكلية تصبح حاسمة تحت دورات الضغط المستمرة والإجهاد الحراري. يلغي أنبوب SS 304 غير الملحوم درزات اللحام بالكامل، مما يزيل تركيزات الإجهاد الموضعية، والتفاوتات في البنية المجهرية، ونقاط البداية المحتملة لتشققات الكلال. بالنسبة لمديري المشاريع الذين يشرفون على سلامة النظام، والجداول الزمنية للتوريد، وميزانيات الصيانة طويلة الأجل، فإن اختيار الأنابيب غير الملحومة بدلًا من الملحومة لا يتعلق بالتفضيل بقدر ما يتعلق بحدود أداء يمكن التنبؤ بها.
لماذا لا يفي أنبوب SS 304 الملحوم بمتطلبات الضغط العالي
يُشكّل أنبوب SS 304 الملحوم عبر لف شريط ثم وصل حوافه باستخدام لحام TIG أو اللحام بالليزر. وحتى مع العمليات الآلية الحديثة، تُدخل منطقة اللحام ثلاثة قيود متأصلة:
- بنية معدنية غير متجانسة: تُظهر المنطقة المتأثرة بالحرارة (HAZ) المجاورة للحام بنية حبيبية متغيرة، وليونة منخفضة، ومقاومة خضوع موضعية أقل مقارنة بالمعدن الأساسي، وعادةً ما تكون أقل بنسبة 10–15% من الحد الأدنى المحدد لمقاومة خضوع المادة الأم (205 MPa).
- تركيز الإجهادات المتبقية: يؤدي الانكماش الحراري أثناء اللحام إلى تكوين إجهادات متبقية شدية على طول خط الدرز. وتتحد هذه الإجهادات مع الضغط الهيدروليكي الداخلي، مما يسرّع بدء التشققات، خاصةً عند الانحناءات أو الوصلات أو نقاط التثبيت المعرضة للاهتزاز.
- تفاوت سماكة الجدار: غالبًا ما تُظهر الأنابيب الملفوفة والملحومة انحرافًا في سماكة الجدار بمقدار ±12–15% عبر المحيط، لا سيما قرب درزة اللحام. ويؤثر هذا التباين مباشرةً في حسابات ضغط الانفجار ويقلل هامش الأمان في مراجعات الامتثال لمعايير ASME B31.4 أو ISO 4397.
نادرًا ما تكون هذه العوامل مرئية أثناء الفحص البصري، لكنها تظهر أثناء التشغيل على شكل تسرب مبكر عند وصلات الفلنجات، أو عدم ثبات الاحتفاظ بالضغط أثناء اختبار الإثبات، أو كسور كلال غير متوقعة بعد 5,000–8,000 دورة، وليس بعد آلاف الساعات. إذا كان نظامك يتعرض لإعادة معايرة متكررة، أو عدم استقرار غير مفسر في التدفق، أو أعطال متكررة في الأختام قبل المقاطع الملحومة، فقد يكون الأنبوب نفسه هو السبب الجذري، وليس التركيب أو اختيار المكونات.
المواضع التي يقدم فيها أنبوب SS 304 غير الملحوم ميزة قابلة للقياس
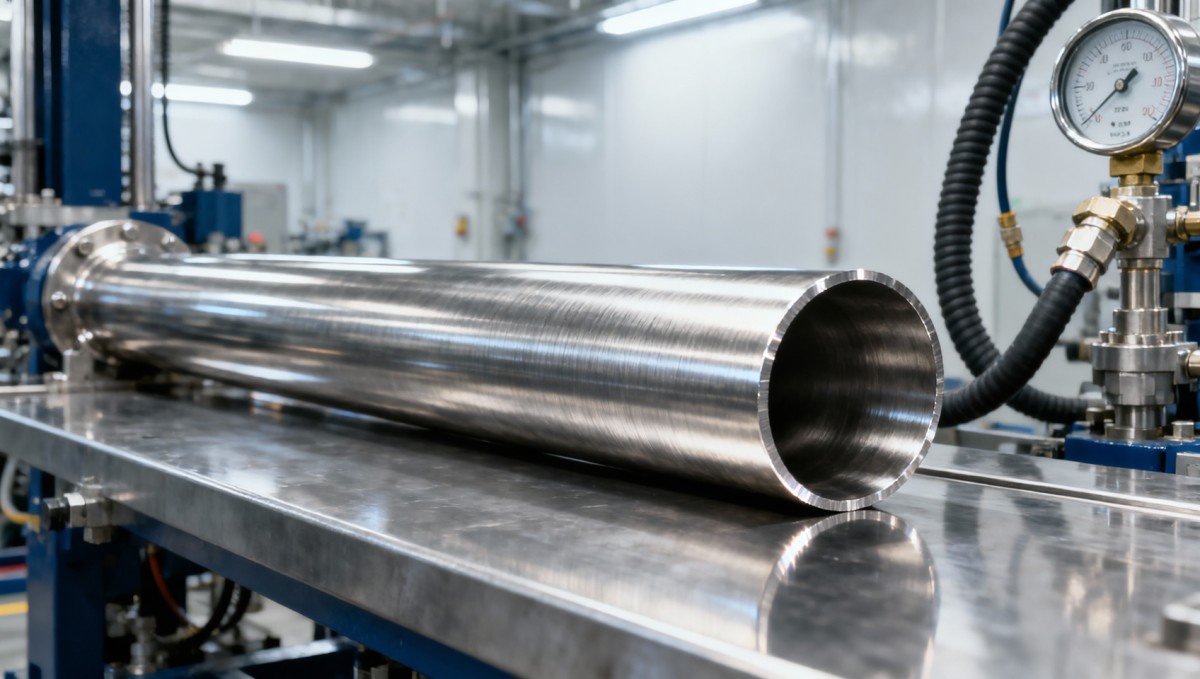
يُبثق أنبوب SS 304 غير الملحوم من كتل صلبة، ما يضمن بنية مجهرية متجانسة، وسماكة جدار متسقة (تفاوت ±5%)، وخصائص ميكانيكية متساوية الخواص في كامل المقطع العرضي. وتصبح ميزته في الأداء قابلة للقياس في ظروف التشغيل الفعلية:
- موثوقية ضغط الانفجار: عند القطر الاسمي وسماكة الجدار نفسيهما، يحقق الأنبوب غير الملحوم ضغط انفجار فعليًا أعلى بمقدار 1.3–1.5× من نظائره الملحومة بسبب غياب ضعف الدرز. على سبيل المثال، يتحمل أنبوب غير ملحوم بقطر خارجي 25 mm × جدار 3.0 mm باستمرار ضغطًا يزيد عن 620 بار في التحقق الهيدروستاتيكي، بينما تفشل الأنابيب الملحومة المقابلة بين 420–480 بار.
- إطالة عمر الكلال: تحت التحميل الدوري عند 75% من ضغط التشغيل المقنن، يُظهر SS 304 غير الملحوم عمر كلال أطول بمقدار ≥3× قبل بدء التشقق، وفقًا لبروتوكولات اختبار ASTM E466. ويترجم ذلك مباشرةً إلى فترات خدمة أطول بين عمليات الفحص وتقليل حالات التوقف غير المخطط لها.
- الاستقرار الحراري: في غياب المنطقة المتأثرة بالحرارة HAZ، يحافظ الأنبوب غير الملحوم على معامل تمدد حراري موحد (17.2 × 10⁻⁶/°C) عبر محيطه بالكامل، وهو أمر بالغ الأهمية للأنظمة المعرضة لتغيرات سريعة في درجات الحرارة، مثل الدوائر الهيدروليكية عند التشغيل البارد أو الآلات الخارجية في المناخات الصحراوية.
معايير القرار: متى يكون الأنبوب غير الملحوم غير قابل للتفاوض
ينبغي لمديري المشاريع اشتراط أنبوب SS 304 غير الملحوم عند انطباق أي مما يلي:
- يتجاوز ضغط التشغيل 200 بار (أو 80% من الحد الأدنى المحدد لمقاومة خضوع المادة)؛
- تتضمن دورة تشغيل النظام >100 دورة ضغط في الساعة؛
- يتضمن مسار الأنبوب انحناءات بنصف قطر ضيق (<5× OD) أو مناطق انثناء ديناميكية؛
- يحتوي الوسط السائل على جسيمات كاشطة، مثل مخاليط الماء-الغليكول المستحلبة، أو يعمل عند درجات حرارة مرتفعة (>80°C)؛
- تتطلب المواصفات التنظيمية أو مواصفات العميل تقارير اختبار مصنع قابلة للتتبع (MTRs) تُظهر اختبار الموجات فوق الصوتية لكامل الجسم (UT) وشهادة هيدروستاتيكية، وهي معايير قياسية للأنابيب غير الملحومة ولكنها اختيارية للدرجات الملحومة.
وعلى العكس، يظل أنبوب SS 304 الملحوم مناسبًا لخطوط الرجوع منخفضة الضغط (<35 بار)، أو مغذيات الخزانات الثابتة، أو أنابيب أجهزة القياس غير الحرجة، شريطة زيادة سماكة الجدار بمقدار ≥20% لتعويض خفض التصنيف المرتبط بالدرز.
اختيار المواد بما يتجاوز الدرز: مواءمة الدرجة مع متطلبات التطبيق
في حين أن الإنشاء غير الملحوم يعالج السلامة الهيكلية، يجب أن تلبي السبيكة الأساسية أيضًا المتطلبات البيئية والميكانيكية. يوفر SS 304 مقاومة واسعة للتآكل، لكنه يواجه قيودًا في البيئات الغنية بالكلوريدات أو الأحماض المختزلة. بالنسبة للمشاريع التي تجتمع فيها حساسية التكلفة مع التعرض المتوسط للتآكل، مثل سيور المعالجة الغذائية، ومجمعات الري الزراعي، أو هياكل الأنظمة الهيدروليكية لمركبات النقل، يوفر لفائف الفولاذ المقاوم للصدأ 202 بديلًا سليمًا من الناحية التقنية. توفر بنيته الأوستنيتية من المنغنيز والنيكل ليونة مماثلة (استطالة ≥55–60%) ومتانة عبر نطاق -40°C إلى +300°C، مع مقاومة محسنة للأكسدة عند درجات الحرارة المرتفعة. وعلى الرغم من أنه غير مناسب للتطبيقات البحرية أو تطبيقات جرعات المواد الكيميائية، فإنه يقدم أداءً موثوقًا في الحاويات الكهربائية ذات درجات الحرارة العالية، وهياكل معدات المطابخ، ومكونات سيور النقل، حيث يكون التعرض للكلوريد تحت السيطرة ويبقى الضغط دون 150 بار.
اعتبارات التوريد للمشاريع العالمية
بالنسبة لمديري المشاريع الذين يشترون من موردين مقيمين في الصين، يُعد التحقق من المنشأ غير الملحوم أمرًا أساسيًا، وليس مجرد شهادة مصنع. يحمل الأنبوب غير الملحوم الحقيقي علامات مميزة: غياب علامات الدرز الطولي تحت التكبير، وتشطيب سطحي موحد دون خرزة لحام أو آثار طحن، وسماكة جدار متسقة تُقاس في أربعة أرباع باستخدام القياس بالموجات فوق الصوتية. توفر Hongteng Fengda أنابيب SS 304 غير الملحومة المطابقة لمعياري ASTM A312 وEN 10216-5 مع وثائق MTR كاملة، بما في ذلك نتائج اختبار الشد، واختبار التآكل بين الحبيبات (ASTM A262 Practice E)، وتقارير التحقق من الأبعاد. تظل مهل التسليم مستقرة عند 6–8 أسابيع للمقاسات القياسية (OD 12.7–114.3 mm، جدار 1.2–6.0 mm)، من دون علاوة سعرية للدرجة غير الملحومة مقارنةً بالمكافئات الملحومة في طلبات الكميات الكبيرة.
آثار الصيانة والفحص
يقلل اعتماد أنبوب SS 304 غير الملحوم من عبء الفحص طويل الأجل. بخلاف الأنابيب الملحومة، التي تتطلب فحصًا دوريًا بالسوائل المتغلغلة أو المسح بالموجات فوق الصوتية ذات المصفوفة الطورية لكل وصلة درز، لا تحتاج المقاطع غير الملحومة إلا إلى فحوصات بصرية خارجية ومراقبة دورية لسماكة الجدار عند نقاط الاهتزاز العالي. وهذا يقلل تكاليف الاختبارات غير الإتلافية NDT التي يجريها طرف ثالث ويقصر فترات الصيانة المجدولة. ومع ذلك، فإن استخدام الأنابيب غير الملحومة لا يلغي الحاجة إلى التباعد الصحيح للدعامات، والالتزام بنصف قطر الانحناء، أو الاختيار الصحيح لوصلات نوع الحلقة الضاغطة، خصوصًا مع النبضات عالية التردد. تحقّق دائمًا من توافق الوصلات باستخدام بيانات عزم الدوران واختبار السحب الخاصة بالشركة المصنعة، وليس الجداول الصناعية العامة.


الرجاء إدخال ما ترغب في العثور عليه