عند توريد المواد لمشاريع الإنشاءات الثقيلة أو بناء الجسور أو التصنيع الصناعي، كثيرًا ما يواجه فرق المشتريات والمهندسون مصطلح اللفائف المدرفلة على الساخن (HRC). لكن ما المقصود تحديدًا بفولاذ HRC، وكيف تنتجه مصانع الصلب بما يلبي المعايير العالمية الصارمة؟ يُعد HRC منتجًا فولاذيًا شبه نهائي يُصنع بدرفلة ألواح الصلب عند درجات حرارة مرتفعة جدًا، عادةً أعلى من درجة إعادة تبلور المعدن. وعلى خلاف البدائل المعالجة على البارد، تتيح الدرفلة على الساخن تشكيل الفولاذ بسهولة، ما ينتج مادة تتميز بقوة إنشائية ممتازة وقابلية جيدة للتشكيل وكفاءة من حيث التكلفة. ويُعد فهم الخصائص الأساسية لـ HRC ومراحل تصنيعه خطوة بخطوة أمرًا ضروريًا لاتخاذ قرارات شراء مدروسة، وتحديد درجات المواد المناسبة، وضمان السلامة الإنشائية للمشروع النهائي.
بالنسبة إلى الباحثين عن المعلومات والمشترين الفنيين، فإن معرفة كيفية تصنيع HRC توفر فهمًا مباشرًا لسلوكه الميكانيكي وحالة سطحه وسماحاته الأبعادية. وتؤدي المعالجة في درجات الحرارة المرتفعة إلى تغيير البنية المعدنية للفولاذ بشكل جوهري، وهو ما يحدد أداء المادة خلال عمليات التصنيع اللاحقة مثل اللحام والثني والقطع. ويستعرض هذا الدليل الخصائص الأساسية لـ HRC، ويوضح العمليات الدقيقة التي تجري داخل مصنع صلب حديث.
الخصائص الفيزيائية والميكانيكية لـ HRC
قبل التطرق إلى عملية التصنيع، من الضروري فهم الحالة الفيزيائية لـ HRC عند خروجه من المصنع. وأبرز ما يميز الفولاذ المدرفل على الساخن بصريًا هو سطحه. فبسبب درفلة الفولاذ عند درجات حرارة مرتفعة ثم تبريده في الهواء المحيط، تتكون عليه طبقة أكسيد رمادية مائلة إلى الزرقة تُعرف بقشرة الدرفلة. وتوفر طبقة أكسيد الحديد هذه قدرًا من مقاومة التآكل الجوي، لكن يجب إزالتها بالتخليل أو السفع الرملي أو التجليخ إذا كان الفولاذ سيُطلى أو يُجلفن أو يُشكّل بدقة.
وتُعد السماحات الأبعادية عاملًا مهمًا آخر. فبسبب التمدد والانكماش الحراريين اللذين يحدثان خلال مرحلتي التسخين والتبريد في الإنتاج، تكون سماحات السماكة والعرض في HRC أوسع عمومًا مقارنةً بالمنتجات المدرفلة على البارد. وتكون حواف اللفيفة عادةً مستديرة أو غير منتظمة قليلًا، نتيجة مباشرة لانتشار المادة جانبيًا أثناء مراحل الدرفلة. وإذا كان المشروع يتطلب حوافًا حادة ودقيقة أو تحكمًا بالغ الدقة في السماكة، فقد يلزم إخضاع اللفيفة المدرفلة على الساخن لمزيد من عمليات التخفيض على البارد.
ومن الناحية الميكانيكية، تعمل عملية الدرفلة على الساخن إلى حد كبير على تطبيع الفولاذ. إذ تتيح درجات الحرارة المرتفعة إعادة تبلور البنية الحبيبية للمعدن، ما يخفف الإجهادات الداخلية التي قد تكون موجودة في لوح الصب المستمر الأصلي. وينتج عن ذلك مادة تتمتع بمطيلية ممتازة ومقاومة عالية للصدمات، ما يجعلها ملائمة جدًا للتطبيقات الإنشائية التي يجب فيها أن يمتص الفولاذ الطاقة دون أن ينكسر. كما أن الجمع بين قابلية اللحام والتشكيل الجيدة يجعل HRC خيارًا أساسيًا للعوارض والقنوات والفولاذ الزاوي والمكونات الإنشائية الثقيلة.
مراحل التصنيع خطوة بخطوة في مصانع الصلب الحديثة
يتطلب تحويل لوح فولاذي صلب إلى لفيفة متصلة من HRC سلسلة من العمليات الحرارية والميكانيكية المنسقة بدقة. وتستخدم مصانع الصلب الحديثة خطوط درفلة الشريط الساخن المستمرة لتحقيق أحجام إنتاج كبيرة مع الحفاظ على تحكم صارم في الخصائص النهائية للمادة.
إعادة تسخين الألواح وإزالة القشور الأولية
تبدأ العملية بألواح فولاذية مصبوبة باستمرار ومخزنة في درجة حرارة المحيط. وتُحمّل هذه الألواح في فرن إعادة تسخين من نوع العارضة المتحركة أو الدفع. والهدف الأساسي هو تسخين اللوح بالتساوي إلى نحو 1200°C إلى 1250°C. عند هذه الدرجة، يصبح الفولاذ أوستنيتيًا بالكامل وشديد اللدونة، ما يتيح خفض سماكته بدرجة كبيرة دون تشقق. ويُعد التسخين المتجانس أمرًا بالغ الأهمية؛ إذ قد تسبب المناطق الباردة عيوبًا في الدرفلة، بينما قد يؤدي فرط التسخين إلى نمو الحبيبات أو احتراق السطح.
بعد وصول اللوح إلى درجة الحرارة المستهدفة، يخرج من الفرن ويدخل مرحلة إزالة القشور الأولية. فخلال وجوده في الفرن، تتكون على سطح اللوح طبقة سميكة من القشور الأولية. وتُستخدم نفاثات مياه عالية الضغط (تتجاوز ضغوط تشغيلها 150 bar) لقذف اللوح وإزالة طبقة الأكسيد. وإذا لم تُزل هذه القشور بالكامل، فستُضغط داخل سطح الفولاذ أثناء الدرفلة، ما يسبب عيوبًا سطحية شديدة ويضر بجودة المنتج النهائي.
الدرفلة الأولية ودرفلة التشطيب
يدخل اللوح بعد إزالة القشور إلى مطحنة الدرفلة الأولية. وفي خط نموذجي مستمر لدرفلة الشريط الساخن، يمر اللوح عبر سلسلة من حوامل الدرفلة العكسية أو قطار درفلة أولية مستمر. وتنخفض السماكة تدريجيًا هنا من نحو 250 mm إلى سماكة قضيب نقل تتراوح بين 30 و50 mm. وتعمل الدرفلة الأولية على تفكيك بنية الصب في اللوح، وتنقية حجم الحبيبات، وإطالة المادة. وغالبًا ما تُشذّب حواف قضيب النقل أو تُزال قشورها في هذه المرحلة لضمان انتظام العرض ومنع تشقق الحواف في المراحل اللاحقة.
بعد الدرفلة الأولية، يُنقل قضيب النقل إلى قطار التشطيب. ويتكون هذا القسم من عدة حوامل (عادةً من 5 إلى 7) مرتبة في تكوين ترادفي مستمر. وتخفض مطاحن التشطيب الفولاذ إلى السماكة النهائية المحددة، والتي قد تتراوح من بضعة مليمترات إلى نحو 20 mm، حسب قدرات المطحنة. وتُضبط درجة حرارة الدرفلة في حوامل التشطيب بدقة، وعادةً ما تكون درجة التشطيب أعلى من 900°C. ويضمن ذلك بقاء الفولاذ في الطور الأوستنيتي ويمنع تكوّن بُنى مجهرية غير مرغوبة قد تؤثر سلبًا في المتانة.
التبريد الصفائحي واللف
بعد الخروج مباشرةً من حامل التشطيب الأخير، يدخل شريط الفولاذ المتوهج إلى طاولة الخروج. وهنا تتم أهم عمليات التحكم المعدني. ويمر الشريط عبر نظام تبريد صفائحي يتكون من مجموعات متعددة من فوهات المياه. ومن خلال التحكم الدقيق في تدفق مياه التبريد وضغطها وتوزيعها، يحدد مشغلو المصنع معدل تبريد الفولاذ. ويحدد معدل التبريد المضبوط البنية المجهرية النهائية—مثل نسب الفيريت أو البرليت أو البينيت—التي تحدد مباشرةً مقاومة الخضوع ومقاومة الشد والمتانة النهائية لـ HRC.
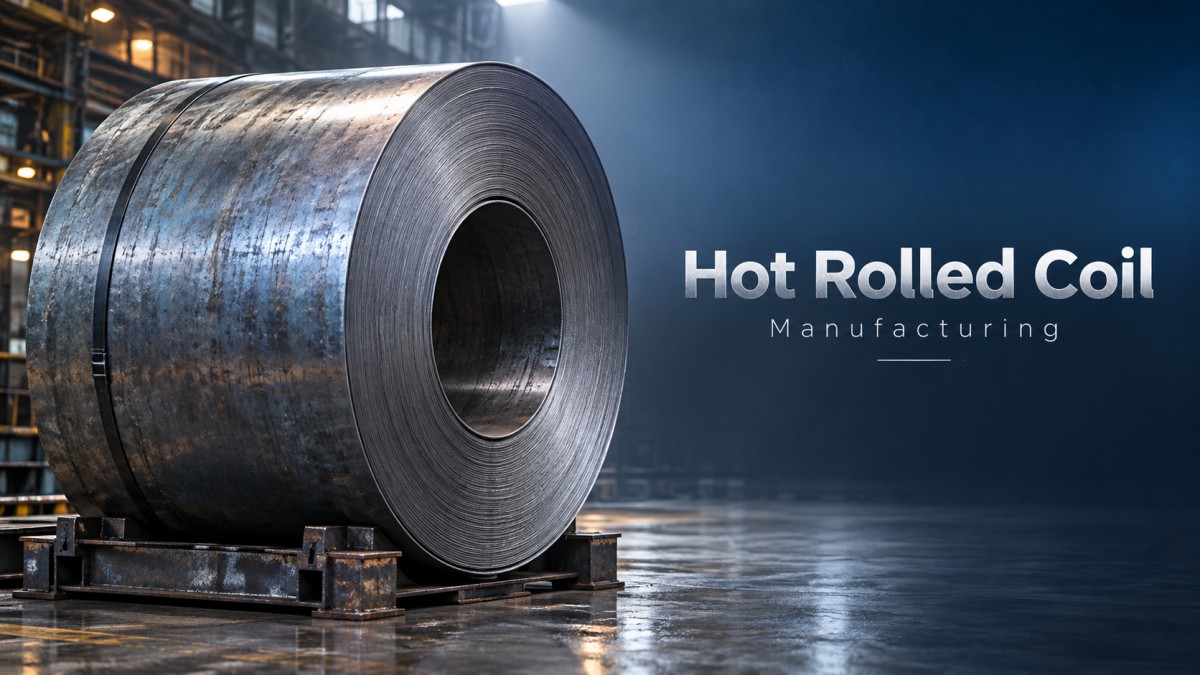
عندما يصل الشريط إلى درجة حرارة اللف المستهدفة، والتي تتراوح عادةً بين 550°C و650°C، يُوجّه إلى آلة اللف السفلي. وتلف الآلة الشريط الطويل المتصل في لفيفة محكمة وثقيلة. وتكتسب درجة حرارة اللف أهمية تضاهي أهمية معدل التبريد؛ فإذا لُفّ الفولاذ وهو ساخن أكثر من اللازم، فقد يصبح شديد الليونة ويصعب التعامل معه، بينما قد يؤدي لفه وهو بارد أكثر من اللازم إلى صلادة مفرطة وإجهادات متبقية. بعد ذلك، تُربط لفيفة HRC النهائية، وتُوزن، ثم تُنقل إلى منطقة التشطيب للفحص والإرسال.
التمييز بين HRC والبدائل المدرفلة على البارد
على الرغم من أن HRC يشكل أساس الهندسة الإنشائية الثقيلة، فإن محدودياته الفيزيائية تجعله غير مناسب لكل التطبيقات. وعندما تتطلب مواصفات المشروع سماحات أبعادية أدق أو تشطيبًا سطحيًا أنعم أو نسبًا محددة بين المقاومة العالية والوزن، يتعين على المهندسين النظر إلى ما هو أبعد من المنتجات القياسية المدرفلة على الساخن. وفي هذه الحالات، تتحول عملية التصنيع إلى التخفيض على البارد، أو يحدد المشترون مواد معالجة على البارد مباشرةً.
غالبًا ما ينتقل المشترون إلى المنتجات المدرفلة على البارد للتطبيقات التي تتطلب متانة محسّنة وتحكمًا دقيقًا في السماكة وجودة سطح فائقة. ومن الأمثلة البارزة على ذلك لفائف الصلب المدرفل على البارد المصنوعة من درجات الفولاذ منخفض السبائك عالي المقاومة مثل فولاذ الكربون Q355. وقد صُممت هذه المادة تحديدًا للتطبيقات الصعبة مثل آلات الإنشاءات والهياكل المعمارية وأوعية الضغط. ومن خلال عملية التخفيض على البارد، تعزز هذه المادة المقاومة والمتانة بإضافة كميات ضئيلة من عناصر السبائك، مع الحفاظ على قابلية جيدة للتشغيل واللحام.
يتوفر هذا المنتج المدرفل على البارد بسماكات من 0.12-12mm وعروض من 600-2000mm، ويلبي متطلبات الهندسة الحديثة للإنشاءات خفيفة الوزن وعالية المقاومة. كما يمكن إخضاعه لعمليات أساسية متنوعة مثل الثني والقطع والتثقيب والمعالجة السطحية (مثل الجلفنة أو التزييت أو الطلاء) لتلبية احتياجات التصنيع المحددة. وبفضل شهادات تشمل ASTM وJIS وEN وGB، يوفر هذا المنتج بديلًا موثوقًا عندما لا تلبي حالة HRC بعد الدرفلة المتطلبات الجمالية أو الأبعادية الدقيقة للمكوّن النهائي.
ضمان الجودة والامتثال للمعايير
يخضع إنتاج HRC لبروتوكولات صارمة لمراقبة الجودة لضمان مطابقة المادة للمعايير الدولية. وتجري مصانع الصلب اختبارات دقيقة على كل صهرة من الصلب المنتج. وتشمل الاختبارات الميكانيكية القياسية اختبار الشد لتحديد مقاومة الخضوع ومقاومة الشد والاستطالة. وفي التطبيقات ضمن البيئات الباردة أو ظروف التحميل الديناميكي، يُجرى اختبار الصدم على عينات شاربي ذات شق على شكل حرف V للتحقق من متانة المادة عند درجات حرارة محددة دون الصفر.
يُتحقق من التركيب الكيميائي باستخدام أجهزة التحليل الطيفي لضمان وقوع نسب الكربون والمنغنيز والسيليكون والعناصر النزرة ضمن النطاقات المحددة للدرجة المطلوبة. وتُجرى القياسات الأبعادية باستمرار باستخدام مقاييس الليزر وأجهزة المراقبة بالموجات فوق الصوتية للسماكة، لضمان مطابقة اللفيفة لسماحات العرض والسماكة المطلوبة. كما تُفحص جودة السطح بصريًا وباستخدام أنظمة آلية لمسح السطح.
تعتمد عمليات الشراء العالمية على مواصفات موحدة لضمان أداء المواد. ويُنتج HRC بما يطابق المعايير الدولية الرئيسية، بما فيها ASTM (مثل A36 للاستخدامات الإنشائية العامة وA572 للفولاذ منخفض السبائك عالي المقاومة)، وEN 10025 (الذي يشمل درجات مثل S235 وS275 وS355 في أوروبا)، وJIS G3101 (مثل SS400 في اليابان)، وGB/T 700 في الصين. وتُرفق بكل لفيفة شهادة اختبار المصنع (MTC) التي توفر إمكانية تتبع كاملة إلى رقم الصهرة الأصلي، وتفصّل الخصائص الكيميائية والميكانيكية التي جرى التحقق منها أثناء الإنتاج.
اعتبارات التوريد الاستراتيجي وتحديد المواصفات
يتيح فهم عملية تصنيع HRC لمتخصصي المشتريات والمهندسين إعداد مواصفات أدق وتجنب مشكلات التصنيع المكلفة. فإذا كان المنتج النهائي يتطلب تشكيلًا باردًا مكثفًا أو سحبًا عميقًا، فقد يؤدي تحديد درجة مدرفلة على الساخن ذات بنية حبيبية خشنة إلى التشقق. وفي مثل هذه الحالات، يمكن أن يؤدي طلب حالة مطبّعة أو درجة ذات سبائك دقيقة من المصنع إلى تحسين قابلية التشكيل.
وبالمثل، إذا كان HRC مخصصًا لتطبيقات معمارية مكشوفة أو يتطلب تشطيبات طلاء عالية الجودة، فيجب أن تنص المواصفات صراحةً على التخليل والتزييت (P&O) لإزالة قشرة الدرفلة. وقد يؤدي عدم مراعاة حالة سطح HRC كما خرج من الدرفلة إلى ضعف التصاق الطلاء وحدوث تآكل مبكر. ومن خلال مواءمة مواصفات المادة مع طرق التصنيع المقصودة وبيئة التشغيل النهائية، يمكن للمشترين ضمان أن يحقق HRC الذي يوفره المصنع الأداء المطلوب، بما يحسن السلامة الإنشائية وكفاءة المشروع من حيث التكلفة الإجمالية.


الرجاء إدخال ما ترغب في العثور عليه