تُقاس مسافة حافة ثقب البرغي في زاوية فولاذية من مركز الثقب إلى الحافة الحرة المعنية، وتُحدَّد القيمة المطلوبة وفقًا لمعيار الوصلة المعتمد والتصميم المعتمد. لا توجد قاعدة عامة تنص على أن المسافة تساوي «قطر برغي واحد» أو «قطري برغي». فعلى سبيل المثال، يحدد المعيار EN 1993-1-8:2005 حدًا أدنى أساسيًا قدره 1.2 مرة من قطر الثقب لكل من مسافة النهاية ومسافة الحافة ضمن أحكام تباعد البراغي. وهذا الحد الأدنى قيد هندسي، وليس دليلًا على قدرة الوصلة على تحمل حمل التصميم.
لذلك، عند فحص زاوية مثقوبة، قد يتطلب وجود ثقب بالقرب من نهاية مقطوعة أو من ضلع ضيق أكثر من مجرد فحص بالمسطرة. فقد يؤدي نقص المادة بين الثقب والحافة إلى تقليل مقاومة التحمل أو السماح بالتمزق. ويتمثل الإجراء العملي في التحقق من متطلبات الأبعاد المعمول بها، وقياس الجزء بعد تصنيعه، والتأكد من أن هندسته الفعلية لا تزال ضمن حدود تصميم الوصلة المعتمد.
قِس المسافة الصحيحة قبل مقارنة الأرقام
من السهل الخلط بين ثلاثة أبعاد: قطر البرغي، وقطر الثقب، والوصلة المادية الصافية المتبقية بين الثقب والحافة. ولا تستخدم المعايير بالضرورة القطر نفسه لتحديد حدودها.
- قطر البرغي، d: القطر الاسمي لساق البرغي.
- قطر الثقب، d0: الفتحة المحددة للثقب الدائري، وتكون عادةً أكبر من قطر البرغي.
- المسافة من المركز إلى الحافة، e: المسافة من مركز الثقب إلى الحافة الحرة المعنية.
- الوصلة المادية الصافية: في الثقب الدائري، تساوي المسافة من المركز إلى الحافة ناقص نصف قطر الثقب.
في ثقب دائري قطره 22 mm ومسافته من المركز إلى الحافة 35 mm، تبلغ الوصلة المادية الصافية 24 mm. هذه أبعاد توضيحية وليست تخطيطًا موصى به صالحًا لجميع الحالات. وسيكون الإبلاغ عن «مسافة حافة 24 mm» مضللًا إذا كان الرسم يتطلب قياس المسافة من المركز إلى الحافة.
للزاوية الفولاذية أيضًا حدود متعددة يجب أخذها في الحسبان. فالحافة الحرة الطولية لأحد الضلعين تختلف عن النهاية المقطوعة للعضو. أما الجذر الذي يلتقي عنده الضلعان فليس حافة حرة، لكن نصف قطره قد يحد من خلوص البرغي والوردة والأداة. وقد يستوفي الثقب متطلبات الحافة الحرة، بينما تقع الوردة جزئيًا على الجذر المنحني.
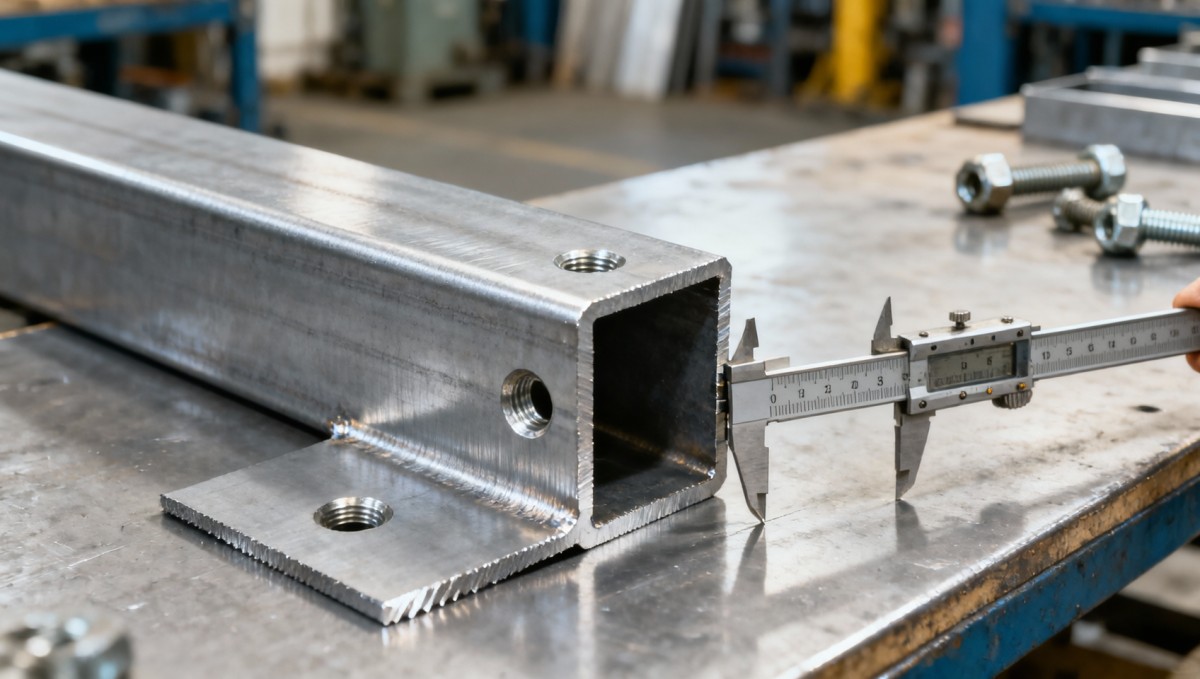
بالنسبة إلى الحواف غير المنتظمة أو المتضررة، سجّل المقطع الفعلي بدلًا من القياس إلى خط مستقيم افتراضي. فقد يؤدي وجود ثلمة غير مقصودة بجوار الثقب إلى وصلة مادية صافية أصغر محليًا مما يوحي به البعد الاسمي للحافة.
طبّق معيارًا حاكمًا واحدًا بدلًا من خلط القواعد
ابدأ بمستندات العقد والرسومات الإنشائية ومواصفات الوصلة. حدّد معيار التصميم وإصداره، ومتطلبات التصنيع، وأي قيود خاصة بالمشروع. إن شهادة مادة تشير إلى ASTM أو EN أو JIS أو GB لا تحدد بمفردها القواعد الحاكمة لقبول وصلات البراغي.
Eurocode: ميّز بين مسافة النهاية ومسافة الحافة
في EN 1993-1-8:2005، تمثل e1 مسافة النهاية المقاسة في اتجاه انتقال الحمل، بينما تمثل e2 مسافة الحافة المقاسة عموديًا على ذلك الاتجاه. والقيم الدنيا الأساسية هي e1 ≥ 1.2d0 وe2 ≥ 1.2d0. تحقّق من الإصدار المعتمد للمشروع ومن أي أحكام وطنية أو خاصة بالمشروع قبل استخدام هذه الحدود.
باستخدام ثقب دائري توضيحي قطره 22 mm، تساوي 1.2d0 مقدار 26.4 mm. وقد تكون المسافة المقاسة التي تتجاوز 26.4 mm مستوفية لهذا الحد الهندسي الأدنى، إلا أن مسافة التصميم المطلوبة قد تكون أكبر. وتعتمد مقاومة التحمل وفق Eurocode على هندسة الوصلة، بما في ذلك مسافة النهاية وتباعد البراغي، فضلًا عن خصائص المادة والمثبتات.
AISC: استخدم الجدول المحدد وأحكام الثقوب
يحدد AISC 360 الحد الأدنى للمسافات من المركز إلى الحافة ضمن أحكامه الخاصة بوصلات البراغي. وبالنسبة إلى الثقوب القياسية، يربط الجدول المعمول به الحد الأدنى للمسافة بقطر البرغي الاسمي. وتتطلب الثقوب كبيرة الحجم والمشقوقة مراجعة إضافية وفق الأحكام ذات الصلة؛ كما أن اتجاه الشق مهم.
لا تستبدل قيمة جدول AISC بالصيغة الأوروبية 1.2d0. كذلك، لا تفترض أن فئات حالة الحافة الواردة في دليل قديم تنطبق دون تغيير على إصدار مختلف. عندما يحدد الرسم مسافة حافة أكبر من الحد الأدنى الأساسي في الكود، افحص القطعة وفقًا للرسم ما لم ينص تعديل معتمد على خلاف ذلك.
لماذا قد يظل الثقب المقبول من حيث الأبعاد غير آمن
الحد الأدنى لمسافة الحافة ليس سوى جزء واحد من كفاية الوصلة. ويجب على المهندس التحقق من حالات الحد المعمول بها للزاوية والبراغي والمادة المتصلة. وعند توصيل زاوية عبر ضلع واحد، قد يكون لامركزية الحمل وسلوك الضلع البارز أهمية أيضًا.
التحمل والتمزق يتأثران مباشرةً بالمادة المحيطة بالثقب. فقد يجعل الضلع الرقيق أو الفتحة الكبيرة أو مسافة النهاية القصيرة أو قوة الوصلة العالية المقاومة المتاحة غير كافية، حتى عند استيفاء الحد الأدنى من المتطلبات الهندسية.
انهيار المقطع الصافي يتعلق بالمقطع العرضي المتبقي بعد احتساب الثقوب. وقد تؤدي إضافة ثقب آخر أو تكبير ثقب موجود إلى تقليل ذلك المقطع. وفي الأعضاء المعرضة للشد، قد يؤثر ترتيب الوصلة وتأخر القص أيضًا في المقاومة القابلة للاستفادة.
قص الكتلة يتضمن مسار انهيار محتملًا حول مجموعة البراغي. وقد يؤدي تقييم أقرب مسافة بين الثقب والحافة وحدها إلى إغفال التأثير المشترك لمسافة النهاية وخطوة البراغي والتباعد العرضي وسُمك الزاوية.
يجب تحديد اتجاه الحمل استنادًا إلى تصميم الوصلة، لا استنتاجه من طول الزاوية. فقد تنقل الزاوية المستخدمة كدعامة أو مسند أو وصلة كمرة القوة بطرق مختلفة. وقد تتطلب الأحمال العكسية أخذ أكثر من اتجاه في الحسبان. وينبغي ألا يعيد موظفو الفحص تصنيف حافة على أنها «حافة غير محملة» لمجرد أن هذا التفسير يؤدي إلى بُعد مطلوب أصغر.
تسلسل عملي لفحص الزوايا المصنّعة
- تحقّق من الرسم المعتمد. سجّل رقم المراجعة ومقاس الزاوية وسُمكها وتصنيف البرغي وأبعاد الثقب ونوعه ومسافتي الحافة والنهاية المحددتين. عالج أي أبعاد مفقودة قبل القبول.
- حدّد كل حدّ ذي صلة. ميّز بين النهاية المقطوعة والحافة الحرة الطولية ومنطقة الجذر. قارِن ضلع التوصيل واتجاه الحمل المقصود بالتفصيل.
- قِس الفتحة. تحقّق من أن الثقب المفترض أنه قياسي ليس كبيرًا أو ممدودًا أو مخروطيًا أو متضررًا. وبالنسبة إلى الشقوق، سجّل الطول والعرض والاتجاه.
- قِس المسافات من المركز إلى الحافة. استخدم القدمة أو مقياسًا مناسبًا أو معدات قياس الإحداثيات الملائمة للسماحية. وإذا قِيسَت الوصلة المادية الصافية أولًا، فأضف نصف القطر المقاس للثقب الدائري.
- افحص نمط البراغي كاملًا. أدرج خطوة البراغي والتباعد والمسافة إلى النهايتين عند الاقتضاء ومدى التطابق مع الجزء المقابل. ولا يثبت استيفاء الثقب الأول أن الثقوب الباقية مقبولة.
- افحص حالة الحافة والثقب. ابحث عن التشققات والنتوءات والثلمات والتشوهات والأسطح غير المنتظمة الناتجة عن القطع الحراري. تحقّق من استقرار الوردة وخلوص الجذر.
- سجّل قرار المعالجة. قارِن النتائج بسماحيات الرسم والمتطلبات الحاكمة. واعزل القطع غير المطابقة إلى حين صدور قرار معتمد.
ينبغي أن تراعي القياسات المأخوذة بعد الطلاء إمكانية الوصول لأغراض القياس وتراكم الطلاء عند الاقتضاء، من دون اعتبار الطلاء سُمكًا للفولاذ الإنشائي. أزل الأوساخ السائبة التي تحجب الحافة، لكن لا تطحن الجزء أو تعيد تشكيله لمجرد الحصول على قراءة ملائمة.
عند الاقتراب من الحد، تصبح دقة الجهاز وعدم اليقين في القياس مهمين. ولا تكفي قيمة مقربة مثل «حوالي 27 mm» عندما يعتمد قرار القبول على أجزاء من المليمتر. سجّل القيمة المقاسة والطريقة والموقع بوضوح يسمح لمفتش آخر بتكرار القياس.
تفاصيل التصنيع التي تغيّر قرار القبول
ينبغي تقييم الثقوب المحفورة والمثقوبة والمصنّعة حراريًا وفق متطلبات التنفيذ المحددة. فالموقع الاسمي وحده لا يثبت القبول. وقد يخلّف التخريم تشوهات أو عيوبًا تحتاج إلى تقييم، ولا سيما عندما تفرض خصائص المادة أو سُمكها قيودًا على العملية المسموح بها. وتُحسّن إزالة النتوءات ملاءمة التجميع، لكنها لا تزيد الوصلة المادية الصافية الأساسية.
كما أن تجهيز الحواف مهم. فقد تختلف حالة السطح ومتطلبات التصنيع المعمول بها بين حافة حرة مدرفلة ونهاية منشورة وحدّ مقطوع حراريًا. وتُعد الأخاديد العميقة أو الشقوق بجوار ثقب موضوع في مكانه الصحيح عيوبًا منفصلة؛ ولا يجوز تجاهلها لمجرد اجتياز بُعد المركز إلى الحافة.
يتطلب الشق معلومات أكثر من موقع مركزه. إذ يؤثر اتجاهه في المادة المتبقية باتجاه الحمل وفي أحكام التصميم المعمول بها. وينبغي ألا يطبق المفتش حساب الثقب الدائري على فتحة ممدودة ويعلن تكافؤهما.
وقد يشير عدم تطابق التجميع إلى مشكلة أيضًا. فقد تدل الحاجة إلى دفع البراغي بالقوة إلى مواضعها على خطأ في التباعد أو الخطوة أو اتجاه الزاوية أو مواقع ثقوب الجزء المقابل. إن توسيع الثقوب في الموقع لتسهيل التجميع يغيّر هندسة الوصلة الأصلية وقد يؤثر في التحمل وسلوك الانزلاق والمقطع الصافي.
عندما يكون الثقب قريبًا جدًا من الحافة
ضع الجزء المتأثر قيد الإيقاف، وأصدر سجلًا لعدم المطابقة يتضمن الأبعاد الفعلية والصور ونوع الثقب وحالة الحافة ومرجع الرسم. حدّد ما إذا كانت المشكلة مقتصرة على قطعة واحدة أو متكررة في الدفعة. ويمكن أن تساعد مراجعة أبعاد إعداد التصنيع في التمييز بين ثقب واحد موضوع في غير مكانه وخطأ منهجي في القطع أو الحفر.
لا تعتبر استخدام برغي أصغر أو وردة أكبر أو إضافة معدن اللحام إصلاحًا تلقائيًا. فالوردة لا تعوّض الوصلة المادية الحاملة للحمل المفقودة. والبرغي الأصغر يغيّر مقاومة الوصلة وملاءمة التجميع. أما ملء الثقب وإعادة حفره فيتضمن اعتبارات اللحام والمادة والفحص التي تتطلب إجراءً معتمدًا.
تشمل قرارات المعالجة الهندسية المحتملة القبول بعد إجراء الحسابات، أو تعديل تخطيط الوصلة، أو استخدام تفصيل تدعيم معتمد، أو الاستبدال. وقد يؤدي نقل الثقب إلى مشكلة أخرى إذا بقيت الفتحة المتروكة في مقطع حرج. ويجب على المصمم المسؤول تقييم الجزء الناتج، لا موضع الثقب الجديد فحسب.
حدّد متطلبات الواجهة قبل التصنيع
ينبغي أن يحدد رسم الشراء لزاوية مثقوبة أكثر من مقاس البرغي. أدرج مقطع الزاوية وسُمكها ودرجة المادة وقطر الثقب أو أبعاد الشق وإحداثيات الثقوب ومسافتي الحافة والنهاية والسماحيات وطريقة تصنيع الثقوب المسموح بها وحالة السطح ومعايير الوصلات والتصنيع الحاكمة. وحدّد الأبعاد التي تتطلب فحصًا فرديًا بدلًا من أخذ العينات.
عند توصيل زاوية بكمرة صناعية، تحقّق من جانبي الواجهة. وتعرض معلومات كمرة فولاذية على شكل I إنشائية قطاعات مدرفلة على الساخن وإمكانات معالجة تشمل التخريم والقطع واللحام. وقد تدعم هذه الإمكانات التخطيط للتصنيع، لكنها لا تحدد تخطيطًا مقبولًا لثقوب الزاوية. ولا تزال هندسة الكمرة وخلوص جذر الزاوية واستقرار الوردة وتنسيق مواضع الثقوب بحاجة إلى تفصيل معتمد.
افصل إمكانية تتبع المادة عن القبول البُعدي: فالدليل على درجة الفولاذ لا يثبت صحة مواضع الثقوب، كما أن تقرير الأبعاد لا يثبت مقاومة الوصلة. ولا تُفرج عن الجزء إلا بعد استيفاء هندسته النهائية للمتطلبات المعتمدة، ومعالجة عيوب التصنيع، وتوثيق قرار هندسي لأي انحراف.


الرجاء إدخال ما ترغب في العثور عليه