فهم البنية المجهرية لأنابيب SS 304: كيف تؤثر البنية الحبيبية للأوستنيت في قابلية اللحام والتشقق الناتج عن التآكل الإجهادي
يُحدَّد أنبوب SS 304 بشكل روتيني للتطبيقات الإنشائية والحرجة للعمليات التي تتطلب مقاومة للتآكل، وقابلية للتشكيل، وثباتًا عند درجات الحرارة العالية. ومع ذلك، كثيرًا ما يغفل المقيّمون الفنيون متغيرًا معدنيًا حاسمًا: البنية الحبيبية الأوستنيتية — ليس مجرد وجودها، بل حجمها وتجانسها وكيمياء ما بين الحبيبات. ويحدد هذا الواقع المجهري عتبتي أداء تؤثران مباشرةً في موثوقية الخدمة الميدانية — قابلية اللحام والقابلية للتشقق بالتآكل الإجهادي (SCC). ولا يمكن استنتاج أي منهما من التركيب الاسمي أو مقاومة الشد وحدهما.
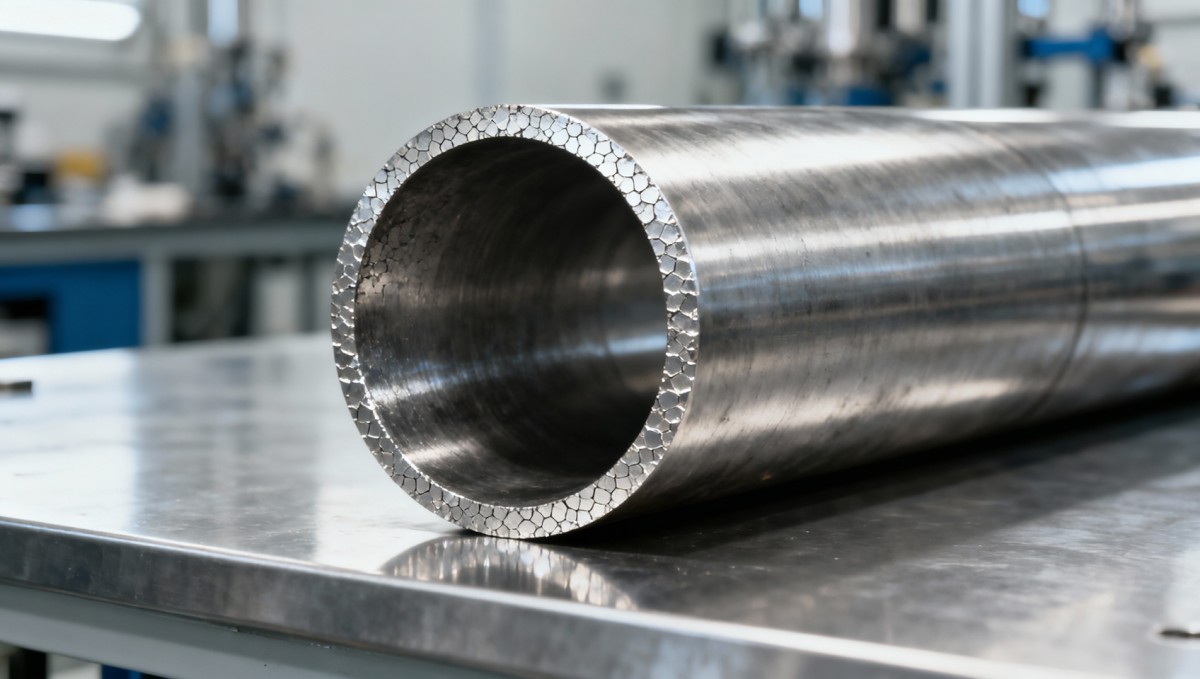
يُتحكم عادةً في حجم الحبيبات في أنابيب SS 304 المعالجة بالتلدين الإذابي ضمن حدود ASTM A240 وEN 10088-2، مع استهداف أرقام حجم حبيبات ASTM من 5–8 (متوسط تقاطع خطي ~25–50 μm). وتُظهر الأنابيب ذات الحبيبات الأدق (مثل ASTM No. 8–9) مقاومة خضوع أعلى وليونة محسنة عند درجة حرارة الغرفة، لكنها تزيد أيضًا من خطر تشقق التصلب أثناء اللحام متعدد التمريرات — خاصةً عندما يتجاوز دخل الحرارة 1.5 kJ/mm. أما الحبيبات الأكبر (ASTM No. 3–4)، التي تنتج غالبًا عن زمن تلدين مفرط أو معدلات تبريد بطيئة، فتقلل الحساسية للتشقق الساخن لكنها تعزز بدء SCC التفضيلي على طول حدود الحبيبات عند التعرض للكلوريدات. ولا يكمن الحد الحرج في الحجم المطلق للحبيبات، بل في *توزيع خصائص حدود الحبيبات*: فالأنابيب التي تحتوي على >65% من حدود الشبكة ذات المواقع المتطابقة (CSL) — ولا سيما حدود التوأمة Σ3 — تُظهر معدلات انتشار SCC أقل بشكل قابل للقياس في بيئات مياه البحر المحاكية (ASTM G36، 6% FeCl₃ عند 50°C).
يؤثر تاريخ التلدين تأثيرًا مباشرًا في كل من البنية الحبيبية والكيمياء بين الحبيبات. فالتلدين الإذابي القياسي عند 1040–1100°C متبوعًا بالتبريد السريع بالماء يثبط ترسيب الكربيدات ويحافظ على حدود حبيبات غنية بالكروم. لكن مقاطع الأنابيب التي تتعرض لتسخين موضعي أثناء التصنيع — مثل المناطق القريبة من اللحامات أو الأجزاء المثنية على البارد — قد تتعرض للتحسس حتى من دون دورة حرارية كاملة. ويحدث استنزاف الكروم عندما تتكون ترسيبات Cr₂₃C₆ عند الحدود بين 425–850°C، مما يخفض محتوى Cr الموضعي إلى ما دون عتبة ~12 wt% اللازمة لاستقرار الطبقة السلبية. ولا يتوزع هذا التأثير بالتساوي: إذ تُظهر الأنابيب الملحومة طوليًا بدرز تباينًا أكبر في كيمياء الحدود عبر المنطقة المتأثرة بالحرارة (HAZ) للحام مقارنةً بالأنابيب غير الملحومة، مما يتطلب تلدينًا إذابيًا أكثر صرامة بعد اللحام وفق ASTM A312.
كما يزيد انفصال الكبريت بين الحبيبات من تعديل سلوك SCC. وعلى الرغم من تصنيف SS 304 بأنه «منخفض الكبريت» (<0.030 wt%)، فإن الكبريت المتبقي (0.015–0.025 wt%) لا يبقى موزعًا بصورة متجانسة. وأثناء التصلب والتشغيل الساخن، ينتقل الكبريت إلى حدود الحبيبات مكوّنًا شوائب MnS. وتعمل هذه الشوائب كمصاعد موضعية ومواقع لبدء الشقوق تحت إجهاد الشد ونفاذ الكلوريدات. وتُظهر الأنابيب المنتجة بالصب المستمر — وهو المعيار الآن في معظم المصانع الصينية الموردة لأسواق التصدير — كثافة أعلى من شوائب MnS الخيطية مقارنةً بالمواد المصبوبة في قوالب سبائكية. ولا يصبح هذا الاختلاف ذا أهمية تشغيلية إلا عند اقترانه بإجهادات متبقية مرتفعة (مثل الناتجة عن الثني غير المفرغ للإجهاد أو التباعد غير المناسب للدعامات في أنظمة الأنابيب)، مما يسرّع بدء الشقوق بما يصل إلى 40% في اختبارات SCC المعجلة (ASTM G123).
تعتمد توافقية معدن اللحام بدرجة أقل على اختيار مادة الحشو منها على اتساق البنية الحبيبية للمعدن الأساسي. فعند لحام أنبوب SS 304 بمادة حشو ER308L، تعني معدلات التخفيف البالغة 20–30% أن التركيب النهائي لمعدن اللحام يعكس كلاً من مادة الحشو والمعدن الأساسي. وإذا أظهر الأنبوب الأساسي حجم حبيبات غير متجانس — على سبيل المثال، حبيبات خشنة قرب السطح الخارجي OD وحبيبات دقيقة قرب السطح الداخلي ID بسبب تاريخ حراري غير متساوٍ أثناء التلدين — فإن التخفيف يخلق تدرجات تركيبية موضعية عبر خط الانصهار. وتُحدث هذه التدرجات انعزالًا دقيقًا لـNi وCr، مما يخفض رقم مكافئ مقاومة التنقر الموضعي (PREN) بمقدار 1–2 وحدة. ونادرًا ما يسبب هذا التباين فشلًا في الاختبارات المختبرية، لكنه يرتبط بقوة بتشقق جذر اللحام المُبلغ عنه ميدانيًا في بيئات الخدمة ذات الرطوبة العالية وسرعة التدفق المنخفضة (مثل خطوط مكثفات HVAC أو أنابيب الخدمات في المنصات البحرية).
بالنسبة لمصممي البنية التحتية والأنظمة الصناعية، يعني ذلك أن صياغة المواصفات يجب أن تتجاوز «ASTM A312 Type 304» وأن تشمل متطلبات مجهرية صريحة:
- أقصى انحراف في حجم الحبيبات: ±1 رقم ASTM عبر سُمك الجدار (يُتحقق منه وفق ASTM E112)؛
- اختبار التآكل بين الحبيبات: ASTM A262 Practice E (كبريتات النحاس–حمض الكبريتيك) إلزامي لجميع الدفعات؛
- التحقق من الإجهادات المتبقية: قياس حيود الأشعة السينية على 10% من عينات الدفعة إذا خضع الأنبوب لثني بارد >3° لكل متر؛
- الإبلاغ عن محتوى الكبريت: القيمة الفعلية لكل صهرة، وليس مجرد الامتثال لـ<0.030 wt%. تطبق Hongteng Fengda هذه المعايير أثناء عمليات تدقيق شهادات المصانع والتحقق من مختبرات الطرف الثالث لأنابيب SS 304 الموردة إلى مشاريع أمريكا الشمالية والاتحاد الأوروبي. وتضمن ضوابط إنتاجنا تنقية متسقة للحبيبات من خلال نسب تخفيض الدرفلة الساخنة المحسنة ودورات التلدين الإذابي المنظمة بإحكام — وهو أمر حاسم للعملاء الذين يحددون الأنابيب للبنية التحتية الساحلية المحملة بالكلوريدات أو أنظمة المعالجة الكيميائية حيث يظل SCC نمط الفشل السائد.
وعلى النقيض من ذلك، تؤدي مواد مثل صفائح الفولاذ PPGI أدوارًا وظيفية مختلفة تمامًا — تتمثل أساسًا في الحماية الحاجزية والتشطيب الجمالي في التطبيقات غير الإنشائية. ويعتمد أداؤها على سلامة الطلاء وكتلة طبقة الزنك والتصاق البوليمر، بدلًا من البنية المجهرية الكتلية. ويؤدي الخلط بين العوامل المعدنية المحركة لمقاومة SCC في الفولاذ المقاوم للصدأ الأوستنيتي وتلك التي تحكم متانة الطلاء في الفولاذ المجلفن إلى مواصفات مواد غير متوافقة وإخفاقات ميدانية مبكرة.
الخلاصة للمقيّمين الفنيين: ليست البنية الحبيبية في أنبوب SS 304 خاصية سلبية — بل هي معلمة تصميم فعالة. ولا يمكن التعويض عن تأثيرها في متانة HAZ للحام وحركية بدء SCC بمعالجات ما بعد التصنيع وحدها. ويجب أن يبدأ التقييم على مستوى شهادة المصنع، مع التدقيق ليس فقط في نتائج الاختبارات الكيميائية والميكانيكية، بل أيضًا في تقارير حجم الحبيبات ونتائج اختبار التحسس ووثائق التاريخ الحراري. وحيثما سيعمل الأنبوب تحت حمل شد مستمر في بيئات شديدة القسوة، فإن هندسة حدود الحبيبات — وليس اختيار السبيكة وحده — هي التي تحدد السلامة طويلة الأمد.
الصفحة السابقةبالفعل الأول
الصفحة التالية: بالفعل الأخير


الرجاء إدخال ما ترغب في العثور عليه