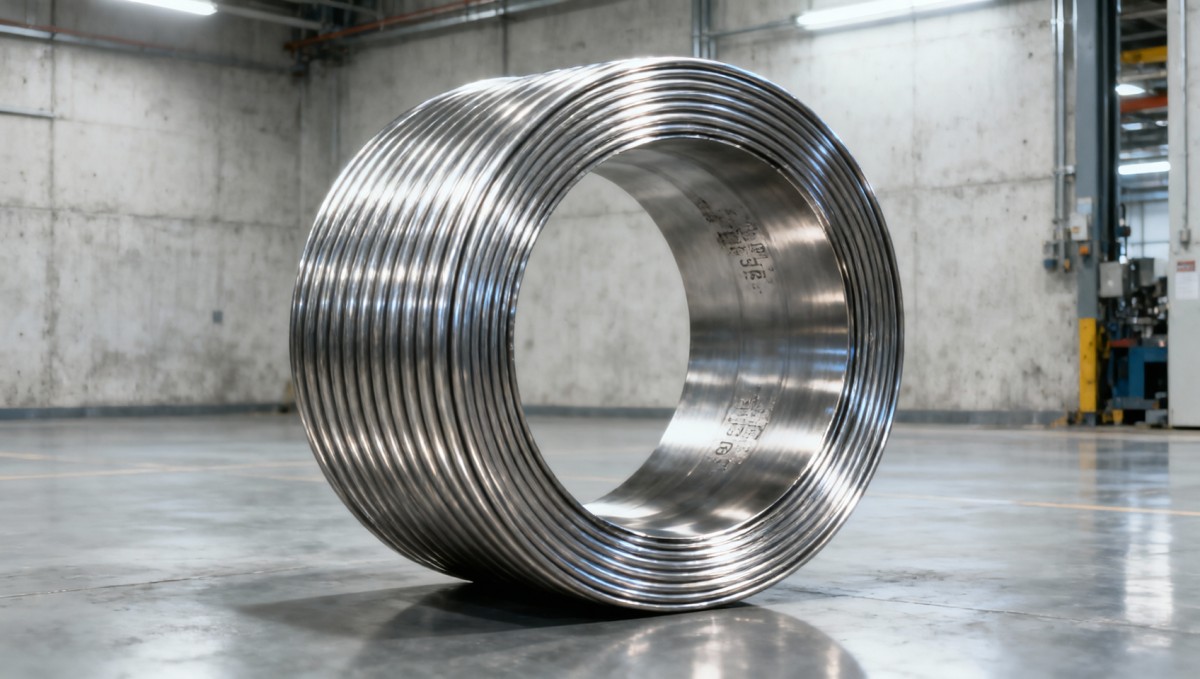
لفائف أنابيب الفولاذ المقاوم للصدأ في النقل الهوائي: ما الذي يحتاج المهندسون فعليًا إلى التحقق منه قبل اعتماد التصميم
عند تحديد مواصفات لفائف أنابيب الفولاذ المقاوم للصدأ للنقل الهوائي—لا سيما في تطبيقات الأغذية أو الأدوية أو التطبيقات الصناعية عالية النقاء—لا يحتاج المهندسون إلى تعريف آخر لـ «الارتداد المرن» أو إعادة صياغة لمعيار ASTM A312. بل يحتاجون إلى معرفة ما يلي:هل ستحافظ هذه اللفائف على شكلها بعد الثني؟ هل سيبقى انخفاض الضغط ضمن الحدود المقبولة عبر نطاق التشغيل الكامل؟ وهل الحد الأدنى لنصف قطر الثني الذي أستخدمه يستند إلى سلوك المادة أم مجرد ممارسة قديمة في أرضية المصنع؟
الإجابة المختصرة: لا تتصرف جميع لفائف أنابيب الفولاذ المقاوم للصدأ بالطريقة نفسها تحت التشكيل على البارد—وافتراض التجانس بين الدرجات أو حالات التقسية أو حتى دفعات الإنتاج ينطوي على مخاطر حقيقية وقابلة للقياس أثناء تشغيل النظام وموثوقيته على المدى الطويل. فيما يلي ثلاث نقاط تحقق فنية تميز بين المواصفات العملية والافتراضات المتفائلة.
1. الحد الأدنى لنصف قطر الثني ليس ثابتًا—بل يعتمد على مقاومة الخضوع وسماكة الجدار وحالة التلدين
قاعدة «3× القطر الخارجي» الشائعة للحد الأدنى لنصف قطر الثني تنطبق فقط على أنابيب الفولاذ المقاوم للصدأ 304 الملدنة بالكامل بسماكة جدار ≤1.5 mm ومقاومة شد ≤750 MPa. وأي انحراف عن أي من هذه الشروط يجعل القاعدة غير صالحة بسرعة.
عمليًا، يجب على المهندسين حساب نصف القطر بناءً على مقاومة الخضوع الفعلية (وليس الدرجة الاسمية)، وسماكة الجدار المقاسة (وليس الاسمية)، وحالة التقسية التي تم التحقق منها. على سبيل المثال:
- تتطلب لفائف 316L المشغلة على البارد (Rm ≈ 850 MPa، t = 2.0 mm) نسبة ≥5.2× من القطر الخارجي لتجنب التشقق المجهري أو عدم الاستدارة >3%—وليس 3×.
- قد تُظهر لفائف 304 الملدنة بالمعالجة الحرارية للمحلول، ذات تفاوت سماكة جدار ±0.1 mm، ارتدادًا مرنًا بنسبة 12–15% إذا اختلفت دورة المعالجة الحرارية النهائية للمصنع بمقدار ±25°C عن المواصفات.
هذا ليس أمرًا نظريًا. فقد رأينا انثناءات ميدانية مركبة من 316L لنقل حبيبات البوليمر الكاشطة تتفتح عند الجانب الخارجي للانحناء خلال 6 أشهر—ليس بسبب التآكل، بل لأن الإجهاد المتبقي الناتج عن ثني غير محدد المواصفات تجاوز حد الكلال تحت تحميل ضغط دوري.
2. يبدأ التحكم في الارتداد المرن في المصنع—وليس في آلة الثني
يفترض كثير من المقيمين الفنيين أن الارتداد المرن يمكن تعويضه أثناء الثني عبر تصحيح الثني الزائد. ينجح ذلك—إلى حد معين. ولكن بعد ~1.5° لكل متر من طول الانحناء، يصبح التباين في الارتداد المرن غير خطي وحساسًا بدرجة كبيرة لما يلي:
- اتجاه الحبيبات الموضعي (خاصةً في اللفائف المدرفلة على الساخن مقارنةً بالمسحوبة على البارد)؛
- تدرجات صلادة السطح عبر سماكة الجدار؛
- الانفصال الطفيف للعناصر السبائكية (مثلًا، استنفاد Cr الموضعي بالقرب من درزات اللحام في اللفائف الملحومة).
بالنسبة للأنظمة الهوائية ذات تفاوتات المحاذاة الضيقة (<0.5° انحراف زاوي مسموح به بين الوصلات ذات الفلنجات)، فإن الاعتماد فقط على القياس والضبط بعد الثني يزيد من مخاطر إعادة العمل—ويؤخر التشغيل. والمسار الأكثر موثوقية هو توريد لفائف تتضمن توثيقًا لاتساق الخصائص الميكانيكية عبر البكرة بالكامل: تفاوت مقاومة الشد ≤±30 MPa، ونسبة الخضوع (Rp0.2/Rm) ≤0.72، ونطاق الصلادة ≤HV10 ±5. وهذه ليست «ميزات إضافية مرغوبة»—بل مدخلات لنمذجة الارتداد المرن الحتمية.
3. يجب أن تراعي حسابات انخفاض الضغط الهندسة الفعلية—وليس الأنابيب الملساء المثالية
تفترض معادلات Darcy–Weisbach أو Hazen–Williams القياسية قطرًا داخليًا موحدًا واستدارة مثالية. ونادرًا ما تحقق أنابيب الفولاذ المقاوم للصدأ الملفوفة أيًا من الشرطين.
بعد الثني، حتى اللفائف المضبوطة جيدًا تُظهر انحرافات قابلة للقياس:
- عدم استدارة يصل إلى 2.5% في لفائف 304 المثنية عند 4× القطر الخارجي؛
- زيادة في خشونة السطح الداخلي بمقدار 0.4–0.8 µm Ra بسبب علامات الأدوات وتغير النسيج الناجم عن الانفعال المجهري؛
- تشوه حلزوني طفيف على طول محور اللفائف—خصوصًا في المسارات الأطول (>15 m)—يغير تماثل التدفق ويعزز الدوامات الثانوية.
تتضاعف هذه التأثيرات عند السرعات الأعلى (>25 m/s) ومع النقل في الطور الكثيف. وفي إحدى دراسات الحالة الموثقة التي شملت لفائف 316L (OD 50.8 mm، t = 2.0 mm) لنقل مسحوق الألومينا عند 3.2 bar، كان انخفاض الضغط المقاس أعلى بنسبة 18% من القيمة المحسوبة باستخدام القطر الداخلي الاسمي ومعاملات احتكاك الأنابيب الملساء. ولم يختفِ هذا التباين إلا عند إدراج عدم الاستدارة والخشونة الموضعية في معايرة قائمة على CFD.
الخلاصة: إذا كان هامش التصميم لديك <15%، فإن افتراضات الهندسة غير المصححة ليست متحفظة—بل غير متوافقة مع متطلبات التحقق من اختبار التدفق وفق ISO 1167-1 لاعتماد نظام النقل.
حيث تلتقي الصلابة الهيكلية بسلامة التدفق
بينما تتعامل لفائف أنابيب الفولاذ المقاوم للصدأ مع متطلبات التدفق الديناميكية، فإنها غالبًا ما تتصل بدعامات هيكلية صلبة—خصوصًا في أنظمة النقل متعددة الطوابق حيث تُثبت أقسام الرفع الرأسية في الهياكل الفولاذية الرئيسية. وهنا يؤثر الاستقرار البُعدي لهيكل الدعم مباشرةً في استدامة محاذاة اللفائف. فعلى سبيل المثال، يمكن لاختلاف التمدد الحراري بين لفائف 304 (α ≈ 17 × 10−6/°C) والهياكل المصنوعة من الفولاذ الكربوني (α ≈ 12 × 10−6/°C) أن يولد إجهادًا دوريًا عند نقاط التثبيت إذا كانت الدعامات تفتقر إلى انزلاق مضبوط أو استيعاب للتمدد.
في مثل هذه الترتيبات المتكاملة، يستفيد المهندسون من إمكانية التتبع المعدني المتسقة عبر كل من اللفائف والعناصر الإنشائية—مما يضمن استجابة حرارية وميكانيكية متوقعة تحت الحمل المركب. ولهذا تحدد بعض فرق المشاريع معايير متطابقة عبر المكونات: EN 10216-5 لللفائف وEN 10025-3 للـعارضة H الشكل الداعمة، وكلاهما مورّد من مصانع تشترك في بروتوكولات ضمان الجودة ووثائق دفعات الصهر المعتمدة.
ما الذي يجب التحقق منه قبل الشراء—وليس بعده
قبل اعتماد عرض سعر لفائف أنابيب الفولاذ المقاوم للصدأ للاستخدام الهوائي، اطلب من الموردين ما يلي:
- تقارير اختبار المصنع التي توضح مقاومة الشد ومقاومة الخضوع والصلادة—لكل مقطع بطول 3 أمتار، وليس فقط لكل دفعة صهر؛
- بيانات عدم الاستدارة والدائرية المقاسة عند ثلاث نقاط على طول البكرة (البداية/المنتصف/النهاية)، وليس فقط «مطابق لـ ASTM A403»؛
- توثيق معلمات التلدين النهائية (معدل ارتفاع درجة الحرارة، ومدة المكوث، ووسط التبريد)—وليس فقط «ملدن»؛
- تحقق قابل للتتبع من سماكة الجدار باستخدام القياس بالموجات فوق الصوتية—وليس فحوصات الفرجار فقط.
إذا لم تكن هذه البيانات متاحة—أو قُدمت باعتبارها «قيمًا نموذجية»—فاعتبر اللفائف غير مناسبة لخدمة النقل الحرجة، بغض النظر عن الدرجة أو السعر. لأنه في هذا التطبيق، لا يمثل الاتساق ميزة جودة إضافية، بل هو الأساس للأداء المتوقع.


الرجاء إدخال ما ترغب في العثور عليه