قد تبدو الزاوية المجلفنة فضية اللون بشكل متجانس، مع اختلاف ملحوظ في سماكة الزنك بين أضلاعها وثنياتها وحوافها المقطوعة. وهذه الاختلافات مهمة؛ فقد تحتوي شحنة تبدو سليمة ظاهريًا على مناطق توفر حماية أقل من التآكل مما يتطلبه المشروع. وبالنسبة إلى مسؤولي مراقبة الجودة والسلامة الذين يفحصون زاوية من صفيحة مجلفنة، يبدأ التحقق الموثوق بتحديد طريقة تصنيع الزاوية، لا بمجرد وضع مقياس على سطحها.
تتمثل المهمة العملية في الربط بين ثلاثة أمور: متطلبات الطلاء الواردة في أمر الشراء، وطريقة قياس مناسبة للمقطع، وسجل فحص ممثل. يوضح هذا الدليل كيفية إجراء هذا الربط دون الخلط بين تصنيفات طلاء الصفائح وقراءات السماكة الموضعية وحدود القبول.
حدّد طريقة الجلفنة قبل اختيار حد القبول
قد يشير مصطلح «زاوية من صفائح فولاذية مجلفنة» إلى منتجات مختلفة. فقد تُثنى الزاوية من صفيحة جرى جلفنتها باستمرار، أو تُشكّل من فولاذ غير مطلي ثم تُجلفن بالغمس الساخن بوصفها مكوّنًا نهائيًا. وتؤدي هاتان الطريقتان إلى توزيعات مختلفة للطلاء، كما تخضعان لمواصفات مختلفة.
هذه المواصفات ليست قابلة للاستبدال بعضها ببعض. فلا ينبغي استخدام ASTM A123/A123M تلقائيًا لتقييم زاوية مشكلة من صفيحة جرى جلفنتها باستمرار. وبالمثل، لا يحدد تصنيف طلاء الصفائح معايير القبول لمكوّن جرى جلفنته بعد التصنيع.
راجع أمر الشراء وشهادة المواد وشهادة الطلاء والرسم معًا. وتأكد من المعيار المعتمد وإصداره، وسماكة الفولاذ، وتصنيف الطلاء، والأسطح المكشوفة، وأي متطلبات إضافية للمشروع. إذا لم تذكر المستندات سوى «مجلفن»، فإن أساس القبول غير مكتمل. عالج هذا الالتباس قبل قبول الدفعة أو رفضها.
كتلة الطلاء وسماكته تجيبان عن سؤالين مختلفين
تعبر مواصفات الصفائح المجلفنة باستمرار عادةً عن طلاء الزنك بوصفه كتلة لكل وحدة مساحة. أما أجهزة القياس المغناطيسية فتُظهر السماكة في مواضع فردية. وكلا النوعين مفيد، لكن لا يمكن إحلال أحدهما محل الآخر دون فهم ما الذي تتحكم فيه المواصفة فعليًا.
فعلى سبيل المثال، يشير تصنيف EN مثل Z275 إلى فئة كتلة طلاء الزنك ذات متطلبات محددة في المعيار، وتُعبّر عنها عمومًا للأسطح مجتمعة. ولا يعني ذلك وجود 275 ميكرومترًا من الزنك، كما لا يضمن تساوي السماكة على الوجهين.
لإجراء تحويل تقريبي باستخدام كثافة الزنك النقي:
سماكة الزنك بالميكرومتر ≈ كتلة الطلاء بالغرام/م² ÷ 7.14
إذا كانت كتلة الطلاء المجمعة المقاسة 275 غرامًا/م²، وموزعة بالتساوي على الوجهين، فستكون السماكة المقدرة نحو 19.3 ميكرومتر لكل وجه. وهذا حساب توضيحي، وليس قاعدة قبول مستقلة للصفائح المصنفة Z275. فما زال التوزيع الفعلي وتركيب الطلاء ومتطلبات الاختبار الواردة في المعيار هي المرجع.
تحدد معايير الجلفنة بالدفعات عادةً متطلبات للسماكة، وتستند إلى متوسطات محددة، وإلى القيم الموضعية عند الاقتضاء. لا تستبدل هذه القواعد بحد أدنى موحد ينطبق على الجميع. فقد تتغير المتطلبات باختلاف سماكة الفولاذ وفئة المنتج والمواصفة المنطبقة.
اختر مقياسًا قادرًا على قياس الزاوية بدقة
بالنسبة إلى طلاءات الزنك العادية على الفولاذ الحديدي المغناطيسي، يكون مقياس سماكة الطلاء بالحث المغناطيسي خيارًا عمليًا في العادة. فهو يقيس الطلاء غير المغناطيسي فوق الركيزة الفولاذية. ويتناول ISO 2178 مبدأ القياس هذا؛ كما يقدم ASTM E376 إرشادات بشأن قياسات الطلاء بالمجال المغناطيسي والتيارات الدوامية.
ينبغي أن يكون الجهاز مناسبًا للمقطع الفعلي، لا لمجرد نطاق سماكة الطلاء المتوقع. فالصفائح الرقيقة والأضلاع الضيقة والثنيات الحادة والأسطح المجلفنة الخشنة قد تؤثر جميعها في القراءات.
- سماكة الركيزة: تحقق من الحد الأدنى لسماكة الفولاذ الذي يتطلبه المسبار. فقد تعطي الصفائح الرقيقة نتائج غير موثوقة عند استخدام مسبار أو إعداد غير مناسب.
- مساحة تماس المسبار: يجب أن تلائم منطقة التماس الضلع المستوي دون أن تتداخل مع حافة أو ثنية.
- الانحناء: قد لا يقيس المسبار المخصص للأسطح المستوية بدقة السطح الداخلي أو الخارجي للثنية.
- نطاق القياس ودقته: اختر جهازًا قادرًا على تمييز سماكة الطلاء المتوقعة، ولا سيما عند قياس الطلاءات الرقيقة نسبيًا على الصفائح.
- الطلاءات الإضافية: يساهم الطلاء عادةً في القراءة المغناطيسية عند وضعه فوق الزنك. ولا يفصل المقياس العادي تلقائيًا بين طبقتي الطلاء والزنك.
تُخصص مجسات التيارات الدوامية وحدها عمومًا لقياس الطلاءات غير الموصلة على المعادن غير الحديدية، لذا فهي ليست الخيار المعتاد لقياس الزنك على الفولاذ. وقد تكون الأجهزة المركبة مناسبة، شريطة اختيار الوضع المغناطيسي الصحيح والتحقق منه.
المعايرة والتحقق والضبط ليست شيئًا واحدًا
تدعم شهادة المعايرة السارية إمكانية تتبع الجهاز، لكنها لا تثبت أن إعداد اليوم مناسب لزاوية مشكلة رقيقة. قبل الفحص، تحقق من الجهاز باستخدام معايير مرجعية قابلة للتتبع واتبع تعليمات الشركة المصنّعة.
حيثما أمكن، استخدم قطعة مرجعية غير مطلية ذات سماكة فولاذ وتركيب وهندسة مماثلة. افحص استجابة الصفر، ثم تحقق باستخدام رقائق معايرة أو معايير سماكة معتمدة قريبة من نطاق الطلاء المتوقع. أجرِ أي ضبط مسموح به وفقًا لإجراء الجهاز.
لا تصفّر المقياس على الزاوية المجلفنة نفسها، لأن ذلك سيعامل طلاء الزنك على أنه جزء من خط الأساس. إذا لم تتوفر قطعة مرجعية مناسبة غير مطلية، فوثّق ترتيبات التحقق وحدودها بدلًا من عرض النتائج بدرجة يقين أعلى مما تسمح به.
أعد التحقق بعد سقوط المسبار أو حدوث تغير كبير في درجة الحرارة أو ظهور قراءات غير متوقعة، وكذلك في نهاية جلسة الفحص. وقد يستلزم الإخفاق في فحص التحقق الختامي إعادة قياس الأجزاء المتأثرة.
خريطة قياس عملية لزاوية من صفيحة مجلفنة
يجب أن يحدد المعيار المعتمد أخذ العينات من الدفعة والمناطق المرجعية وعدد القراءات وحسابات القبول. وضمن هذا الإطار، تساعد خريطة قياس مخططة على منع المفتشين من اختيار المواضع المريحة أو التي تبدو ملساء فقط بشكل متكرر.
- حدّد الدفعة. سجّل المورّد ومرجع الدفعة أو الملفوفة وأبعاد المقطع وسماكة الفولاذ والكمية وطريقة الجلفنة.
- اختر قطعًا ممثلة. اتبع خطة أخذ العينات المحددة، وتجنب أخذ كل العينات من الموضع الأسهل وصولًا في الحزمة.
- وزّع القياسات على طول القطعة. أدرج مواضع طولية متباعدة بدلًا من تركيز جميع القراءات في منطقة صغيرة واحدة.
- افحص الضلعين والأوجه ذات الصلة. قد تختلف توزيعات الطلاء أو آثار التشكيل على الأسطح الداخلية والخارجية.
- افصل القياسات الروتينية عن فحوص المناطق المشتبه بها. سجّل التحقيقات الإضافية للمناطق المتضررة أو غير المعتادة دون استبدال مواضع العينات المحددة ضمنيًا.
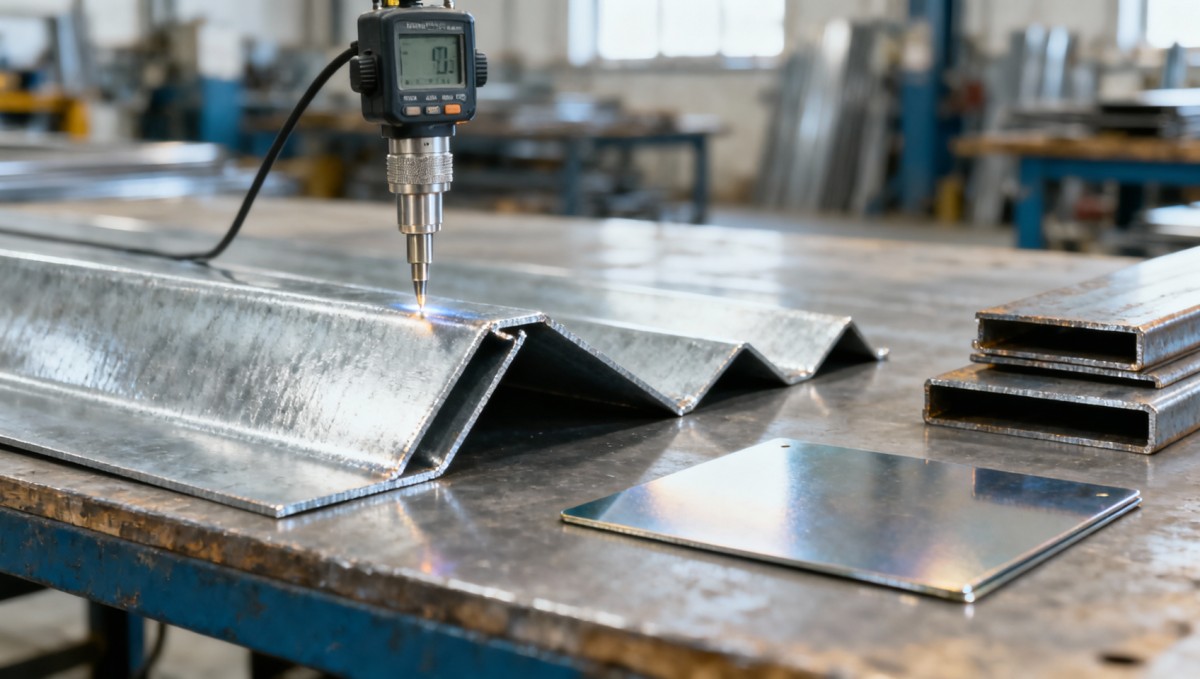
من المفيد إعداد رسم للفحص يحدد كل ضلع ووجه، ويبيّن مواضع القياس على طول القطعة، ويميّز قراءات الأسطح المستوية عن ملاحظات الثنيات أو الحواف. وهذا يتيح تكرار الفحص ويساعد مفتشًا آخر على فهم المواضع التي استُمدت منها النتائج المسجلة بدقة.
نظّف مواضع القياس بلطف لإزالة الأوساخ والملوثات السائبة والرطوبة. تجنب التجليخ أو التحضير الكاشط أو أي تنظيف يزيل الزنك. ضع المسبار عموديًا على السطح، وانتظر حتى تستقر القراءة، ثم ارفعه بالكامل بين القراءات. إذا تفاوتت القياسات المتكررة في موضع واحد تفاوتًا كبيرًا، فتحقق من تثبيت المسبار أو خشونة السطح أو التلوث أو الهندسة قبل حساب المتوسط.
ينبغي تقييم الحواف والثنيات على حدة
ليس الرقم الأدنى على شاشة العرض دائمًا هو دليلًا على أرق طلاء. فقد يتشوه المجال المغناطيسي قرب الحافة الحرة. وعند الثنية، قد تحول الانحناءات دون تماس المسبار بالكامل. اتبع حدود الحد الأدنى للمسافة من الحافة وقيود الانحناء التي تحددها الشركة المصنّعة للجهاز؛ فلا توجد مسافة خلوص موحدة تناسب كل مسبار.
وهذا التمييز مهم بوجه خاص للزوايا الضيقة. إذا لم تتوفر منطقة مسطحة صالحة للقياس، فاستخدم مسبارًا أصغر مناسبًا أو طريقة أخرى متفقًا عليها. إن ضغط مسبار كبير على سطح غير مناسب ينتج أرقامًا، لا أدلة يمكن الدفاع عنها.
الحواف المقطوعة: حدّد نوع الحماية المطلوبة
قد تكون حواف القطع المكشوفة من الفولاذ في الزوايا المقطوعة من صفائح مجلفنة مسبقًا. وقد يوفر الزنك المجاور بعض الحماية التضحية، لكن القراءة العادية على الوجه العريض لا تثبت وجود تغطية بالزنك على الحافة نفسها.
افحص الحواف بصريًا، وحدد ما إذا كانت معالجة الحواف مطلوبة بموجب الرسم أو ظروف التعرض أو مواصفة الشراء. وقد تكون حواف المكونات المجلفنة بعد القطع مطلية، لكن عمليات الحفر أو التشذيب أو اللحام أو المناولة اللاحقة قد تُحدث انقطاعات جديدة.
الثنيات: لا تكتفِ بما تعرضه قراءة السماكة
قد يؤدي التشكيل إلى تشقق الطلاء أو تقشره أو انفصاله، تبعًا لنظام الطلاء وخصائص الصفيحة ونصف قطر الثني وظروف التشكيل. افحص الثنية الخارجية ومناطق الإجهاد العالي الأخرى في ظروف إضاءة مناسبة. فالقراءة الجيدة للسماكة في موضع قريب لا تثبت استمرار الطلاء عبر الثنية.
سجّل العيوب المرئية منفصلة عن النتائج الرقمية. ولا تحسب بقعة مكشوفة أو منطقة متقشرة ضمن متوسط قراءات سليمة في معظمها ثم تعتبر المكوّن مقبولًا.
متى تحتاج قراءات المقياس إلى طريقة مرجعية للفصل في الخلاف
يُعد القياس المغناطيسي غير الإتلافي مناسبًا لفحص الاستلام وفحوص العمليات. لكن الخلافات المتعلقة بكتلة الطلاء أو الهندسة غير المعتادة أو الطلاءات متعددة الطبقات قد تتطلب طريقة مختلفة يتفق عليها المشتري والمورّد.
- الاختبار الوزني: يوفر ASTM A90/A90M طرقًا لاختبار كتلة الطلاء للطلاءات المنطبقة من الزنك وسبائكه. ويتناول ISO 1460 التحديد الوزني للطلاءات المجلفنة بالغمس الساخن على المواد الحديدية. وتتضمن هذه الطرق إزالة الطلاء من عينة محددة.
- قياس المقطع العرضي بالمجهر: يمكن لمقطع مجهز أن يكشف السماكة الموضعية والانقطاعات، لكنه اختبار إتلافي ويمثل موضعًا محدودًا.
- فلورية الأشعة السينية: قد يساعد نظام معاير على نحو مناسب في تحديد سماكة الطلاء أو تركيبه، مع مراعاة قيود الهندسة والطريقة.
اختر طريقة الفصل في الخلاف وفقًا للخاصية محل النزاع. فلا ينبغي حسم خلاف يتعلق بالكتلة لكل وحدة مساحة بمجرد تحويل عدد قليل من قراءات السماكة المحمولة إلى تصنيف تقديري للطلاء.
اجعل سجل القبول مفيدًا، لا مجرد سجل مكتمل
ينبغي أن يحدد التقرير القابل للدفاع عنه المتطلب المعتمد والجهاز والمسبار ونتائج التحقق ومواضع أخذ العينات والقراءات الفردية والمتوسطات المطلوبة والنتائج البصرية والقرار النهائي. اذكر وحدات القياس بوضوح؛ فالخلط بين الميكرومتر والمِل قد يُبطل فحصًا نُفّذ بعناية. المِل الواحد يساوي 25.4 ميكرومتر.
عندما تكون النتائج قريبة من الحد، ضع في الحسبان عدم اليقين في القياس وأي قاعدة قرار متفق عليها. لا تقرّب القراءات الحدّية إلى الأعلى للحصول على نتيجة قبول. تحقق من الإعداد، وافحص قابلية تكرار القياس، واتبع إجراء التصعيد المنصوص عليه في العقد.
وبالنسبة إلى مسؤولي السلامة، يُعد فحص الطلاء أيضًا مسألة تتعلق بإمكانية التتبع. فهو يدعم القرارات المتعلقة بالحماية من التآكل، لكنه لا يتحقق من درجة الفولاذ أو القدرة الإنشائية أو سلامة الوصلات أو الملاءمة لحمل معين. وتتطلب هذه الفحوص أدلة مستقلة.
وينطبق الفصل نفسه بين المتطلبات على حزم الأعمال الإنشائية الأكبر. فالمشاريع التي تستخدم زوايا مجلفنة إلى جانبألواح الصفائح الفولاذيةلإنشاء الحواجز المؤقتة أو لأعمال الإنشاء في المياه العميقة تحتاج إلى مواصفات خاصة بكل مكوّن. فلا يمكن استنتاج درجة ألواح الصفائح أو متطلبات التعشيق أو الحماية من التآكل من تقرير طلاء الزاوية.
عند الشراء من Hongteng Fengda، وهي شركة صينية مصنّعة ومصدّرة للفولاذ الإنشائي، حدّد طريقة الجلفنة والمعيار المنطبق ومتطلبات الطلاء وأساس أخذ العينات ومتطلبات الوثائق في مرحلة تقديم عرض السعر. وبذلك يكون لدى فريقي التصنيع والفحص معيار قبول مشترك قبل الشحن.
يتطلب التحقق الموثوق في نهاية المطاف أكثر من مجرد جمع أرقام السماكة. حدّد نظام الطلاء، وأجرِ القياس ضمن حدود الجهاز، وافحص الحواف والثنيات كلًّا على حدة، وطبّق قواعد القبول الصحيحة. ويتيح السجل الواضح للشخص التالي، سواء في المستودع أو ورشة التصنيع أو موقع التركيب، فهم ما تم التحقق منه وما لا يزال بحاجة إلى متابعة.


الرجاء إدخال ما ترغب في العثور عليه