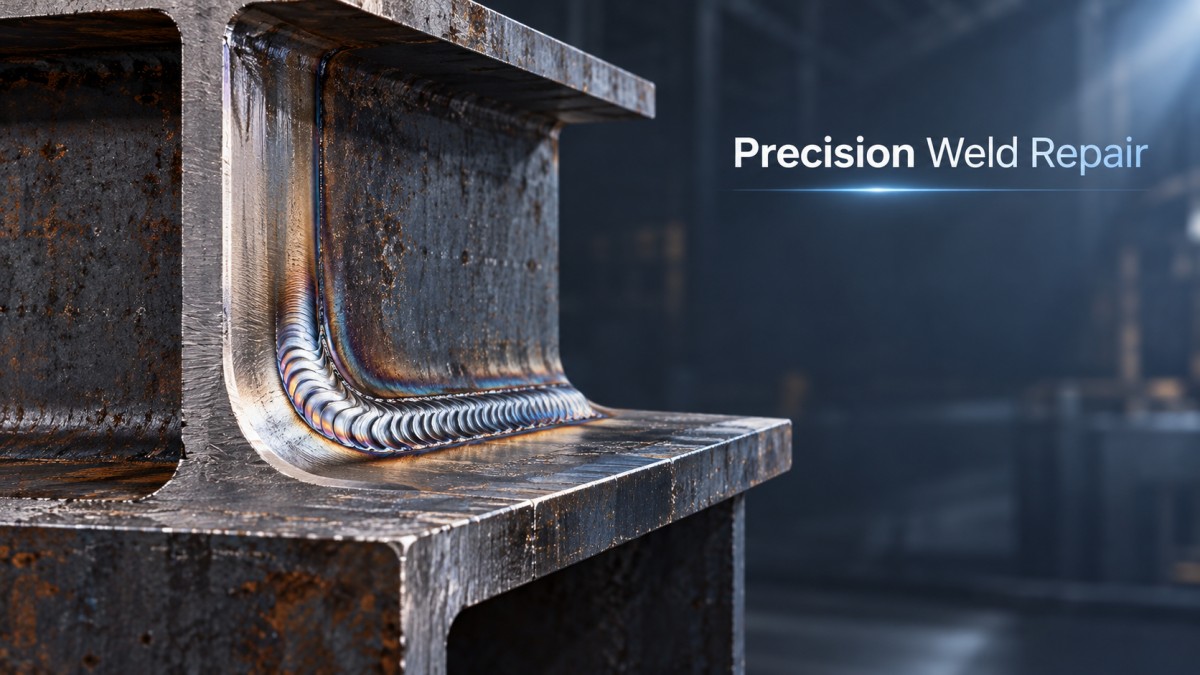
إن إصلاح عيوب اللحام في هياكل العوارض على شكل H للخدمة الشاقة ليس مجرد مسألة صهر معدن حشو إضافي داخل فراغ. بالنسبة إلى مهندسي الصيانة، يكون التصرف الفوري عادةً هو استعادة قدرة التحمل بسرعة. لكن الإصلاح العشوائي للفولاذ الإنشائي ذي المقاطع السميكة قد يؤدي إلى إجهادات متبقية شديدة، أو تشقق ناجم عن الهيدروجين، أو كسر هش في المنطقة المتأثرة بالحرارة (HAZ). والقاعدة الأساسية لإصلاح العوارض على شكل H للخدمة الشاقة هي التعامل مع عملية الإصلاح بوصفها حدثًا معدنيًا مضبوطًا، لا مجرد رقعة ميكانيكية. قبل بدء أي لحام قوسي، يجب توصيف العيب بالكامل، كما يجب تصميم إجراء الإصلاح للتحكم في مدخلات الحرارة ومعدلات التبريد.
توصيف العيوب وتقييم قابلية الإصلاح
لا يكفي الفحص البصري لتقييم عيوب اللحام في العناصر الإنشائية الثقيلة. وتتمثل الخطوة الأولى في تحديد طبيعة العيب وعمقه واتجاهه بدقة باستخدام الاختبارات غير الإتلافية (NDT). وعادةً ما يلزم إجراء الاختبار بالموجات فوق الصوتية (UT) للكشف عن العيوب الحجمية الداخلية، مثل عدم الانصهار أو احتباس الخبث، بينما يُستخدم اختبار الجسيمات المغناطيسية (MT) أو اختبار السوائل المتغلغلة (PT) للكشف عن العيوب المفتوحة على السطح.
يحدد فهم السبب الجذري للعيب استراتيجية الإصلاح. فإذا كان العيب شقًا باردًا، فمن المرجح أن تكون المشكلة الأساسية ناتجة عن التقييد المفرط للوصلة، أو ارتفاع الهيدروجين القابل للانتشار، أو وجود بنية مجهرية هشة في المنطقة المتأثرة بالحرارة (HAZ). ومن شبه المؤكد أن يؤدي تجريف الشق البارد وإعادة لحامه دون معالجة الظروف الحرارية والمعدنية إلى ظهوره مجددًا.
يجب على المهندسين أيضًا التحقق من مواصفات المعدن الأساسي. فكثيرًا ما تُصنع العوارض على شكل H للخدمة الشاقة من فولاذ منخفض السبائك عالي المقاومة (HSLA)، مثل ASTM A572 Grade 50 أو Q345. ويُعد حساب مكافئ الكربون (CE) للدفعة المحددة من الفولاذ أمرًا بالغ الأهمية. فارتفاع قيمة CE يعني زيادة قابلية التصلد، ما يجعل الفولاذ أكثر عرضة لتكوين المارتنسيت الهش في المنطقة المتأثرة بالحرارة (HAZ) أثناء التبريد السريع الذي يلي اللحام. ويحدد هذا الحساب مباشرةً درجات حرارة التسخين المسبق ودرجة الحرارة بين التمريرات الواجب الالتزام بها أثناء الإصلاح.
إزالة العيوب وتجهيز الوصلة
بعد تحديد موضع العيب، يجب إزالته بالكامل. وتُعد عملية التجريف بالقوس الكربوني الطريقة الأكثر كفاءة للعوارض على شكل H ذات المقاطع السميكة. ويجب التحكم في عملية التجريف بعناية لتجنب إتلاف المعدن الأساسي المجاور. وينبغي عدم تثبيت القوس في موضع واحد، كما يجب أن يمتد التجريف إلى ما بعد النهايتين الظاهرتين للعيب لضمان إزالته بالكامل.
تأتي بعد التجريف بالقوس الكربوني خطوة بالغة الأهمية وغالبًا ما يجري إغفالها، وهي إزالة الطبقة المكربنة. إذ تترك عملية القوس الكربوني طبقة رقيقة وصلبة وعالية الكربون على سطح موضع التجريف. وإذا أُجري اللحام مباشرة فوق هذه الطبقة، فسيتسرب الكربون الزائد إلى بركة اللحام، ما يؤدي إلى مسامية شديدة وتشققات التصلب. لذا يجب تجليخ منطقة التجريف بالكامل ميكانيكيًا حتى الوصول إلى معدن نظيف لامع قبل بدء أي لحام.
يجب أيضًا تشكيل الأخدود المجهز على نحو صحيح. ويلزم أن يكون مقطعه أملس على شكل U أو على شكل V ضحل. فالزوايا الحادة أو الانتقالات المفاجئة عند حواف التجريف تعمل كمراكز لتركيز الإجهاد، وقد تتسبب في بدء تشققات جديدة تحت تأثير التحميل الدوري. ويجب أن يكون الانتقال إلى المعدن الأساسي تدريجيًا وأملس.
إدارة الحرارة أثناء لحام الإصلاح
تُعد إدارة الحرارة السبب الذي يؤدي إلى فشل معظم الإصلاحات الميدانية. فالمقاطع السميكة للعوارض على شكل H تعمل كمصارف حرارية ضخمة، وتسحب الحرارة سريعًا بعيدًا عن منطقة اللحام. ومن دون ضبط حراري مناسب، تبرد المنطقة المتأثرة بالحرارة (HAZ) بسرعة كبيرة، فيُحتجز الهيدروجين وتتكون بنى مجهرية هشة.
التسخين المسبق ضرورة لا يمكن الاستغناء عنها في المقاطع الثقيلة. والغرض الأساسي منه هو إبطاء معدل التبريد بعد اللحام. إذ يتيح التبريد الأبطأ للهيدروجين الانتشار خارج معدن اللحام قبل أن يتسبب في التشقق، كما يعزز تكوّن بنى مجهرية أكثر متانة، مثل البينيت أو البرليت الدقيق، بدلًا من المارتنسيت. ويجب تحديد درجة حرارة التسخين المسبق الدقيقة استنادًا إلى مكافئ الكربون للفولاذ، وسماكة الجزء الأثخن المراد وصله، ودرجة الحرارة المحيطة، مع الالتزام الصارم بالمعايير المعتمدة مثل AWS D1.1.
يجب مراقبة درجة الحرارة بين التمريرات باستمرار باستخدام أقلام قياس الحرارة أو مقاييس الحرارة التلامسية. فالسماح بانخفاض درجة الحرارة عن الحد الأدنى المطلوب للتسخين المسبق بين التمريرات يزيد احتمالية التشقق. وعلى العكس، قد يؤدي تجاوز الحد الأقصى لدرجة الحرارة بين التمريرات إلى تدهور متانة المعدن الأساسي في المنطقة المتأثرة بالحرارة (HAZ) بسبب النمو المفرط للحبيبات.
يجب أيضًا التحكم بدقة في مدخلات الحرارة أثناء عملية اللحام. ويساعد استخدام تقنية خرزات اللحام المستقيمة بدلًا من الخرزات المتعرجة العريضة على ضبط حجم بركة اللحام والحد من إجمالي مدخلات الحرارة. ويمنع إبقاء مدخلات الحرارة ضمن النطاق المؤهل المنطقة المتأثرة بالحرارة من أن تصبح خشنة البنية وهشة بشكل مفرط.
اختيار معدن الحشو وتقنية اللحام
عند اختيار معدن الحشو للإصلاح، يكون الهدف هو مطابقة متانة المعدن الأساسي وليونته، وليس مجرد مطابقة مقاومة الشد. وفي كثير من حالات إصلاح العناصر للخدمة الشاقة، يكون استخدام معدن حشو أقل مقاومة قليلًا لكنه عالي المتانة خيارًا مفيدًا. إذ يسمح ذلك لمعدن اللحام بالخضوع قليلًا وامتصاص الإجهادات المتبقية دون أن يتشقق.
تُعد مستهلكات اللحام منخفضة الهيدروجين إلزامية لإصلاح العوارض على شكل H المصنوعة من فولاذ HSLA. ويجب خبز هذه الأقطاب أو الأسلاك وفقًا لمواصفات الشركة المصنعة للتخلص من الرطوبة، ثم حفظها في أفران الحفظ عند درجة الحرارة المطلوبة حتى لحظة استخدامها. إن تعريض الأقطاب منخفضة الهيدروجين للهواء المحيط فترات طويلة يفقدها الغرض منها ويعيد خطر التشقق الناجم عن الهيدروجين.
تتطلب تقنية اللحام انضباطًا. فنقاط بدء خرزات اللحام وإيقافها شديدة التعرض للعيوب. ويجب ضمان الانصهار الصحيح عند حواف اللحام وعند التقاء التمريرات المتتالية. وإذا تشكل شق حفرة عند نهاية تمريرة، فيجب تجليخه بالكامل قبل ترسيب الطبقة التالية. كما يزيل التجليخ بين التمريرات أي احتباس للخبث، ويوفر سطحًا نظيفًا للخرزة التالية.
المعالجة بعد اللحام والسياق الإنشائي الأوسع
لا تنتهي عملية إدارة الحرارة عند إتمام التمريرة النهائية. فغالبًا ما يلزم إجراء تسخين لاحق فوري (معالجة إزالة الهيدروجين) لوصلات العوارض على شكل H السميكة وشديدة التقييد. ويسمح إبقاء الوصلة عند درجة حرارة محددة (عادةً بين 200°C و250°C) لمدة محسوبة استنادًا إلى السماكة بخروج أي هيدروجين متبقٍ من معدن اللحام.
بعد التسخين اللاحق، يجب ترك الوصلة لتبرد ببطء حتى درجة حرارة الغرفة، وغالبًا ما تُعزل ببطانيات حرارية. وقد يؤدي إجراء الاختبارات غير الإتلافية النهائية بينما لا يزال اللحام دافئًا إلى ظهور مؤشرات مضللة أو عدم اكتشاف التشقق المتأخر الناجم عن الهيدروجين، والذي قد يستغرق ظهوره من 24 إلى 48 ساعة. لذلك لا ينبغي إجراء الاختبار النهائي بالموجات فوق الصوتية (UT) أو اختبار الجسيمات المغناطيسية (MT) إلا بعد أن تبرد الوصلة بالكامل وانقضاء فترة الانتظار.
عند صيانة هياكل العوارض على شكل H للخدمة الشاقة، قد يتجاوز نطاق الإصلاح العناصر الفولاذية نفسها. فإذا كانت العارضة التي جرى إصلاحها جزءًا من هيكل أكبر مثبت على أساسات هندسة مدنية، يجب التحقق من سلامة القاعدة الخرسانية وتسليحها. وفي حالات إصلاح الأساسات أو دعم الهياكل المساعدة، يضمن استخدام قضبان الأسلاك عالية الجودة لربط حديد التسليح والتدعيم الإنشائي بقاء نظام الدعم الأساسي متينًا بقدر الهيكل الفولاذي العلوي. ويُعد الاتصال بين الهيكل الفولاذي والأساس المدني نقطةً أساسية لنقل الأحمال، وقد يجعل إهمال المواد الأساسية إصلاحًا فولاذيًا مثاليًا بلا فائدة.
التحقق النهائي والتوثيق
لا تتجاوز جودة الإصلاح جودة التحقق منه. فالتوثيق الشامل مطلوب لأغراض المسؤولية وضمان الجودة والتخطيط للصيانة المستقبلية. وينبغي أن يتضمن الملف تقارير الاختبارات غير الإتلافية الأولية التي توضح العيب، ومواصفة إجراء اللحام (WPS) المعتمدة المستخدمة في الإصلاح، وسجلات درجات حرارة التسخين المسبق ودرجة الحرارة بين التمريرات، وأرقام دفعات معدن الحشو، وتقارير الاختبارات غير الإتلافية النهائية التي تؤكد إزالة العيب وسلامة لحام الإصلاح.
إن استعادة السلامة الإنشائية لعارضة على شكل H للخدمة الشاقة تتطلب أكثر من مجرد ملء فراغ. فهي تستلزم نهجًا منهجيًا يراعي السلوك المعدني للفولاذ، ويتحكم في التاريخ الحراري للوصلة، ويتحقق بدقة من النتيجة النهائية. ومن خلال الالتزام بهذه المبادئ الهندسية، تستطيع فرق الصيانة ضمان أداء الهيكل الذي جرى إصلاحه بأمان تحت أحمال التصميم طوال ما تبقى من عمره التشغيلي.


الرجاء إدخال ما ترغب في العثور عليه