يكمن الاختلاف الجوهري بين صفائح الفولاذ المدرفلة على الساخن والمدرفلة على البارد في التاريخ الحراري للمادة، إذ يؤثر هذا التاريخ مباشرةً في خصائص السطح وتفاوتات الأبعاد. وغالبًا ما يتعثر التقييم عند فحص تشطيب السطح وانحرافات السماكة من دون مراعاة حدود عملية التصنيع. ويساعد فهم الحدود المعدنية والميكانيكية لكل طريقة درفلة على منع الإخفاقات في مراحل المعالجة اللاحقة وضمان السلامة الإنشائية.
جودة السطح: طبقات الأكاسيد والخشونة وتفاعل الطلاء
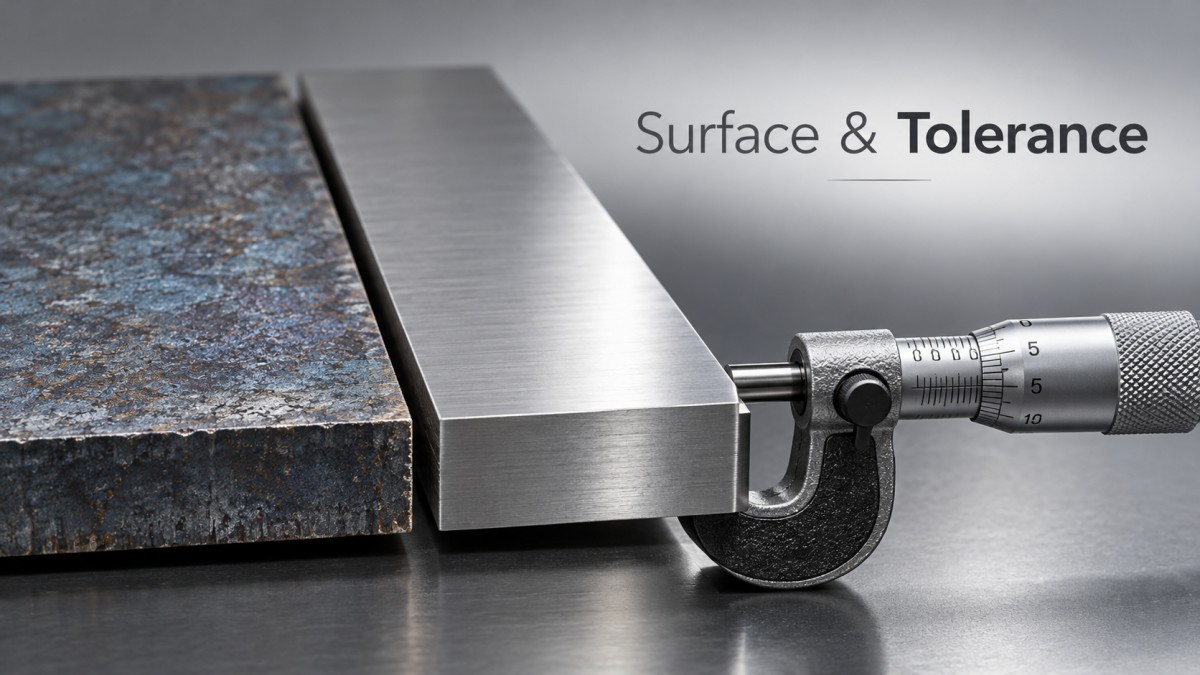
تُعالج صفائح الفولاذ المدرفلة على الساخن عند درجات حرارة تتجاوز نقطة إعادة التبلور، وعادةً ما تكون أعلى من 900°C. ويؤدي التشوه عند درجات الحرارة المرتفعة إلى تكوّن طبقة من أكسيد الحديد تُعرف عادةً باسم قشرة الدرفلة. ويكون نسيج السطح أكثر خشونة بطبيعته، مع تفاوتات دقيقة، ومظهر مطفأ أو رمادي مائل إلى الزرقة. وعلى الرغم من أن التخليل والتزييت يزيلان معظم قشرة الدرفلة، فإن السطح الأساسي يحتفظ ببنية محفورة قليلًا. وتفيد هذه البنية في التصاق الطلاء في بعض التطبيقات الإنشائية، لكنها تطرح تحديات في العمليات التي تتطلب تشطيبًا جماليًا خاليًا من العيوب أو معاملات احتكاك دقيقة. وإذا لم تُزل جيوب الأكسيد المتبقية بالكامل أثناء التخليل، فقد تكون مواقع لبدء التآكل الموضعي، ولا سيما في البيئات الرطبة أو البحرية.
في المقابل، تخضع صفائح الفولاذ المدرفلة على البارد لمزيد من التخفيض عند درجة حرارة الغرفة بعد الدرفلة على الساخن والتخليل. وتزيل هذه العملية طبقة الأكسيد وتضغط حبيبات السطح، ما ينتج تشطيبًا أملس ومتجانسًا ذا بريق معدني مميز. وتكون خشونة السطح أقل بكثير، إذ تتراوح غالبًا بين 0.2 و0.8 ميكرومتر، مقارنةً بـ 2.0 إلى 5.0 ميكرومتر في المنتجات المدرفلة على الساخن المماثلة. ويصبح اختيار المادة المدرفلة على البارد ضروريًا عندما يتطلب المكوّن النهائي تعرّضًا مباشرًا من دون طلاء، أو عندما يكون الاحتكاك الدقيق عاملًا حاسمًا أثناء عمليات الكبس الآلي والسحب العميق.
ومع ذلك، يتطلب التفاعل بين تشطيب السطح والطلاءات الواقية تحليلًا دقيقًا. فقد يؤدي السطح الأملس للفولاذ المدرفل على البارد أحيانًا إلى تقليل التعشيق الميكانيكي لبعض أنظمة الطلاء، ما يستلزم إعدادًا مناسبًا للسطح أو استخدام بادئات متخصصة. وعلى النقيض من ذلك، يمكن للبنية الأكثر خشونة قليلًا في صفيحة مدرفلة على الساخن ومنظفة على نحو صحيح أن توفر التصاقًا ممتازًا لطبقة الزنك عند الجلفنة. وقد يتطلب السطح الأملس أكثر من اللازم للفولاذ المدرفل على البارد زيادة الخشونة ميكانيكيًا أو إجراء تعديلات محددة على التدفق لضمان تجانس طلاء الزنك وتجنب عيوب الكشط.
فحص السطح والعيوب الدقيقة
وبعيدًا عن الخشونة العامة، تختلف طبيعة عيوب السطح اختلافًا ملحوظًا بين العمليتين. إذ تكون صفائح الفولاذ المدرفلة على الساخن عرضة لانطمار القشور، حيث تُضغط شظايا طبقة الأكسيد داخل المعدن الأساسي أثناء الدرفلة. وغالبًا ما يصعب اكتشاف هذه الشوائب بصريًا، ولا تظهر إلا بعد التخليل أو التشغيل الآلي، على شكل بقع داكنة غير منتظمة. وقد تؤثر هذه العيوب سلبًا في عمر الكلال للمكوّنات المعرضة لأحمال ديناميكية، لذا يجب الحد منها بصرامة في التطبيقات الإنشائية الحرجة.
أما الفولاذ المدرفل على البارد، الذي يُخلل قبل التخفيض النهائي، فيكون خاليًا إلى حد كبير من القشور المنطمرة. إلا أن عملية الدرفلة على البارد قد تُحدث عيوبًا سطحية أخرى، مثل آثار الدرافيل أو علامات الاهتزاز أو خدوش الحواف، إذا لم تُصن درافيل الطاحونة على النحو الصحيح أو لم يُضبط الشد بشكل كافٍ. وينبغي أن تحدد بروتوكولات الفحص حدود العيوب المقبولة وفقًا للتطبيق المحدد. فالمكوّن الخاضع لأحمال دورية عالية يتطلب حدًا صارمًا للانقطاعات السطحية، سواء كان مدرفلًا على الساخن أو البارد، لكن طبيعة العيوب التي ينبغي البحث عنها أثناء فحص المواد الواردة تختلف.
تفاوتات الأبعاد: السماكة والعرض وحالة الحواف
تمثل تفاوتات الأبعاد العامل الفارق الأهم في اختيار المواد، ولا سيما في التصنيع الآلي والتجميعات الإنشائية الدقيقة. ويؤدي الانكماش الحراري والتبريد غير المتجانس المصاحبان للدرفلة على الساخن إلى تباينات أكبر في السماكة والعرض. وتسمح تفاوتات صفائح الفولاذ المدرفلة على الساخن القياسية، مثل تلك المحددة في ASTM A568 أو EN 10051، بانحرافات أوسع. فعلى سبيل المثال، قد يُسمح لصفيحة مدرفلة على الساخن بسماكة 2.0mm بتفاوت سماكة يتراوح بين ±0.15mm و±0.18mm، بحسب العرض والمعيار المطبق.
أما الدرفلة على البارد، وهي عملية تُجرى عند درجة حرارة الغرفة، فتحقق ضبطًا أدق بكثير للأبعاد. إذ يُفرض تخفيض السماكة ميكانيكيًا باستخدام درافيل دقيقة، ما ينتج تفاوتات لا تتجاوز غالبًا نصف أو حتى ثلث التفاوتات المسموح بها للمنتجات المدرفلة على الساخن. وتحافظ الصفيحة المدرفلة على البارد بالسماكة نفسها، 2.0mm، عادةً على تفاوت يتراوح بين ±0.05mm و±0.08mm. وهذه الدقة شرط لا يمكن التنازل عنه في التطبيقات التي تتطلب التكديس أو التعشيش أو التغذية عالية السرعة إلى قوالب التدرج. وعند تقييم لفائف الفولاذ المدرفل على البارد لهذه التطبيقات، تُعد مطابقة فئة التفاوت المحددة لحدود القبول في المعدات المستخدمة خطوةً أساسيةً لتجنب انحشار التغذية أو عدم محاذاة القطع.
وتُعد حالة الحواف عاملًا آخر كثيرًا ما يُغفل في التقييمات الأولية. فعادةً ما تُورّد الصفائح المدرفلة على الساخن بحواف الطاحونة، وهي طبيعية ومستديرة، وقد تظهر عليها تفاوتات طفيفة أو شقوق دقيقة ناتجة عن عملية الدرفلة. أما الصفائح المدرفلة على البارد فتُورّد عادةً بحواف مشقوقة، وهي مربعة وحادة ومتجانسة بدرجة كبيرة. وإذا أريد لحام المادة من حافة إلى حافة، فقد تتطلب حافة الطاحونة في الصفيحة المدرفلة على الساخن تجهيزًا أو تفريزًا لضمان الاختراق المناسب وتجنب احتباس شوائب الخبث. وتتيح الحواف المشقوقة في المواد المدرفلة على البارد عمومًا اللحام المباشر، شريطة ضبط المحاذاة بدقة.
الاستواء والإجهادات المتبقية في التطبيقات الهندسية
يختلف الاستواء اختلافًا كبيرًا بين العمليتين، ما يؤثر مباشرةً في كفاءة التصنيع. فالصفائح المدرفلة على الساخن عرضة لتموج الحواف وانبعاج الوسط والتقوس الناتج عن اللف، بسبب الإجهادات المتبقية الناجمة عن التبريد غير المتجانس عبر العرض والسماكة. وعلى الرغم من أن عمليات التسوية قد تحسن الاستواء، فإن تحقيق معايير الاستواء الصارمة بوحدات I اللازمة للقطع بالليزر أو اللحام الروبوتي أمر صعب. وعند قطع صفيحة مدرفلة على الساخن ذات إجهاد متبقٍ مرتفع، قد يؤدي تحرر هذه الإجهادات إلى التواء اللوح أو تقوسه، ما يفسد دقة الأبعاد ويعقّد التجميع.
أما الصفائح المدرفلة على البارد، التي تخضع للدرفلة التقسية والتسوية الدقيقة، فتتميز باستواء أفضل، ما يقلل مخاطر عدم المحاذاة أثناء التجميع ويضمن ثبات تفاوتات الفجوات في المنشآت الملحومة. وتكون الإجهادات المتبقية في الفولاذ المدرفل على البارد شدّيةً في السطح وضغطيةً في القلب أساسًا، نتيجة التخفيض على البارد. وعلى الرغم من أن ذلك يوفر استواءً ممتازًا، فإن هذه الإجهادات المحبوسة قد تسبب تشوهًا أثناء اللحام إذا لم يُضبط مدخل الحرارة بعناية. وينبغي للتقييمات الهندسية الموازنة بين الحاجة إلى الاستواء الأولي واحتمال التشوه أثناء اللحام، وقد تحدد أحيانًا التلدين لتخفيف الإجهادات في المصنوعات المعقدة المدرفلة على البارد.
المعالجة اللاحقة وواقع التشغيل
من الأخطاء الشائعة في اختيار المواد افتراض أن التفاوتات الأضيق وتشطيب السطح الأفضل يبرران دائمًا تحديد الفولاذ المدرفل على البارد. وينبغي أن يستند القرار إلى عمليات المعالجة اللاحقة وبيئة الاستخدام المحددتين. ففي تطبيقات اللحام، قد تؤدي قشرة الدرفلة على الفولاذ المدرفل على الساخن إلى المسامية والشوائب إذا لم تُزل بالكامل. لذا يجب أن تشترط المواصفات إعدادًا كافيًا للسطح، مثل السفع الكاشط أو التنظيف الكيميائي، وهو ما يزيد التكلفة الإجمالية للمشروع.
في عمليات التشكيل على البارد، تؤثر حالة السطح مباشرةً في تآكل الأدوات وحدود التشكيل. فالسطح الأكثر خشونة للفولاذ المدرفل على الساخن يزيد الاحتكاك، ما يسرّع تآكل القالب وقد يتسبب في التلاصق أثناء الثني الشديد. أما السطح الأملس للفولاذ المدرفل على البارد فيقلل الاحتكاك، ويتيح أشكالًا هندسية أكثر تعقيدًا وعمرًا أطول للأداة. ومع ذلك، فإن ارتفاع مقاومة الخضوع والتصلد بالتشغيل الناتجين عن الدرفلة على البارد يعنيان أن التلدين الوسيط قد يكون ضروريًا للتشكيل متعدد المراحل، وهو عامل يؤثر في كل من المهلة الزمنية والتكلفة. وغالبًا ما يعتمد الاختيار بين النوعين على مدى تجهيز منشأة التصنيع للتعامل مع إعداد سطح المادة المدرفلة على الساخن، أو إدارة التشوه والتصلد بالتشغيل في المادة المدرفلة على البارد.
الامتثال للمعايير وحدود القبول
يتطلب التعامل مع المعايير الدولية فهمًا دقيقًا لكيفية قياس التفاوتات وتطبيقها. إذ تحدد معايير ASTM وEN فئات التفاوت استنادًا إلى السماكة والعرض، وأحيانًا طريقة القطع. ومن الأخطاء المتكررة تطبيق حدود تفاوت الصفيحة القياسية على اللفافة بأكملها، بما في ذلك الأطراف التي لم تُقص. وتنص المعايير عادةً على سريان حدود التفاوت على الطول القابل للاستخدام من المادة، باستثناء الأطراف غير المطابقة. ويساعد توضيح هذا الحد مع المورد على تجنب النزاعات أثناء فحوصات جودة المواد الواردة.
علاوةً على ذلك، يجب أن تتوافق منهجية القياس مع المعيار. فقد يعطي استخدام الميكرومتر عند حافة صفيحة مدرفلة على الساخن قراءةً تختلف عن القياس في الوسط، بسبب انخفاض الحافة، وهي ظاهرة تكون فيها الحواف أرق قليلًا من الوسط. ويكون انخفاض الحافة أقل في الصفائح المدرفلة على البارد، لكنه يظل عاملًا مهمًا في التطبيقات عالية الدقة. وينبغي أن تحدد المواصفات ما إذا كان يجب إجراء القياسات على مسافة معينة من الحافة، وفقًا لما ينص عليه معيار المواد ذي الصلة، لضمان أن تعكس عملية الفحص المقصود من المعيار بدقة.
يتجاوز التقييم الاقتصادي لصفائح الفولاذ المدرفلة على الساخن والمدرفلة على البارد تكلفة المادة الأولية. فمع أن تكلفة المادة المدرفلة على البارد أعلى بسبب خطوات المعالجة الإضافية، يجب أن تأخذ التكلفة الإجمالية للملكية كفاءات المعالجة اللاحقة في الحسبان. فإذا تطلب المشروع تشغيلًا آليًا مكثفًا، يمكن أن تقلل التفاوتات الأضيق للفولاذ المدرفل على البارد زمن التشغيل وهدر المواد. وعلى النقيض من ذلك، إذا كان التطبيق يتضمن هياكل ثقيلة لا تهم فيها جودة السطح وتكون فيها التفاوتات واسعة، فإن تحديد الفولاذ المدرفل على البارد يؤدي إلى تكاليف مواد غير ضرورية. وفي نهاية المطاف، يوازن الاختيار بين متطلبات السطح ودقة الأبعاد وإمكانات المعالجة اللاحقة والاقتصاديات الإجمالية للمشروع، بما يضمن الأداء الأمثل من دون المساس بالسلامة الإنشائية.


الرجاء إدخال ما ترغب في العثور عليه