يمكن للفولاذ الإنشائي عالي المقاومة أن يقلل مساحة المقطع اللازمة لمقاومة الخضوع، لكن ارتفاع حد الخضوع المحدد لا يعني تلقائيًا أن المنشأ سيكون أخف وزنًا أو أسهل تصنيعًا. وتعتمد قابلية اللحام على التركيب الفعلي للفولاذ، وسماكة المنتج، ودرجة تقييد الوصلة، وإجراء اللحام. وقد تتطلب الدرجة التي تبدو مناسبة في حسابات المقاومة تصنيعًا أكثر ضبطًا من بديل أقل مقاومة.
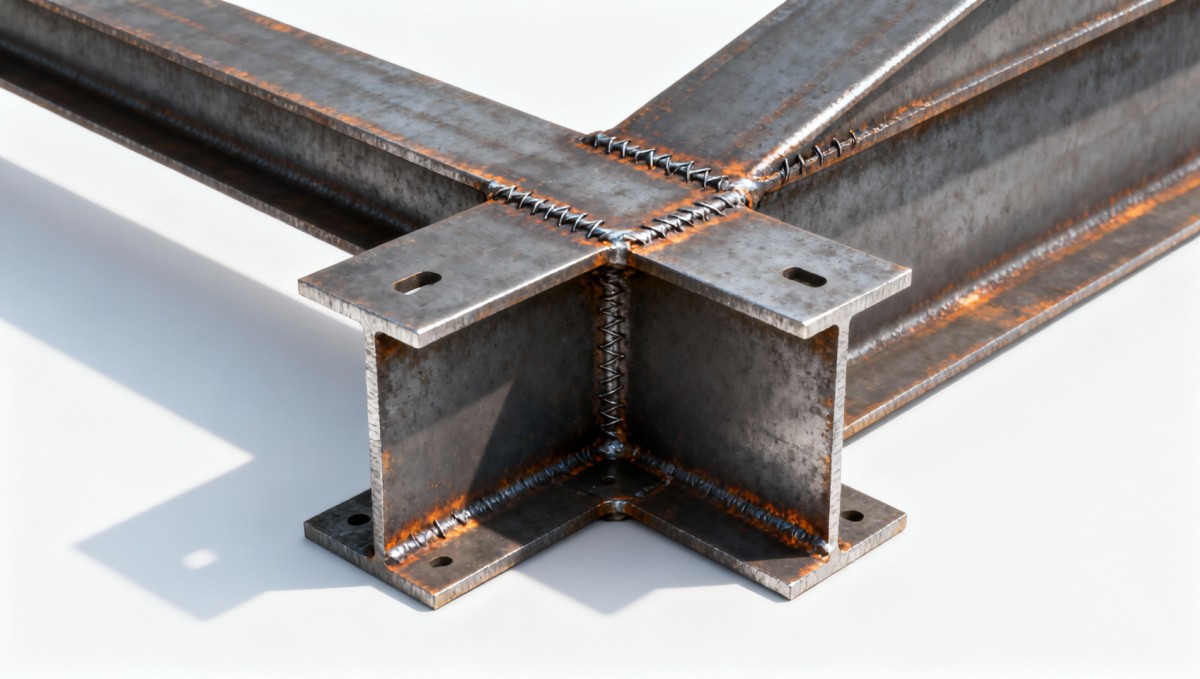
عند تقييم acero estructural de alta resistencia لعَارضة أو دعامة أو حامل معدات ملحوم، ابدأ بمقاومة التصميم المعتمدة للسماكة المطلوبة. ثم تحقّق من التحليل الكيميائي للمادة وحالة توريدها مقارنةً بإجراء اللحام المقترح. وقد يكون الانحراف أو الانبعاج أو التعب أو أداء الوصلة هو العامل الحاكم قبل الاستفادة الكاملة من ارتفاع حد الخضوع.
حد الخضوع مدخلٌ للتصميم، وليس وصفًا كاملًا للمادة
يشير حد الخضوع إلى الإجهاد الذي يبدأ عنده الفولاذ بالتشوه اللدن وفق معيار محدد لاختبار الشد. وتحدد المواصفات الإنشائية عادةً قيمة دنيا لدرجة معينة، ونطاق سماكات محدد، وحالة منتج بعينها. ويجب أن تستند القيمة المستخدمة في التصميم إلى مواصفة المنتج وقواعد التصميم ذات الصلة، لا إلى اسم الدرجة وحده أو الوصف العام للمورّد.
في كثير من أنواع الفولاذ الإنشائي، تنخفض قيمة حد الخضوع الأدنى المحددة مع زيادة السماكة. لذلك، قد يؤدي التصميم استنادًا إلى قيمة الألواح الرقيقة إلى المبالغة في تقدير قدرة جناح أو صفيحة أو وصلة أكثر سماكة. تحقّق من نطاق السماكة الوارد في المواصفة لكل منتج، بما في ذلك ما إذا كانت السماكة المذكورة هي سماكة الصفيحة أم السماكة الحاكمة للمقطع المدرفل.
يختلف حد الخضوع أيضًا عن مقاومة الشد. فالأخيرة تصف أقصى إجهاد يبلغه الفولاذ في اختبار الشد، ولا تحل محل حد الخضوع في الفحوص التي يحكمها الخضوع. وتوفر الاستطالة وخواص الصدم معلومات إضافية عن التشوه والمتانة، لكن يجب تقييمها وفق طريقة الاختبار والاتجاه ودرجة الحرارة المحددة.
يمكن لدرجة أعلى مقاومةً أن تقلل المساحة المطلوبة في عنصر يتحكم فيه الخضوع تحت الشد. لكن الاستبدال نفسه قد يحقق فائدة أقل في عارضة يتحكم فيها الانحراف، لأن الصلابة المرنة متقاربة عمومًا بين درجات الفولاذ. وقد تحكم عدم الاستقرارية عناصرَ الضغط النحيلة، في حين قد يحكم التعبُ تفاصيلَ ملحومةً تتعرض لأحمال دورية. وفي هذه الحالات، يمكن أن تؤدي زيادة حد الخضوع من دون إعادة النظر في الهندسة أو الوصلة إلى متطلبات تصنيع إضافية، من دون تحقيق خفض الوزن المتوقع.
لماذا لا يمكن استنتاج قابلية اللحام من حد الخضوع وحده
يسخّن اللحام الفولاذ موضعيًا ثم يتركه ليبرد بمعدل يتأثر بالسماكة ومدخلات الحرارة والمواد المحيطة. وقد تكتسب المنطقة المتأثرة بالحرارة (HAZ) خواصًا تختلف عن خواص الصفيحة غير المتأثرة. ولا يقتصر الأمر على إمكانية صهر المادة بالقوس؛ إذ يجب أن تحقق الوصلة النهائية المقاومة والمتانة المطلوبتين وأن تكون خالية من العيوب غير المقبولة.
يمكن أن تحقق أنواع الفولاذ الأعلى مقاومةً خواصها من خلال تراكيب مختلفة من العناصر والتدحرج والمعالجة الحرارية. ولذلك قد يتفاعل منتجان لهما حد خضوع أدنى متقارب بشكل مختلف مع دورة اللحام نفسها. وتشمل المتغيرات ذات الصلة ما يلي:
- التركيب الكيميائي: تؤثر عناصر الكربون وسبائك الفولاذ في قابلية التصلد واحتمال تكوّن منطقة متأثرة بالحرارة صلبة وحساسة للتشقق.
- السماكة وهندسة الوصلة: يمكن للمقاطع السميكة والوصلات الملحقة والوصلات متعددة العناصر أن تبدد الحرارة بسرعة وتزيد التقييد.
- التعرض للهيدروجين: قد تُدخل الرطوبة وتلوث السطح وسوء التعامل مع مستهلكات اللحام هيدروجينًا قابلًا للانتشار إلى اللحام.
- مدخلات الحرارة والتبريد: تؤثر معلمات اللحام في خطر التصلد واحتمال انخفاض الخواص في أجزاء من المنطقة المتأثرة بالحرارة.
- حالة التوريد: قد تختلف حدود مدخلات الحرارة والمعالجة الحرارية اللاحقة بين المنتجات المُطبّعة والمدرفلة حراريًا وميكانيكيًا والمُخمّدة والمُراجعة.
يشكل التشقق البارد مصدر قلق عند اجتماع بنية مجهرية قابلة للتأثر والهيدروجين القابل للانتشار وإجهاد الشد الناتج عن التقييد. ولا تثبت صلابة المنطقة المتأثرة بالحرارة وحدها وقوع التشقق، لكنها مؤشر يستدعي فحص التركيبة الكاملة للعوامل. وفي المقابل، لا يلغي انخفاض محتوى الكربون الاسمي الحاجة إلى التحكم بالهيدروجين واتباع الإجراء المعتمد.
استخدم مكافئ الكربون أداةً للفحص الأولي
يجمع مكافئ الكربون عناصر كيميائية مختارة في مؤشر لقابلية التصلد. ومن الصيغ الشائعة صيغة المعهد الدولي للحام:
CEV = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
تُعبّر عن محتويات العناصر بنسب مئوية كتلية. وتشير قيمة CEV المحسوبة الأعلى عمومًا إلى ميل أكبر للتصلد في ظروف لحام متقاربة. ويمكن أن تساعد في تحديد المواد التي قد تتطلب مزيدًا من العناية بالتسخين المسبق أو مدخلات الحرارة أو التحكم بالهيدروجين.
لا تتعامل مع حد واحد لقيمة CEV على أنه اختبار شامل للقبول أو الرفض. تُستخدم صيغ أخرى، منها Pcm، مع أنواع معينة من الفولاذ منخفض الكربون وتطبيقات محددة؛ ولا يمكن استخدام قيمها الرقمية بالتبادل مع CEV. وتحدد المواصفة أو مواصفة المادة أو إرشادات اللحام المعمول بها الصيغة وشروط القبول ذات الصلة.
استفسر عمّا إذا كانت القيمة المذكورة حدًا أقصى في مواصفة المنتج، أو قيمة محسوبة من تحليل الصهرة الفعلي، أو قيمة محسوبة من تحليل المنتج. ويكتسب هذا الفرق أهمية عند اعتماد إجراء لحام ضمن نطاق محدد من المواد. احتفظ بقيم العناصر إلى جانب المكافئ المحسوب؛ فقد لا يتيح الملخص المقرب وحده لفريق التصنيع التحقق من الحساب أو تقييم المادة وفق الإجراء.
من شهادة المصنع إلى خطة اللحام
قبل اعتماد المادة للتصنيع، اربط متطلبات التصميم بالمنتج المطلوب فعليًا والتفاصيل الملحومة المقترحة. ويساعد التسلسل التالي على كشف أوجه عدم التطابق بينما لا يزال بالإمكان التعامل مع التغييرات.
- حدّد الرمز الدقيق وإصدار المواصفة. سجّل شكل المنتج ودرجته وتصنيف الجودة أو المتانة وحالة التوريد والمواصفة المعمول بها. ولا تُعد الرموز المتشابهة ظاهريًا في مواصفات مختلفة متكافئة تلقائيًا.
- تحقّق من الخواص المعتمدة على السماكة. قارن سماكة المقطع أو الصفيحة المطلوبة بمتطلبات الخضوع والشد والاستطالة والصدم الواردة في مواصفة المنتج ذات الصلة. وتحقّق من درجة حرارة الاختبار واتجاه العينة عند تحديد متطلبات المتانة.
- راجع شهادة المادة. طابق الشهادة مع المادة الموردة وافحص النتائج الميكانيكية والتحليل الكيميائي وأي قيمة مطلوبة لمكافئ الكربون. وتحقق مما إذا كان نوع الشهادة ونطاق الاختبارات يفيان بمواصفة الشراء.
- حدّد الوصلات الحرجة. عيّن الانتقالات بين المقاطع السميكة والرقيقة والتقاطعات شديدة التقييد واللحامات كاملة الاختراق والتفاصيل الحساسة للتعب. فقد تحكم هذه الوصلات الإجراء حتى عندما تكون معظم لحامات الإنتاج أبسط نسبيًا.
- تحقّق من نطاق الإجراء. تأكد من أن مواصفة إجراء اللحام (WPS) والتأهيل الداعم لها يغطيان مجموعة المواد والسماكة والعملية ومستهلك اللحام والمتغيرات الأساسية الأخرى التي يتطلبها كود اللحام الحاكم.
تؤكد شهادة المصنع خواص المادة المُبلّغ عنها، لكنها لا تؤهل إجراء اللحام. وبالمثل، لا يثبت الإجراء المؤهل أن كل قطعة موردة مطابقة لمواصفة الشراء. وعند اشتراطات المشروع، يلزم توفر كلا نوعَي الإثبات، مع الحفاظ على إمكانية التتبع خلال القص والتجميع.
اختيار التسخين المسبق ومستهلكات اللحام ومدخلات الحرارة
يبطئ التسخين المسبق التبريد ويمكن أن يساعد على انتشار الهيدروجين خارج منطقة الوصلة. ولا تُحدد درجة الحرارة المطلوبة بحد الخضوع وحده؛ إذ قد تراعي أحكام الكود المعمول به والإجراءات المؤهلة مكافئ الكربون والسماكة المجمعة ومستوى الهيدروجين والتقييد. قِس درجة الحرارة في المواقع والأوقات المحددة في الإجراء، وتحكم بدرجة حرارة ما بين التمريرات إلى جانب التسخين المسبق الأولي.
لا تكون مستهلكات اللحام منخفضة الهيدروجين مفيدة إلا عند ضبط تخزينها وتهيئتها ومدة تعرضها وفق تعليمات الشركة المصنّعة والإجراء المعمول به. أزل الرطوبة والزيوت والصدأ والملوثات الأخرى من منطقة اللحام حسب المطلوب. ولا يمكن لقطب جاف أن يعوض وجود ماء محصور في الوصلة أو استخدام إجراء غير ملائم للمادة.
يتضمن اختيار مستهلكات اللحام أيضًا قرارًا بشأن المقاومة. قد يكون معدن اللحام المطابق للمقاومة مناسبًا لبعض الوصلات، لكن قد يُسمح أو يُشترط باستخدام معدن أقل مقاومة أو أعلى مقاومة وفقًا للتصميم والأحمال والقواعد الحاكمة. ويمكن لارتفاع مقاومة معدن اللحام أن يؤثر في المتانة والتقييد، لذا ينبغي أن يراعي الاختيار الوصلة بأكملها، لا أن يقتصر على اختيار أعلى تصنيف متاح.
ينبغي تحديد نطاق لمدخلات الحرارة، لا افتراض أن زيادتها أكثر أمانًا دائمًا. فقد تؤدي المدخلات غير الكافية إلى تبريد سريع، بينما قد تؤدي المدخلات المفرطة أو ارتفاع درجة الحرارة بين التمريرات إلى خفض متانة المنطقة المتأثرة بالحرارة أو تليين بعض أنواع الفولاذ عالي المقاومة. استخدم طريقة الحساب وحدود المعلمات المحددة في إجراء اللحام. وإذا دُرست المعالجة الحرارية بعد اللحام، فتحقّق أولًا من السماح بها لحالة توريد الفولاذ ومن قبول تأثيرها في الخواص الميكانيكية.
افحص الوصلة التي ستتحمل الحمل
يتوقف قبول اللحام على معيار التصميم والتصنيع المعمول به، لا على المظهر وحده. ويمكن للفحص البصري أن يكشف مشكلات مثل عدم اكتمال الشكل أو الحزّ أو المؤشرات التي تصل إلى السطح، لكنه لا يثبت خلو اللحام من العيوب الداخلية. وينبغي أن تحدد خطة الفحص توقيت الفحص البصري والاختبارات غير الإتلافية، والطرق المناسبة للوصلة، ومعايير القبول الواجب تطبيقها.
في الأعمال الحساسة للتشقق، يكتسب توقيت الفحص أهمية. فقد لا يظهر التشقق الناتج عن الهيدروجين مباشرةً بعد اللحام، لذا ينبغي أن تتبع أي فترة انتظار الكود الحاكم أو مواصفة المشروع. وتتطلب إجراءات الإصلاح القدر نفسه من العناية المطبقة على اللحام الأصلي؛ إذ يمكن أن يؤثر كل من إزالة العيب والتسخين المسبق ومستهلكات اللحام وإعادة الفحص في المنطقة المُصلحة.
إذا كان اختبار تأهيل الإجراء مطلوبًا، فقد يشمل نطاقه اختبارات الشد أو الثني أو الصدم أو الصلادة، بحسب الكود والتطبيق. ولا تثبت نتيجة شد مرضية وحدها كفاية متانة المنطقة المتأثرة بالحرارة، ولا تثبت شمول كل وصلة إنتاجية. قارن سجل التأهيل بنطاق الإنتاج الفعلي بدلًا من الاعتماد على عبارة عامة تفيد بأن الفولاذ «قابل للحام».
افصل اختيار صفيحة الأرضية عن تصميم العناصر الرئيسية
يختلف القرار المتعلق بصفيحة ذات سطح مزخرف تُستخدم حول المعدات عن القرار المتعلق بعارضة عالية المقاومة. فقد يساعد سطحها البارز على مقاومة الانزلاق، لكن يجب مع ذلك تقييم الإطار الداعم والبحر والحمل وتفاصيل التثبيت. كما تؤثر هندسة النقش وحالة السطح في التلامس مع الدعامات وإعداد الوصلات الملحومة.
تتميز S335JR Patterned steel plate المذكورة بسطح مزخرف، وتُعرض بسماكة محددة تتراوح بين 2–8 mm، وعرض يتراوح بين 600–1,800 mm، وأطوال تتراوح بين 2–12 m أو حسب الطلب. ويمكن أخذها في الاعتبار لأرضيات المناطق المحيطة بالمعدات عند اشتراط سطح مزخرف. لكن هذه الأبعاد لا تحدد قدرة إنشائية أو تثبت أنها من درجة عالية المقاومة؛ تحقّق من التعيين الدقيق للمادة والمواصفة الحاكمة والسماكة الأساسية والتفاوتات والشهادة قبل استخدامها في التصميم أو وثائق اللحام.
قد تتضمن أسماء الدرجات في قوائم المنتجات تعيينات من مواصفات مختلفة أو تهجئات ملتبسة. لا تستبدل تعيينًا بآخر لمجرد تشابه الاسم. وضّح التعيين مع المورّد، وتحقّق من الخواص المعتمدة مقابل مواصفة المشروع قبل اعتماد المادة أو إجراء اللحام الخاص بها.
n


الرجاء إدخال ما ترغب في العثور عليه