ينطوي لحام صفائح الفولاذ عالي الكربون ذات قيم HRC المرتفعة على تحديات معدنية شديدة. فعندما يتجاوز محتوى الكربون 0.60% أو تصل الصلادة إلى مستويات محددة على مقياس HRC، تنخفض درجة بدء تكوّن المارتنسيت بدرجة كبيرة. ومع تبريد حوض اللحام، ينطوي التحول من الأوستنيت إلى المارتنسيت على تمدد حجمي كبير، ما يولّد إجهادات مجهرية هائلة. وإذا ارتفعت مستويات الهيدروجين القابل للانتشار خلال هذه المرحلة، يصبح التشقق البارد شبه حتمي. ولا يعتمد حل هذه المشكلة على إيجاد معدن حشو مثالي، بل على التحكم الدقيق في الدورة الحرارية وإدارة مسارات انتشار الهيدروجين. ويُعد فهم التفاعل بين مكافئ الكربون والتقييد والهيدروجين متطلبًا أساسيًا للحصول على وصلات سليمة.
إدارة الدورة الحرارية والتحكم في البنية المجهرية
يتطلب التحكم في التسخين المسبق ودرجة الحرارة بين التمريرات توازنًا ديناميكيًا، لا التزامًا جامدًا بالجداول القياسية. يهدف التسخين المسبق إلى خفض معدل التبريد، ومنح المنطقة المتأثرة بالحرارة وقتًا كافيًا للتحول إلى البينيت أو البرليت بدلًا من تكوّن المارتنسيت بالكامل. وتحدد حركية التحول أن التبريد الأبطأ يتيح لذرات الكربون الانتشار وتكوين أطوار أكثر ليونة ومطيلية، مثل البينيت العلوي، في حين يحبس التبريد السريع الكربون في شبكة رباعية مركزية الجسم فائقة الإشباع، مكوِّنًا مارتنسيت غير مُراجع.
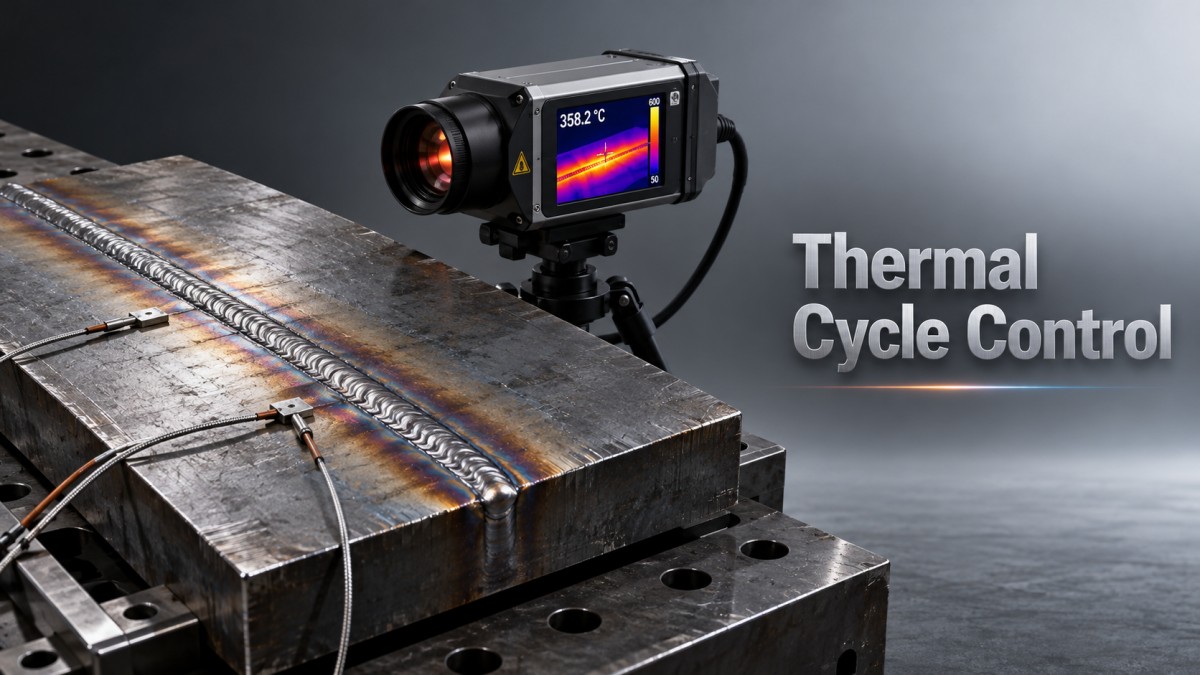
ومع ذلك، لا تكون زيادة درجة الحرارة بين التمريرات مفيدة دائمًا. فارتفاعها المفرط يؤدي إلى نمو حبيبي شديد في المنطقة المتأثرة بالحرارة، ويخفض متانة الصدم بدرجة كبيرة. عمليًا، يجب حساب الحد الأدنى لدرجة حرارة التسخين المسبق استنادًا إلى سُمك الصفيحة ومكافئ الكربون، مع تحديد حد أعلى صارم أيضًا. فعلى سبيل المثال، عندما يتجاوز سُمك الصفيحة 50mm، تُحافَظ عادةً على درجة الحرارة بين التمريرات ضمن نطاق 200°C إلى 250°C. ويؤدي تجاوز 300°C إلى زيادة كبيرة في خطر التقصف. يجب إجراء القياسات باستخدام مقاييس حرارة بالأشعة تحت الحمراء على بُعد 75mm على الأقل من خط مركز اللحام على كلا الجانبين، لا مباشرةً على سطح اللحام، لأن درجات حرارة السطح تتأثر بالإشعاع والحمل الحراري للهواء، ولا تعكس الحالة الحرارية الحقيقية داخل المعدن الأساس. وتوفر المزدوجات الحرارية المثبتة بوسادات مغناطيسية أو باللحام النقطي مراقبة مستمرة وبيانات أكثر موثوقية من الفحوص النقطية المتقطعة بمقاييس الأشعة تحت الحمراء، خاصةً في البيئات التي تتقلب فيها درجة الحرارة المحيطة أو تشتد فيها تيارات الهواء.
الحد من الهيدروجين واختيار معدن الحشو
يشكل التحكم في الهيدروجين واختيار معدن الحشو جوهر الوقاية من التشقق المتأخر. ففي لحام الفولاذ عالي الكربون، يُعد الهيدروجين العامل الرئيسي المحفز للتشققات الباردة. ومن الضروري استخدام أقطاب أو مواد صهر منخفضة الهيدروجين، مجففة بدقة. يجب تجفيف الأقطاب عند 350°C إلى 400°C لمدة ساعتين على الأقل، ثم حفظها في فرن حفظ عند 100°C إلى 150°C ونقلها إلى موقع اللحام في حاويات محمولة للأقطاب.
ينطوي اختيار مواد الحشو على مفاضلة بين مطابقة المقاومة ومقاومة التشقق. فاستخدام معادن حشو مساوية في المقاومة لمعدن الأساس يؤدي إلى ارتفاع محتوى الكربون في معدن اللحام، ما يزيد احتمال تكوّن البنى المتصلدة. لذلك، تعتمد الممارسات الهندسية غالبًا مبدأ المطابقة بمقاومة أقل، باختيار أقطاب من الفولاذ المقاوم للصدأ الأوستنيتي أو أقطاب من فولاذ عالي المقاومة منخفض السبيكة. وتتميز معادن الحشو الأوستنيتية بقابلية عالية لإذابة الهيدروجين ومطيلية ممتازة، إذ تمتص إجهادات اللحام بالتشوه اللدن وتمنع امتداد الشقوق. لكن هذا النهج يضحي بالأداء في درجات الحرارة المرتفعة ومقاومة التآكل. وإذا كان المكوّن يتطلب العمل عند مستويات صلادة أعلى من HRC 50، فيجب اختيار معادن حشو منخفضة السبيكة وعالية المقاومة، مع إجراء معالجة حرارية صارمة بعد اللحام.
تقنيات التشغيل وتقليل التقييد
تحدد مدخلات حرارة اللحام وتقنيات التشغيل تطور البنية المجهرية مباشرةً. إذ تحدد مدخلات الحرارة معدل التبريد. وفي صفائح فولاذ HRC عالي الكربون، تؤدي مدخلات الحرارة المفرطة إلى ارتفاع حرارة المنطقة المتأثرة بالحرارة ونمو الحبيبات، بينما تسبب مدخلات الحرارة غير الكافية تبريدًا سريعًا للغاية، ما يزيد نسبة تحول المارتنسيت. ويجب تحديد النطاق الأمثل لمدخلات الحرارة من خلال تأهيل إجراء اللحام. ومن المبادئ الأساسية في التشغيل استخدام قوس قصير، وخرزات لحام ضيقة، واللحام متعدد التمريرات. يجب ألا يتجاوز سُمك كل تمريرة قطر القطب، مع الاستفادة من تأثير المراجعة الحرارية للتمريرات اللاحقة على التمريرات السابقة لتنقية الحبيبات وخفض الصلادة. ويُعد تشقق الحفرة عند نهاية اللحام عيبًا شائعًا. ويجب على عمال اللحام استخدام ألواح امتداد اللحام أو خفض التيار تدريجيًا لملء الحفرة بالكامل؛ ويُمنع منعًا باتًا قطع القوس مباشرةً.
يؤثر تصميم الوصلة وإدارة التقييد بدرجة كبيرة في توزيع الإجهادات المتبقية. ويؤثر الشكل الهندسي لوصلة اللحام مباشرةً في إجهادات التقييد. والفولاذ عالي الكربون شديد الحساسية لمستويات التقييد. عند تصميم الأخاديد، ينبغي تقليل نسبة الانصهار للحد من تأثير تخفيف معدن الأساس لمعدن اللحام. وتتطلب أخاديد U معدن حشو أقل من أخاديد V، ما يقلل إجهاد الانكماش الكلي. ويجب تجنب التجميع القسري. فإذا وُجد سوء محاذاة أو فجوات مفرطة، فإن سحب القطع بالقوة لتجميعها يولد إجهادات متبقية هائلة. وتتراكب هذه الإجهادات مع الإجهادات الحرارية الناجمة عن اللحام، ما يزيد احتمال حدوث التمزق أثناء اللحام أو بعده.
عند استخدامزاوية فولاذ Q195 كدعامة مؤقتة أو أداة تثبيت، يجب الانتباه إلى أن حد خضوعها المنخفض لا يوفر صلابة كافية لمقاومة قوى الانكماش الهائلة الناتجة عن لحام الفولاذ عالي الكربون. إضافةً إلى ذلك، تختلف آلية لحامها تمامًا عن آلية لحام الصفائح عالية الكربون؛ لذا ينبغي عدم استخدامها مباشرةً كقطعة تقييد ملتحمة بمعدن الأساس عالي الكربون، تجنبًا لتكوين طبقة انتقالية هشة عند السطح الفاصل.
المعالجة بعد اللحام وبروتوكولات الفحص
يُعد توقيت المعالجة الحرارية بعد اللحام والتحكم في منحنى درجات الحرارة أمرًا لا يمكن التهاون فيه عند التعامل مع صفائح فولاذ HRC عالي الكربون. يجب إجراء المعالجة الحرارية بعد اللحام لإزالة الهيدروجين فور الانتهاء من اللحام، عادةً بإبقاء القطعة عند 250°C إلى 350°C لمدة ساعتين إلى أربع ساعات، للسماح بخروج الهيدروجين القابل للانتشار بالكامل. وإذا تعذر إجراء هذه المعالجة فورًا، فيجب وضع قطعة العمل في حفرة معزولة للتبريد البطيء. ويجب إجراء تلدين تخفيف الإجهادات أو المراجعة اللاحقة عند درجة حرارة أدنى من درجة حرارة المراجعة الأصلية لمعدن الأساس أو من النقطة الحرجة Ac1، تجنبًا لتدهور الخواص الميكانيكية الكلية. ويجب التحكم بدقة في معدلات التسخين والتبريد، بحيث لا تتجاوز عمومًا 200°C في الساعة، لمنع توليد إجهادات حرارية جديدة.
يتطلب توقيت الفحوص غير الإتلافية وحدودها دراسة متأنية. فلا يمكن إجراء الفحص غير الإتلافي لوصلات الفولاذ عالي الكربون الملحومة فورًا بعد اللحام. ونظرًا إلى طبيعة التشقق المتأخر، قد تظهر الشقوق الناتجة عن الهيدروجين بعد ساعات أو حتى أيام من اللحام. لذلك، يجب إجراء الفحص بالموجات فوق الصوتية أو الفحص الإشعاعي بعد مرور 48 ساعة على الأقل من اللحام. ويُوصى بالانتظار 72 ساعة في الوصلات التي يتجاوز سُمكها 50mm أو التي تتميز بمكافئ كربون مرتفع جدًا. ويوفر الفحص بالموجات فوق الصوتية بالمصفوفة الطورية دقة أعلى في كشف العيوب الداخلية في الصفائح السميكة مقارنةً بالطرق التقليدية. ويُناسب الفحص بالجسيمات المغناطيسية كشف الشقوق السطحية، لكن يجب إجراؤه بعد أن يبرد اللحام إلى درجة الحرارة المحيطة وتنظيف السطح جيدًا.
مخاطر إعادة العمل والتدخلات البيئية
تُعد إدارة مخاطر الإصلاح وإعادة العمل أمرًا بالغ الأهمية عند اكتشاف العيوب. فإذا اكتُشف عيب في وصلة ملحومة من صفيحة فولاذ HRC عالي الكربون، تكون صعوبة إعادة العمل ومخاطرها أعلى بكثير من نظيرتيهما في الفولاذ الكربوني العادي. إذ تُخضع كل دورة إعادة عمل معدن الأساس لدورة حرارية أخرى، ما يؤدي إلى مزيد من نمو الحبيبات في المنطقة المتأثرة بالحرارة ويخفض المتانة. ويُفضّل إزالة العيوب بالطحن الميكانيكي أو بالحفر بقوس الكربون. وإذا استُخدم الحفر بقوس الكربون، فيجب إزالة الطبقة المكربنة على السطح بالطحن بالكامل، لأن تكربن السطح يزيد قابلية التشقق البارد بدرجة كبيرة. وبعد إعادة العمل، يبدأ احتساب مدة الفحص غير الإتلافي من جديد. ويجب الانتظار مجددًا فترة التثبيت الإلزامية قبل فحص الوصلة التي أُصلحت، لضمان توافر وقت كافٍ لبدء أي تشقق جديد ناجم عن الهيدروجين وإمكانية اكتشافه.
كثيرًا ما يُستهان بتأثير درجة الحرارة المحيطة والرطوبة على لحام الفولاذ عالي الكربون. فعندما تنخفض درجة الحرارة المحيطة إلى أقل من 5°C أو تتجاوز الرطوبة النسبية 80%، يزداد خطر امتصاص معدن اللحام للهيدروجين بشدة. أثناء أعمال الإنشاء الخارجية أو في الورش الرطبة، يجب إقامة أغطية حماية موضعية. وينبغي استخدام التسخين باللهب أو أشرطة التسخين الكهربائية لإزالة الرطوبة وتسخين الأخدود والمنطقة الممتدة لمسافة 100mm على الأقل على كلا الجانبين مسبقًا. ولا يقتصر الأمر على أن الزيت والصدأ والرطوبة على سطح معدن الأساس مصادر للهيدروجين، بل إنها تسبب أيضًا المسامية وشوائب الخبث. وبعد طحن الأخدود، يجب مسح المنطقة بالأسيتون أو بمنظف مخصص لضمان نظافة منطقة اللحام تمامًا.
يُعد لحام صفائح فولاذ HRC عالي الكربون مهمة هندسية معقدة للأنظمة، تشمل علم معادن المواد والديناميكا الحرارية والسلوك الميكانيكي. فمن تصميم الوصلة والتحكم في الدورة الحرارية إلى المعالجة بعد اللحام، تترك الانحرافات في أي خطوة آثارًا في البنية المجهرية، تظهر في النهاية على المستوى الكلي على شكل شقوق أو كسور هشة. ويشكل الفهم الدقيق للتفاعل بين مكافئ الكربون والتقييد والهيدروجين القابل للانتشار أساس ضمان التشغيل الموثوق للهياكل الملحومة في ظروف العمل القاسية.


الرجاء إدخال ما ترغب في العثور عليه