عند تصنيع المعادن المطلية، يواجه المشغلون كثيرًا مشكلات مثل تقشّر الزنك، أو خشونة حواف القطع، أو ظهور شقوق دقيقة على طول خط الثني. وتؤثر هذه العيوب سلبًا في مقاومة المادة للتآكل، كما تستلزم إعادة تشغيل مكلفة أو طلاءً تصحيحيًا. يكمن الحل الأساسي لهذه المشكلات في ضبط معلمات الأدوات بما يراعي الخصائص الفيزيائية لطبقة الزنك، والتحكم في السلوك الميكانيكي للفولاذ الأساسي. ومن خلال اختيار طرق القطع وقوالب الثني المناسبة، يمكن الحفاظ على سلامة طلاء الزنك مع تحقيق أبعاد دقيقة وموثوقية هيكلية.
القص الميكانيكي وضبط خلوص الشفرات
لا يزال القص الميكانيكي الطريقة الأكثر شيوعًا لإجراء القطوع المستقيمة، لكن طلاء الزنك يطرح تحديًا فيزيائيًا خاصًا. إذ تعمل طبقة الزنك كحاجز لين ولزج، وقد تتسبب في تشوه حافة القطع إذا لم يكن خلوص الشفرات مضبوطًا على نحو صحيح. وغالبًا ما تؤدي إعدادات الخلوص القياسية للفولاذ المدرفل على البارد غير المطلي إلى تكوّن نتوءات مفرطة وتمزق الحواف عند استخدامها معصفيحة فولاذية مجلفنة.
لمنع سحب الزنك أو تلطيخه، زِد خلوص الشفرات قليلًا مقارنةً بالمواد المماثلة غير المطلية. والقاعدة العامة هي زيادة قيمة الخلوص القياسية بنسبة تتراوح بين 5% و10%، بحسب سُمك المادة. تتيح هذه المساحة الإضافية للزنك الانسياب والقص بسلاسة، من دون أن يُحتجز أو ينضغط بين الشفرتين العلوية والسفلية. إذا كان الخلوص ضيقًا جدًا، فسيُبثق الزنك داخل الفجوة الدقيقة، مكوّنًا نتوءًا كبيرًا يجب إزالته قبل اللحام أو التجميع.
تزيد الشفرات غير الحادة من حدة هذه المشكلة بدرجة كبيرة. فالحافة غير الحادة تمزق الطلاء بدلًا من قصه بسلاسة، ما يؤدي إلى التصاق الزنك بالشفرة نفسها. لذلك، يجب فحص شفرات القص وشحذها بانتظام. وإذا تراكم الزنك على الشفرة، فيجب تنظيفه فورًا باستخدام فرشاة سلكية نحاسية أو مذيب مناسب، لمنع انتقال عيوب السطح إلى القطع اللاحقة.
معلمات القطع الحراري واختيار الغاز
عند الحاجة إلى طرق القطع الحراري مثل القطع بالليزر أو البلازما، يؤدي تبخر الزنك إلى عقبات تشغيلية كبيرة. أثناء القطع بالليزر، يتبخر الزنك عند درجة حرارة أقل بكثير من درجة حرارة ركيزة الفولاذ. ويتصاعد هذا البخار وقد يتكثف على العدسة الواقية لرأس القطع، ما يتسبب في تدهور سريع للمكونات البصرية وعدم اتساق جودة القطع.
يساعد استخدام غاز مساعد عالي الضغط، وعادةً ما يكون النيتروجين للحصول على حواف نظيفة، على طرد الزنك والفولاذ المنصهرين من شق القطع قبل أن يعاودا التصلب. أما الأكسجين، فرغم أنه يوفر تفاعلًا طاردًا للحرارة يزيد سرعة القطع، فإنه يحرق الزنك ويترك طبقة أكسيد سميكة ومسامية على طول الحافة. كما يمكن أن يساعد ضبط نقطة التركيز لتكون أسفل سطح المادة قليلًا على احتواء تبخر الزنك داخل شق القطع، وتقليل كمية البخار المتصاعدة نحو العدسة.
ينتج عن القطع بالبلازما كمية أكبر من غبار الزنك والأبخرة. ورغم أنه أسرع عند معالجة المقاطع السميكة، فإن المنطقة المتأثرة بالحرارة تحرق طلاء الزنك بالكامل حول حافة القطع. ويجب على المشغلين أخذ ذلك في الحسبان والتخطيط لمعالجة الحواف بعد القطع. يمكن أن يؤدي استخدام غازات مخلوطة مثل F5 (95% نيتروجين، 5% هيدروجين) إلى تحسين جودة القطع وتقليل تكوّن الخبث مقارنةً بهواء الورشة القياسي، ما يقلل أعمال التنظيف المطلوبة بعد القطع.
أدوات الثني والتحكم في الاحتكاك
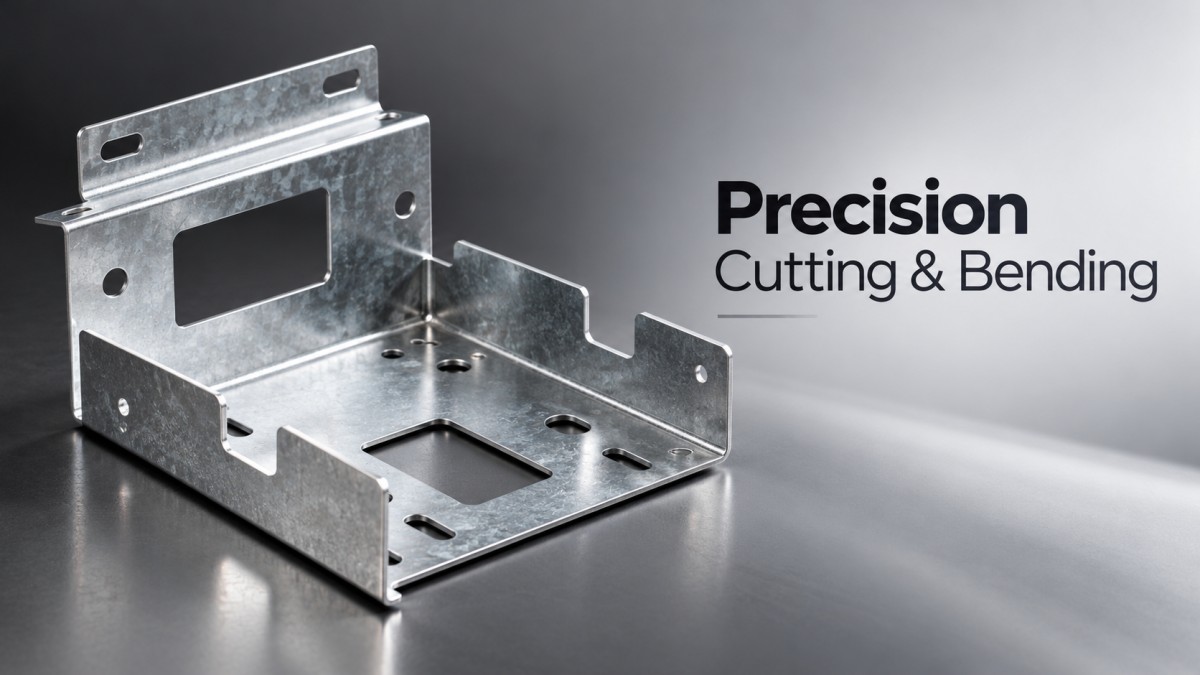
يفرض الثني مجموعة مختلفة من التحديات الميكانيكية. يعمل طلاء الزنك كمُزلّق جاف، ما يقلل الاحتكاك بين الصفائح المعدنية وقالب الثني. وقد يبدو ذلك مفيدًا، لكنه غالبًا ما يتسبب في انزلاق المادة على نحو غير متوقع أثناء دورة الثني، ما يؤدي إلى عدم اتساق أطوال الحواف واختلال محاذاة الأجزاء.
لمعالجة هذا الانزلاق، يلزم استخدام أدوات متخصصة. يساعد وضع غشاء من البولي يوريثان أو استخدام قوالب ذات طلاء محبب ومقاوم للالتصاق على تثبيت المادة بإحكام من دون خدش طبقة الزنك. أما قوالب الفولاذ المقسّى القياسية غير المعالجة سطحيًا، فتؤدي حتمًا إلى التقاط الزنك بفعل الاحتكاك؛ إذ تنفصل طبقات الزنك عن الصفيحة وتلتصق بالقالب، ما يسبب خدوشًا عميقة في القطع اللاحقة. ويمكن للطلاءات المتقدمة بالترسيب الفيزيائي للبخار (PVD)، مثل كربونيتريد التيتانيوم (TiCN) على أسطح المثقب والقالب، أن تقلل هذا الالتصاق بدرجة كبيرة.
كما يؤثر اختيار طريقة الثني في الطلاء. يُفضّل عمومًا الثني الهوائي على الثني بالقاع أو الكبس بالسكّ لثني المواد المجلفنة. ففي الثني بالقاع، تحتك المادة بقوة بسطح القالب للوصول إلى الزاوية النهائية، ما يزيد بدرجة كبيرة خطر التقاط الزنك وتصدع الطلاء. أما الثني الهوائي، فيحد من هذا التلامس الانزلاقي مع تحقيق الشكل الهندسي المطلوب.
التحكم في الارتداد المرن وخصائص المادة الأساسية
يُعد الارتداد المرن، أي استعادة المعدن شكله بعد تحرير ضغط الثني، عاملًا ثابتًا في تصنيع الصفائح المعدنية. ويغير وجود طلاء الزنك ديناميكيات الاحتكاك بدرجة طفيفة، لكن العامل الأساسي المحدد للارتداد المرن هو الخصائص الميكانيكية للفولاذ الأساسي ومقاومة خضوعه.
عند العمل باستخدام أنواع الفولاذ منخفض السبائك وعالي المقاومة، يكون الارتداد المرن أكثر وضوحًا بكثير مقارنةً بالفولاذ الطري. فعلى سبيل المثال، إذا شملت عملية التصنيع استخدامصفيحة لوح من الفولاذ الكربوني عالي المقاومة مثل Q345A (16Mn)، فإن محتوى المنغنيز (1.20-1.50%) ونطاق الكربون المحدد (0.15-0.19%) يزيدان مقاومة خضوع المادة. وتعني نقطة الخضوع الأعلى هذه أن المعدن سيحاول العودة إلى شكله الأصلي بقوة أكبر بعد الثني، ما يستلزم تعويضًا دقيقًا.
لإدارة ذلك، يجب على المشغلين استخدام تقنيات الثني الزائد. يجب أن يخترق المثقب القالب إلى عمق أكبر قليلًا من المطلوب للزاوية المستهدفة، للتعويض عن الاستعادة المرنة. وتعتمد قيمة التعويض الدقيقة على سُمك المادة ومقاومة الخضوع ونصف قطر الثني المحدد. ويُعد إجراء ثنيات اختبار وقياس الزاوية النهائية باستخدام مقياس زاوية رقمي الطريقة الموثوقة الوحيدة لضبط معلمات CNC المناسبة لدفعة جديدة من المواد، ولا سيما عند تشكيل مكونات للآلات الهندسية أو شاحنات التعدين، حيث تكون دقة الأبعاد بالغة الأهمية.
الفحص بعد المعالجة وحماية الحواف
بعد اكتمال عمليات القطع والثني، يلزم إجراء فحص دقيق لطلاء الزنك. وينبغي إيلاء اهتمام خاص للجانب الداخلي من نصف قطر الثني. ورغم أن التشقق الدقيق المحدود في الزنك أمر طبيعي وغالبًا ما يكون مقبولًا عند التعرض العام للعوامل الجوية، فإن التقشر الشديد الذي يكشف ركيزة الفولاذ العارية يستلزم تدخلًا فوريًا.
يجب معالجة أي منطقة أُزيل منها طلاء الزنك بالكامل، مثل حواف القطع الحراري أو أنصاف أقطار الثني المتشققة بشدة، لمنع التآكل الموضعي. وينبغي وضع مركبات الجلفنة على البارد التي تحتوي على 90% على الأقل من مسحوق الزنك في الطبقة الجافة على هذه المناطق المكشوفة. تأكد من أن السطح نظيف وجاف وخالٍ من الزيت أو مركبات السحب قبل التطبيق. وقد يلزم التنظيف بالمذيب وإجراء تخشين خفيف للسطح باستخدام مواد كاشطة لضمان الالتصاق الجيد للطلاء التصحيحي.
وتُعد التهوية أيضًا جانبًا أساسيًا لا يمكن التهاون فيه ضمن سير العمل. إذ يؤدي قطع الفولاذ المطلي ولحامه إلى إطلاق أبخرة أكسيد الزنك، التي قد تسبب حمى أبخرة المعادن. ويجب وضع أنظمة التهوية الموضعية للعادم بالقرب من منطقة العمل، كما يجب على المشغلين ارتداء أجهزة تنفس مناسبة مزودة بمرشحات جسيمات P100 عندما لا تكفي الضوابط الهندسية لالتقاط الأبخرة من مصدرها.
تحسين اختيار المواد للتشكيل المعقد
غالبًا ما يبدأ نجاح عمليات القطع والثني باختيار المادة الأولي وفهم السلوك المعدني للفولاذ الأساسي. فليست كل الصفائح المطلية متطابقة في سلوكها تحت الإجهاد. وتحدد قابلية تشكيل الفولاذ الأساسي مدى التصاق طلاء الزنك أثناء التشوه.
بالنسبة للمشروعات التي تتطلب السحب العميق أو الثني المعقد متعدد المراحل، من الضروري تحديد صفيحة مصنوعة من فولاذ أساسي عالي القابلية للتشكيل. ويُصنّع هذا الفولاذ مع ضبط صارم للشوائب وأشكال الشوائب المعدنية، بما يضمن استطالة منتظمة. كما يؤثر محتوى السيليكون (0.20-0.50%) والألومنيوم (0.030-0.050%) في المعدن الأساسي؛ إذ يمكن أن يؤدي ارتفاع محتوى السيليكون بشكل مفرط إلى تكوّن طبقة أكثر سُمكًا وهشاشة من سبائك الزنك والحديد أثناء عملية الجلفنة، ما يجعلها شديدة القابلية للتقشر أثناء الثني.
في التطبيقات الإنشائية الثقيلة التي تتطلب قابلية للتشكيل وقدرة عالية على تحمل الأحمال، يتطلب اختيار الدرجة المناسبة تحقيق توازن دقيق. وتوفر صفيحة لوح قوية من الفولاذ الكربوني مطابقة للمعايير الدولية مثل ASTM وEN وJIS وGB السلامة الهيكلية اللازمة. وعندما يتمتع المعدن الأساسي بخصائص ميكانيكية متسقة وتركيب كيميائي مضبوط، تتحسن قابلية التنبؤ بعملية الثني بدرجة كبيرة. ويؤدي هذا الاتساق إلى تقليل معدلات الخردة والحد من تآكل الأدوات، ويضمن أداءً موثوقًا للمكونات المصنعة النهائية في بيئات الإنشاءات والصناعة الشاقة، من دون المساس بطبقة الزنك الواقية.


الرجاء إدخال ما ترغب في العثور عليه