أنابيب الصلب وفق معيار ASTM: شرح درجات A53 وA106 وA333 لمشاريع النفط والغاز والطاقة والبنية التحتية
إن اختيار الأنابيب الفولاذية وفق معيار ASTM ليس مجرد مسألة مطابقة المواصفات؛ بل هو تقييم تقني يرتكز على بيئة التشغيل، والوقاية من أنماط الفشل، وسلامة النظام على المدى الطويل. بالنسبة للمهندسين الذين يقيّمون أنظمة الأنابيب في نقل النفط والغاز، ودوائر البخار في محطات الطاقة، أو البنية التحتية المبردة، فإن الاختيار بين ASTM A53 وA106 وA333 لا يتعلق بقابلية الاستبدال، بل بمواءمة السلوك المعدني مع حدود التشغيل. يحمل كل صنف قيوداً كيميائية وحرارية وميكانيكية مميزة تحدد نطاق تشغيله الآمن، ليس فقط عند درجة حرارة التصميم، بل خلال التصنيع والاختبار الهيدروستاتيكي والتشغيل الأولي وعقود من الخدمة الدورية.
يُعد A53 مواصفة الأنابيب الإنشائية الأساسية، سواء كانت ملحومة أو غير ملحومة، والمخصصة للتطبيقات ذات الضغط المنخفض ودرجة الحرارة المحيطة، مثل توزيع المياه والدعامات الإنشائية وخطوط المرافق غير الحرجة. يُحدَّد محتواه من الكربون بحد أقصى 0.25%، والمنغنيز حتى 1.20%، ولا يتطلب اختبار صدم إلزامياً. وعلى الرغم من أن الدرجة B، وهي الأكثر استخداماً، توفر مقاومة شد دنيا تبلغ 415 MPa وحد خضوع يبلغ 240 MPa، فإن هذه القيم تتدهور بسرعة فوق 350°C. والأهم من ذلك أن A53 لا يتطلب اختبار شاربي ذي الشق V، ولا يفرض التحكم في حجم الحبيبات أو معالجة الأوستينيت الدقيق، مما يجعله غير مناسب في الحالات التي توجد فيها صدمة حرارية أو أحمال إجهاد أو خطر كسر هش. وغالباً ما يُستخدم بصورة غير صحيحة في خطوط مياه تغذية الغلايات أو مجمعات الشعلة لمجرد توافره الواسع وميزته من حيث التكلفة؛ إلا أن غياب التحقق من متانة الشقوق يجعله غير متوافق مع ASME B31.4 أو B31.8 في العديد من خدمات الهيدروكربونات المضغوطة.
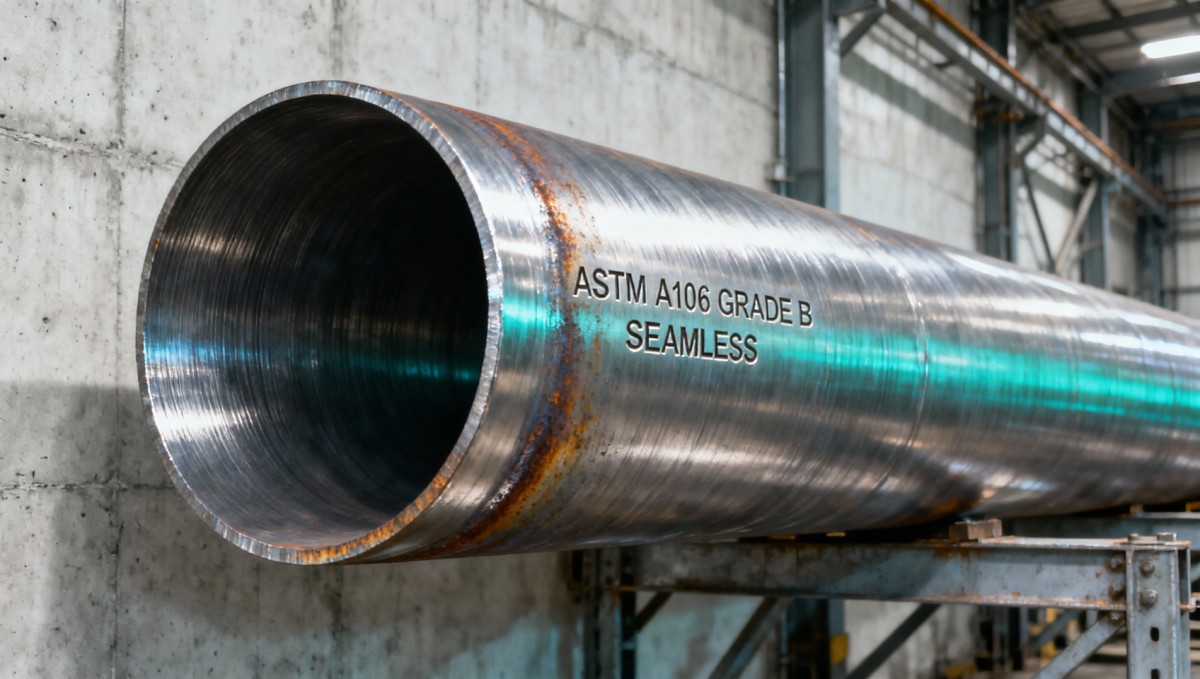
في المقابل، صُمم A106 للخدمة في درجات الحرارة والضغوط العالية، ولا سيما في أنابيب العمليات بالمصافي وأنابيب المسخن الفائق وخطوط البخار الرئيسية. جميع الدرجات الثلاث، A وB وC، غير ملحومة فقط، مع ضوابط كيميائية أكثر صرامة: إذ يُحد الفوسفور والكبريت بحد أقصى 0.035%، ويُضاف السيليكون عمداً بنسبة (0.10–0.60%) لتحسين مقاومة الأكسدة. يتطلب A106 Grade B، وهو النوع العملي الأكثر شيوعاً، مقاومة شد دنيا تبلغ 415 MPa وحد خضوع يبلغ 240 MPa *عند درجة حرارة الغرفة*، لكن الأهم أن قيم الإجهاد المسموح بها محددة عبر نطاق درجات حرارة كامل في ASME Section II Part D، ومتحقق منها ببيانات شد عند درجات حرارة مرتفعة. والأهم من ذلك، يفرض A106 معالجة حرارية لجميع الأنابيب غير الملحومة التي يزيد مقاسها الاسمي للأنبوب عن NPS 4، بما يضمن بنية مجهرية موحدة من الفيريت والبرليت ويزيل التباين الاتجاهي الناجم عن التشغيل على البارد. ويؤثر هذا الشرط مباشرةً في قابلية اللحام، وتخطيط المعالجة الحرارية بعد اللحام (PWHT)، وإدارة الإجهادات المتبقية؛ وهي عوامل يُغفلها عادةً أثناء الشراء، لكنها حاسمة أثناء تأهيل اللحام الميداني.
أما A333 فهو النظير المخصص لدرجات الحرارة المنخفضة، وقد صُمم صراحةً للخدمة حتى –101°C. وعلى خلاف A53 أو A106، لا يُعرّف A333 بالقوة وحدها؛ إذ يعتمد امتثاله الأساسي على أداء الصدم. تتطلب جميع الدرجات الثماني، من الدرجات 1 إلى 11 باستثناء 4 و9، اختبار شاربي ذي الشق V عند درجات حرارة محددة؛ فعلى سبيل المثال، يجب أن تحقق Grade 6، وهي الأكثر شيوعاً، متوسط طاقة أدنى يبلغ 20 J عند –46°C. وهذا ليس فحصاً مخبرياً لمرة واحدة؛ إذ يتطلب ASTM A333 أخذ عينات الاختبار من نفس الصهرة ونفس نسبة التخفيض المستخدمة في أنبوب الإنتاج، كما يجب إجراء اختبار الصدم في الاتجاهين الطولي والعرضي عندما يتجاوز سمك الجدار 12.5 mm. كما تفرض المواصفة حدوداً صارمة على العناصر المتبقية، مثل النحاس ≤ 0.35% والنيكل ≤ 0.40%، لمنع الهشاشة بالتخمير أثناء التشغيل طويل الأمد في البيئات الحامضية أو الدورية. وكثيراً ما تُحدد أنابيب A333 بصورة غير صحيحة في خطوط نقل LNG عندما يُختار Grade 6 دون التحقق من أن درجة حرارة الخدمة الفعلية، مع احتساب التبريد العابر أثناء بدء التشغيل أو انخفاض الضغط، تقع ضمن نطاق الصدم المعتمد له.
إن اختلافات التركيب الكيميائي ليست مسائل نظرية، بل تحدد السلوك الفعلي في الواقع. يحسن محتوى السيليكون الأعلى في A106 التصاق القشور فوق 450°C، مما يقلل التآكل الناتج عن تقشرها في انحناءات المسخن الفائق. وتُعزز الإضافة المضبوطة للألومنيوم في A333 (0.02–0.06%) تكوّن فيريت دقيق الحبيبات، وهو ضروري لمتانة متسقة في درجات الحرارة المنخفضة. أما التفاوت الأوسع في العناصر المتبقية في A53 فيزيد قابليته للتشقق الناجم عن الهيدروجين في خدمة H₂S الرطبة، حتى عند التحكم في الصلادة، لأن آثار الزرنيخ أو الأنتيمون تنفصل عند حدود الحبيبات تحت الإجهاد. ولا يمكن حسم هذه الفروقات بتقارير اختبارات المصنع وحدها؛ بل تتطلب مراجعة سجلات تحليل المغرفة، ومخططات المعالجة الحرارية، والتحقق المستقل من منهجية اختبار الصدم، بما في ذلك سرعة المطرقة، ونصف قطر السندان، وتفاوتات تشغيل العينات.
تزيد بروتوكولات الاختبار من تمييز هذه الدرجات عن بعضها. يسمح A53 بالاختبار الهيدروستاتيكي فقط، أو بالاختبار الكهربائي غير الإتلافي (ET) للأنابيب الملحومة، لكنه يجيز الفحص البصري باعتباره الطريقة الوحيدة للكشف عن العيوب السطحية. يتطلب A106 اختباراً هيدروستاتيكياً لجميع المقاسات، ويجب أن تخضع الأنابيب غير الملحومة لاختبار الموجات فوق الصوتية (UT) أو التصوير الإشعاعي (RT) وفق ASTM E213/E273 إذا طُلبت للخدمة الحرجة. ويفرض A333 كلاً من الاختبار الهيدروستاتيكي والاختبار غير الإتلافي، إضافة إلى اختبار صدم إلزامي لكل صهرة؛ وإذا جُمعت صهرات متعددة في طلب واحد، فيجب إعادة اختبارات الصدم لكل صهرة. ولهذا آثار مباشرة على تخطيط ضمان الجودة ومراقبتها للمشروع QA/QC: فقد تتطلب دفعة صهرة واحدة من A333 ست إلى ثماني عينات شاربي عبر ثلاث درجات حرارة، مع قابلية تتبع كاملة إلى صب السبيكة الأصلي.
لا يمكن استنتاج ملاءمة التطبيق من درجة حرارة الخدمة الاسمية وحدها. فقد يبدو مبادل تسخين النفط الخام مسبقاً في مصفاة يعمل عند 280°C متوافقاً مع A53 على الورق، لكن التدوير الحراري بين فترات التوقف يسبب إجهادات كلال لا تستطيع البنية الحبيبية غير المضبوطة لـ A53 تحملها بصورة موثوقة. وبالمثل، قد يتطلب خط مياه مكافحة الحرائق في منصة بحرية مصنفاً لدرجة حرارة محيطة تبلغ –15°C استخدام A333 Grade 6، ليس بسبب درجة حرارة السائل، بل لأن رذاذ مياه البحر المقترن ببرودة الرياح قد يخفض درجة حرارة المعدن موضعياً إلى أقل من –30°C أثناء العواصف الشتوية، مما قد يسبب كسراً هشاً إذا لم يتم التحقق من المتانة.
بالنسبة للمقيّمين التقنيين الذين يتعاملون مع موردين عالميين، تُعد قابلية التتبع بالقدر نفسه من الأهمية مثل الامتثال للمواصفات. تتطلب معايير ASTM أن تتضمن تقارير اختبارات المصنع (MTRs) رقم الصهرة، والتحليل الكيميائي، ونتائج الاختبارات الميكانيكية، وتفاصيل المعالجة الحرارية، والتحقق من الأبعاد؛ ولكن لا يحتفظ جميع المصنعين بقابلية تتبع كاملة على مستوى الدفعات خلال مراحل الدرفلة والمعالجة الحرارية والتشطيب. يطبق المنتجون الموثوقون التعرف الإيجابي على المواد (PMI) في مراحل متعددة، ويحتفظون بشهادات المواد الخام، ويؤرشفون بيانات الاختبار لمدة لا تقل عن 10 سنوات، وهي متطلبات متوافقة مع ISO 9001:2015 وASME QA-1. عملياً، يعني ذلك تقييم ليس فقط ما إذا كان المورد *يدّعي* الامتثال لمعايير ASTM، بل ما إذا كان نظام الجودة لديه يسمح بإعادة بناء كل معلمة تؤثر في ميكانيكا الكسر، أو مقاومة الزحف، أو بدء التآكل. يبقى استبدال المواد خطراً مستمراً، وليس بسبب عدم الامتثال المتعمد، بل نتيجة الصياغة المبهمة للمواصفات. إن عبارات مثل “المكافئ لـ ASTM” أو “درجة A106-B” دون الإشارة إلى التعيين الكامل، مثل ASTM A106/A106M-23، Grade B، Seamless، تخلق ثغرات في التنفيذ. قد يُنتج أنبوب يحمل علامة “A106 Gr.B” وفق إصدار أقدم، وبالتالي قد يغفل الإبلاغ المطلوب عن حجم الحبيبات أو التحقق من المعالجة الحرارية بعد اللحام، وكلاهما ضروري لعمر الكلال عالي الدورات. يجب على المقيّمين التقنيين التحقق من سنة الإصدار، والمتطلبات التكميلية مثل S1 للاختبار الهيدروستاتيكي وS5 لاختبار الصدم، وأي ملاحق خاصة بالمشتري قبل اعتماد المستندات المقدمة.
في السياقات التي يُنظر فيها إلى بدائل من الفولاذ المقاوم للصدأ، للتعرض الكيميائي الشديد أو البيئات الغنية بالكلوريدات أو عمر الخدمة الممتد، يوفر لفائف الفولاذ المقاوم للصدأ 316 مقاومة فائقة للتنقر واحتفاظاً بالقوة عند درجات الحرارة المرتفعة. لكن استخدامه يطرح متغيرات جديدة: عدم تطابق التمدد الحراري مع فلنجات الفولاذ الكربوني، ومخاطر الاقتران الجلفاني في الأنظمة متعددة المواد، وارتفاع تكاليف التصنيع بسبب التصلب بالتشغيل أثناء الثني. وهو لا يلغي الحاجة إلى اختيار درجة الفولاذ الكربوني الصحيحة، بل يعيد تعريف الظروف الحدية التي يصبح فيها الفولاذ الكربوني غير مجدٍ من الناحية التقنية.
في النهاية، يعد اختيار الأنابيب الفولاذية وفق معيار ASTM قراراً على مستوى النظام، وليس مجرد خانة تحقق للمواد. ويتطلب مطابقة مرجعية بين أكواد التصميم ASME B31.4 وB31.8 وBPVC، والملفات البيئية مثل الحد الأدنى/الأقصى لدرجة حرارة الخدمة وتكرار التدوير الحراري وشدة السائل، وقيود التصنيع مثل مواصفات إجراءات اللحام وإمكانية تنفيذ PWHT وإمكانية الوصول إلى الفحص غير الإتلافي NDE. وعندما تتلاقى هذه المعلمات، لا تكون A53 وA106 وA333 خيارات قابلة للاستبدال. إنها حلول هندسية متميزة، تم التحقق من كل منها لنطاق محدد من أنماط الفشل، ويحمل كل منها حدوداً واجبة التطبيق يجب احترامها في كل مرحلة، من الشراء إلى التشغيل الأولي.
الصفحة السابقةبالفعل الأول
الصفحة التالية: بالفعل الأخير


الرجاء إدخال ما ترغب في العثور عليه