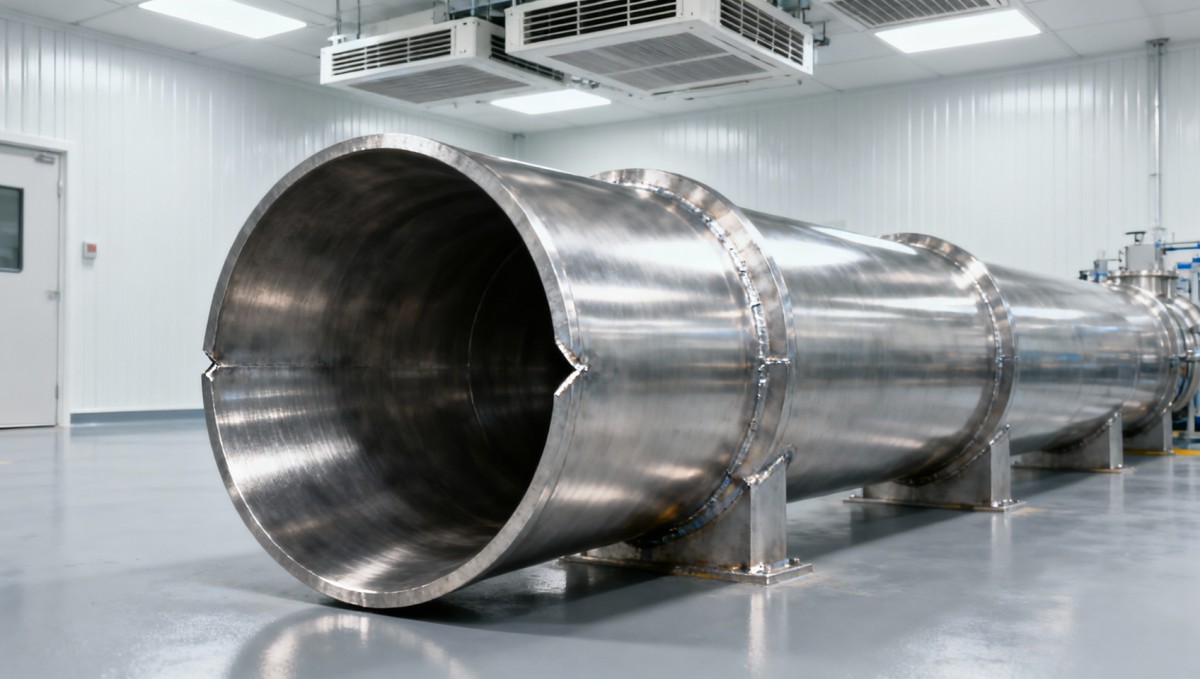
بالنسبة لمتخصصي مراقبة الجودة والسلامة المشرفين على تركيبات الغرف النظيفة الدوائية، فإن اختيار 1 أنبوب من الفولاذ المقاوم للصدأ المناسب ليس مسألة تفضيل، بل شرط أساسي للحفاظ على السلامة المعقمة، ومنع تكوّن مواطن احتضان الميكروبات، واجتياز عمليات التدقيق التنظيمية. إن خشونة السطح (Ra)، وفعالية التخميل، والوثائق المتوافقة مع FDA ليست إضافات اختيارية؛ بل هي معايير قابلة للقياس والتحقق ومدمجة في متطلبات cGMP وASTM A967/A380. إذا أظهر نظام الأنابيب لديك تنقّرًا دقيقًا مرئيًا بعد التحقق من التنظيف، أو أخفق في اختبار المواد القابلة للاستخلاص، أو تسبب في حالة عدم مطابقة أثناء مراجعة FDA قبل الموافقة، فإن السبب الجذري غالبًا ما يعود إلى واحدة أو أكثر من نقاط الفحص التقنية الثلاث هذه—قبل التركيب، وليس بعده.
قيمة Ra: لماذا لا تُعد ≤0.4 μm مجرد رقم
تتحكم خشونة السطح—المعبر عنها بمتوسط الانحراف الحسابي (Ra)—بشكل مباشر في خطر التصاق الأغشية الحيوية بالأسطح الملامسة للسوائل. في أنظمة المياه الدوائية، تؤدي قيمة Ra التي تتجاوز 0.4 μm إلى تكوين تجاويف مجهرية تتراكم فيها البكتيريا والسموم الداخلية وبقايا العمليات خارج نطاق CIP/SIP الروتيني. تنص ASTM F2524-22 على أنه بالنسبة لأنابيب الغرف النظيفة من الفئة A/B، يجب أن تُظهر أنابيب الفولاذ المقاوم للصدأ المصقولة كهربائيًا قيمة Ra ≤0.4 μm عبر أخذ عينات بطولها الكامل—وليس عند نقطة اختبار واحدة فقط. لا يتعلق الأمر بجماليات الصقل؛ بل بإزالة المواضع الطبوغرافية التي يبقى فيها الحمل الحيوي رغم دورات التعقيم المعتمدة. غالبًا ما تزيد قيم Ra المقاسة بعد التصنيع (مثلًا بعد اللحام أو الثني) بمقدار 0.1–0.3 μm بسبب اضطراب المنطقة المتأثرة بالحرارة. وهذا يعني أن شهادة المواد الخام وحدها غير كافية—فأنت بحاجة إلى التحقق من Ra بعد التصنيع على مقاطع الأنابيب النهائية، مع تقارير جهاز قياس الملامح القابلة للتتبع والمرتبطة بأرقام الدُفعات.
التخميل: أكثر من مجرد غمر في حمض النيتريك
يزيل التخميل الحديد الحر ويعزز تكوين طبقة أكسيد الكروم—لكن الامتثال يعتمد على اختيار الطريقة ومدة المعالجة والتحكم في درجة الحرارة والشطف بعد المعالجة. يحدد ASTM A967 ست طرق معتمدة (A–F)، إلا أن الطريقتين A (حمض النيتريك) وB (حمض الستريك) فقط مقبولتان على نطاق واسع للتطبيقات الدوائية نظرًا لتوافقهما مع الفولاذ المقاوم للصدأ 316L وانخفاض بقاياهما. يحدث قصور حاسم في الرقابة عند تطبيق التخميل قبل التشطيب النهائي للسطح: فإذا جاء الصقل الكهربائي بعد التخميل، تُزال طبقة الأكسيد. التسلسل الصحيح دائمًا هو: التصنيع → الصقل الكهربائي → التخميل → الشطف النهائي → التجفيف تحت رطوبة محكومة. أي انحراف يُبطل استمرارية الطبقة الواقية. كذلك، لا يتم تأكيد فعالية التخميل بالفحص البصري—بل تتطلب اختبار البقع بكبريتات النحاس وفق ASTM A967 الملحق A1 أو، ويفضل، اختبار الفيروكسيل وفق ASTM A380 القسم 7.2. يشير غياب البقع الزرقاء إلى تغطية أكسيد كافية؛ بينما يشير تغير اللون الموضعي إلى تغطية غير مكتملة عند درزات اللحام أو الوصلات الميكانيكية.
امتثال FDA: الوثائق، وليس فقط درجة المادة
استخدام الفولاذ المقاوم للصدأ 316L لا يفي تلقائيًا بتوقعات FDA. تنص مدونة اللوائح الفيدرالية الأمريكية (21 CFR Part 211.65) على أن أسطح المعدات يجب أن «تُصنع بحيث يمكن تنظيفها وتعقيمها بالكامل». وهذا يضع المسؤولية القانونية على المشتري—وليس المورد—للتحقق من الأدلة والاحتفاظ بها بشأن ثلاثة عناصر مترابطة: (1) قيمة Ra معتمدة ≤0.4 μm على جميع أسطح التلامس الداخلية والخارجية، (2) بروتوكول تخميل موثق ومتوافق مع ASTM A967 الطريقة A أو B—بما في ذلك تركيز الحمام ودرجة الحرارة والمدة وموصلية ما بعد الشطف ≤1.0 µS/cm، و(3) قابلية التتبع الكاملة للمواد: رقم الصهرة، وتقرير اختبار المصنع (MTR) وفق ASTM A276/A484، وشهادة مطابقة تسرد الامتثال لـ ASTM A312 للأنابيب غير الملحومة أو ASTM A778 للأنابيب الملحومة. إن غياب أي عنصر واحد يجعل نظام الأنابيب بأكمله غير قابل للتدقيق—حتى لو تم تركيبه دون عيوب.
حين تضيف خبرة الفولاذ الإنشائي صرامة تقنية
في حين تتطلب أنابيب الفولاذ المقاوم للصدأ من الدرجة الدوائية تفاوتات دقيقة، تظل السلامة الإنشائية أساسية—خصوصًا عند نقاط الدعم ومناطق التثبيت وواجهات التدعيم الزلزالي. يجب أن تقاوم دعامات الأنابيب وشماعاتها والإطارات الحاملة للإجهادات الناتجة عن التمدد الحراري دون نقل الاهتزاز أو التشوه إلى خط العملية. بالنسبة للمشروعات التي تتطلب مكونات ذات مواصفات مزدوجة—مثل الحوامل الإنشائية عالية القوة المقترنة بأنابيب صحية فائقة النعومة—فإن اتساق المواد أمر مهم.صفيحة فولاذ عالي الكربون توفر سلوك خضوع يمكن التنبؤ به تحت الحمل المستمر، مع التحقق من الصلادة عبر Heat Treatment Code HRBS HV10 وتقييد محتوى الكربون بدقة عند C≤0.15% لمنع التحسس بالتآكل بين الحبيبات أثناء اللحام. كما أن بنيتها الحبيبية المتجانسة وأداءها في السحب العميق يتيحان حلقات تقوية للفلنجات وألواح تثبيت مخصصة بصورة متسقة—وهو أمر حاسم حيث تتقاطع أنابيب الغرف النظيفة ISO Class 5 مع هياكل الفولاذ الإنشائي.
خطوات التحقق قبل التركيب
لا تعتمد فقط على الشهادات المقدمة من المورد. أجرِ هذه الفحوصات الأربعة في الموقع قبل القطع أو اللحام:
- فحص موضعي لـ Ra: استخدم جهاز قياس ملامح محمولًا بإبرة تلامس في ثلاثة مواقع عشوائية لكل مقطع أنبوب (البداية/المنتصف/النهاية)، مع تجنب مناطق اللحام. ارفض أي قراءة >0.42 μm.
- التحقق من التخميل: أجرِ اختبار كبريتات النحاس على درزات اللحام ووجوه الوصلات الميكانيكية. تشير الترسبات الزرقاء إلى تعرض الحديد الحر—مما يتطلب إعادة التخميل وإعادة الاختبار.
- المطابقة المرجعية لـ MTR: طابق رقم الصهرة على وسم الأنبوب مع مقاومة الشد في MTR (485 MPa كحد أدنى لـ 316L)، ومحتوى الكبريت (≤0.030%)، ومحتوى الفيريت (إن كان منطبقًا).
- فحص عيوب السطح: افحص تحت ضوء أبيض بقوة 600-lux وبزاوية 30° بحثًا عن الخدوش أو الحفر أو علامات الجلخ الأعمق من 0.05 mm—إذ تتجاوز هذه العيوب حدود Ra المقبولة حتى لو اجتازت القيمة المتوسطة.
متى يجب تصعيد المراجعة التقنية
إذا تذبذبت قراءات Ra عبر طول أنبوب واحد، أو إذا أخفقت اختبارات التخميل عند وصلات اللحام فقط، فمن المرجح أن تكمن المشكلة في عدم اتساق المعالجة بعد اللحام—وليس في المادة الأساسية. وبالمثل، إذا كانت تقارير MTR تسرد ASTM A240 لكنها تحذف عبارة الامتثال لـ ASTM A312، فهذا يعني أن الأنبوب صُنع وفق مواصفة الألواح، وليس معيار الأنابيب—مما يجعله غير مناسب للتوزيع في الغرف النظيفة المضغوطة. هذه ليست أخطاء مورد يمكن التفاوض بشأنها؛ بل هي أسباب فنية للاستبعاد تتطلب الاستبدال قبل التشغيل. لا يعوض أي إعفاء من التدقيق عن طبوغرافيا سطح غير متوافقة أو تخميل غير موثق.
يعتمد القبول النهائي على قياس قابل للتكرار—وليس على ضمان المورد. يجب أن يحمل كل 1 أنبوب من الفولاذ المقاوم للصدأ مركب في بيئة دوائية خاضعة للتنظيم أدلة واضحة ومدعومة بالاختبارات على التحكم في Ra، وسلامة التخميل، والوثائق المتوافقة مع FDA—وليس مجرد مطابقة الدرجة الاسمية. تبدأ هذه الأدلة بوضوح المواصفات، وتستمر عبر التحقق من التصنيع، ولا تنتهي إلا بعد أن يؤكد التحقق في الموقع ما تدعيه الوثائق.


الرجاء إدخال ما ترغب في العثور عليه