أين ينبغي أن يقع مصنع الجلفنة بالغمس الساخن لديك؟ ليس سؤالًا جغرافيًا، بل مراجحة في سلسلة التوريد
بالنسبة لمصدّري الفولاذ الإنشائي الذين يخدمون أمريكا الشمالية أو أوروبا أو الشرق الأوسط، فإن موقع منشأة الجلفنة بالغمس الساخن لا يتعلق بملاءمة الخدمات اللوجستية، بل بالمكان الذي تستوعب فيه المخاطر أو تنقلها. إن القرب من مصانع الصلب يخفض تكلفة النقل الوارد والوقت الدوري للقطاعات الخام مثلركائز الألواح الفولاذية المدرفلة على الساخن، لكنه غالبًا ما يجعل المنتجات النهائية أبعد عن بوابات الحاويات. ويُسرّع القرب من الموانئ إرسال الصادرات ويبسط التنسيق الجمركي، لكنه يضيف تكاليف نقل المواد الخام، وتأخيرات في تسليم الجودة، وازدواجية المخزون بين المواقع. لا يتفوق أي من النموذجين بشكل مطلق. يعتمد الخيار الصحيح على ثلاثة شروط ملموسة وقابلة للقياس: النطاق الجغرافي الرئيسي لعملائك، والاستقرار الأبعادي لمزيج منتجاتك، ومدى ارتباط عملية الجلفنة لديك بإحكام بالدرفلة الأولية أو التصنيع اللاحق.
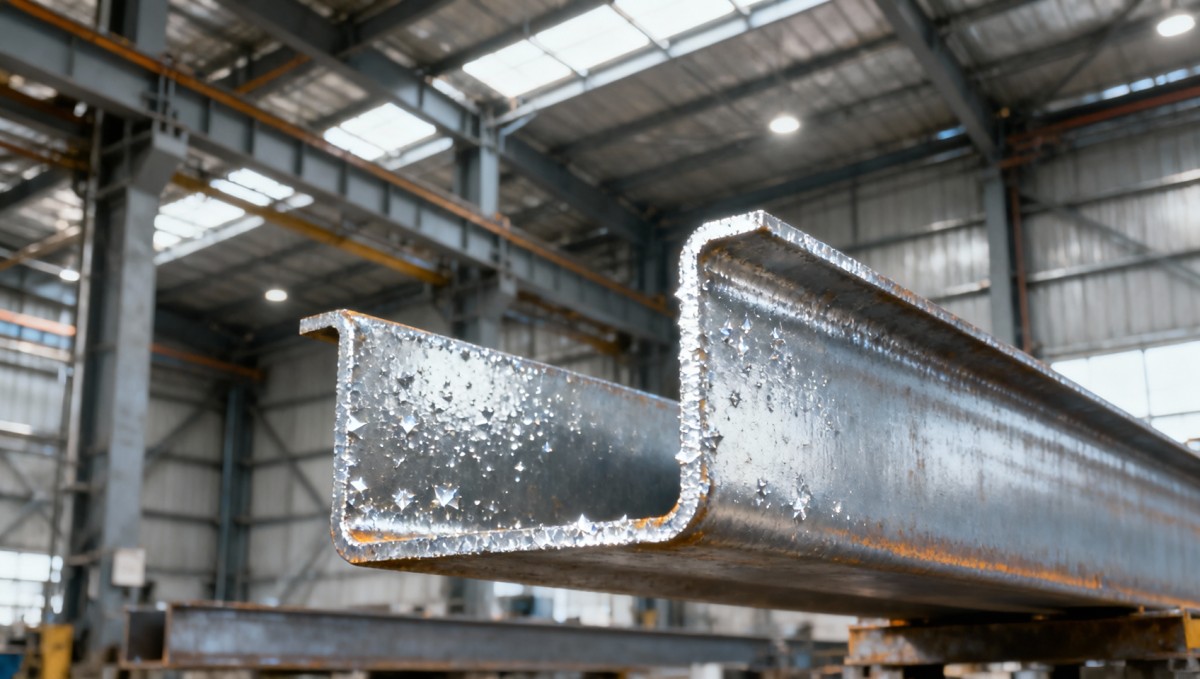
ضع في الاعتبار قيدًا واقعيًا: تتطلب الجلفنة بالغمس الساخن إعدادًا صارمًا للسطح قبل الغمر. بالنسبة للمنتجات الطويلة والنحيفة، مثل ركائز الألواح على شكل U التي يصل طولها إلى 80 مترًا في قطعة واحدة، يرتفع خطر التلف أثناء المناولة أو الالتواء أو عدم اتساق تناثر الزنك بشكل حاد عندما يتعين نقل القطاعات الخام لمسافة تزيد على 300+ كم من المصنع إلى خط الجلفنة. شهدنا مشاريع متعددة قبل فيها العملاء مهل تسليم أطول لتجنب المناولة المزدوجة لركائز الألواح من درجات S355 أو ASTM A690، وذلك ببساطة لأن إعادة التقويم بعد النقل أضافت 3–5 أيام وزادت معدلات الرفض بنسبة 12–18% عند الفحص النهائي. هذه ليست كفاءة نظرية؛ بل هي خردة قابلة للتتبع، وحجوزات سفن متأخرة، وغرامات تعاقدية بموجب بنود FOB الخاصة بـ Incoterms®.
المصانع مقابل الموانئ: ما الذي تُظهره البيانات فعليًا
كشف معيار داخلي أُجري عام 2023 عبر 17 مُصدّرًا صينيًا للفولاذ الإنشائي عن أمر غير متوقع: حققت المنشآت الواقعة ضمن مسافة 50 كم من مصانع الدرفلة الرئيسية، مثل تانغشان وأنشان، تكلفة أقل بنسبة 22% لكل طن في تجهيزات الجلفنة، ولكن فقط للمنتجات ذات المقاطع العرضية المتسقة، مثل فولاذ الزوايا القياسي أو فولاذ القنوات. أما بالنسبة للمنتجات ذات التشكيل المخصص، ولا سيما التي تتطلب تشغيلًا آليًا أو تحضيرًا للحام بعد الجلفنة، فقد سجلت المجموعة نفسها معدل إعادة عمل أعلى بنسبة 14% بسبب التشوه الناتج عن النقل. في المقابل، خفضت خطوط الجلفنة المجاورة للموانئ، ضمن 15 كم من محطات نينغبو أو تشينغداو أو تيانجين، متوسط مهلة التصدير بمقدار 9.3 أيام، لكنها أضافت 8–11% إلى التكلفة الواصلة للقطاعات الخام الموردة من المناطق الداخلية، ويرجع ذلك أساسًا إلى الرسوم الإضافية للوقود، وقيود وزن المحور، ورسوم إعادة التحميل في ساحات المحطات.
لا يتعلق هذا التباين بكون أحد الخيارين «أفضل» أو «أسوأ»، بل بالمواءمة. إذا كان >65% من حجم صادراتك يُشحن إلى أمريكا الشمالية بشروط CIF، وكان عملاؤك يطلبون ركائز ألواح متوافقة مع EN10248 مع تفاوتات ضيقة في هندسة الوصلات المتشابكة، فإن تقليل المناولة بين الدرفلة والطلاء أهم من القرب من الأرصفة. أما إذا كان نشاطك الأساسي هو توريد الكمرات الحاصلة على علامة CE إلى المقاولين في الاتحاد الأوروبي بشروط EXW، حيث تكون نوافذ التسليم مضغوطة وسرعة إنجاز الوثائق أمرًا حاسمًا، فإن امتلاك قدرة جلفنة داخل المنطقة المربوطة في ميناء التغذية بروتردام، أو حتى في موقع مشترك مع ساحة الحاويات الخاصة بك، يصبح ضرورة تشغيلية لا يمكن التنازل عنها.
التكلفة الخفية لوهم «التسليم في الوقت المناسب»
يفترض كثيرون أن الجلفنة القريبة من المصنع تتيح تدفقًا حقيقيًا للتسليم في الوقت المناسب. لكن الواقع أكثر تفصيلًا. تعمل مصانع الدرفلة وفق دورات تشغيل بالدفعات تُقاس بالأسابيع لا بالأيام. وتعمل خطوط الجلفنة بأفضل كفاءة عند معدل إنتاج ثابت، لا وفق أنماط الاندفاع والتوقف. وعندما يكون الاثنان تحت سقف واحد أو في مجمع متجاور، تنشأ تعارضات في الجدولة: فتوقف المصنع يفرض خمول أحواض الجلفنة، واختناقات الجلفنة تعطل إنتاج المصنع. والأسوأ أن البنية التحتية المشتركة، مثل مسارات الرافعات والسكك الجانبية ومعالجة المياه العادمة، تخلق احتكاكًا تشغيليًا لا تآزرًا، ما لم تُصمم كنظام متكامل منذ اليوم الأول.
تواجه المنشآت المجاورة للموانئ مفاضلات مختلفة. فهي تسمح بالفصل: يصل الفولاذ الخام عبر السكك الحديدية للشحنات السائبة أو المراكب، ثم يُخزّن مرحليًا ويُجلفن عند الطلب لتحميله على السفن. وهذا يخفف من تقلبات المصانع، لكنه يتطلب انضباطًا أشد في إدارة المخزون. إذ تتدهور سرعة التحكم في كيمياء حمام الزنك عندما تبقى الدفعات مدة أطول قبل الطلاء. ويتطلب الامتثال لمعيار ASTM A123 سجلات موثقة لدرجة حرارة الحمام كل 15 دقيقة، وهو ما يصعب الحفاظ عليه عندما يعتمد إيقاع الإنتاج على موعد وصول السفينة ETA بدلًا من جدول الدرفلة.
ثلاثة مرشحات للقرار، لا قوائم تحقق
1. الحساسية الأبعادية للمنتج
تتدهور الاستقامة وتشطيب السطح في القطاعات الطويلة أو رقيقة الجدران أو غير المتماثلة، مثل ركائز الألواح على شكل U ذات الوصلات المتشابكة، أثناء النقل البري. إذا كانت محفظتك تشمل منتجات بنسبة ارتفاع إلى سماكة >30:1 أو بأطوال تتجاوز 25 مترًا، فإن القرب من المصنع يقلل مخاطر الرفض بموثوقية أكبر من أي بروتوكول لضمان الجودة.
2. تعقيد وثائق التصدير
إذا كان >40% من شحناتك يتطلب عمليات تفتيش ما قبل الشحن (PSI)، أو شهادات الصحة النباتية، أو علامات مطابقة خاصة بكل دولة، مثل علامة مطابقة GCC أو TR CU 010، فإن الجلفنة المجاورة للميناء تتيح لك دمج الفحص ووضع الملصقات وحشو الحاويات في منطقة واحدة خاضعة للرقابة، ما يخفض تأخر الشهادات من 7–10 أيام إلى أقل من 48 ساعة.
3. مرونة توريد المواد الخام
تقيّدك المصانع القريبة من مصانع الدرفلة بتوريد البليت أو البلاطات المحلي. أما المنشآت المجاورة للموانئ فتتيح لك التوريد من عدة مصانع محلية، أو حتى استيراد البلاطات من رابطة آسيان أو روسيا عند تغير الأسعار الإقليمية. تكتسب هذه المرونة أهمية عندما تتقلب أسعار S275 أو SY295 بنسبة ±15% كل ربع سنة، وتكون عقودك مسعرة بالدولار الأمريكي بهوامش ثابتة.
لا يوجد موقع «أمثل» عالميًا، بل مواءمة مثلى فقط مع هيكل عقودك الحالي ومزيج منتجاتك وشهيتك للمخاطر. قد يحتاج مصنع بُني اليوم لأنظمة الجدران الساندة وفق معيار EN إلى إعادة تجهيز غدًا إذا تحول خط مشروعاتك نحو التطبيقات البحرية ASTM A690 ذات متطلبات اختبار رذاذ الملح الأكثر صرامة. لا يتعلق القرار بشراء الأرض، بل بالمكان الذي تختار فيه تحمّل عدم اليقين: في حركة المواد، أو توقيت الامتثال، أو الدقة الأبعادية.
من الواضح أن هذا ليس خيارًا ثابتًا. يعامل المصدرون الرائدون الآن موقع الجلفنة باعتباره قدرة معيارية، لا أصلًا ثابتًا. يقسم بعضهم الطاقة الإنتاجية بين الطلاء الأساسي قرب المصانع للقطاعات القياسية كبيرة الحجم، والخطوط الثانوية قرب الموانئ للطلبات المخصصة للتصدير فقط. ويستثمر آخرون في وحدات جلفنة متنقلة للأعمال الخاصة بالمواقع، رغم أن ذلك لا يكون مجديًا إلا عند أحجام تتجاوز 5,000 طن/سنة. لا يتمثل الاتجاه في التجميع أو التوزيع، بل في التقسيم المتعمد. ويبدأ ذلك بالسؤال ليس «أين ينبغي أن نبني؟»، بل «أين تُجبرنا عقودنا خلال الأشهر الثمانية عشر القادمة على تحمّل المخاطر؟»


الرجاء إدخال ما ترغب في العثور عليه