بالنسبة للمقيّمين الفنيين الذين يحددون المواد اللازمة لبنية تحلية المياه، يُعد اختيار أنبوب الفولاذ المقاوم للصدأ المناسب بقطر 2 بوصة أمرًا بالغ الأهمية لضمان سلامة النظام على المدى الطويل. ففي بيئات مياه البحر القاسية والغنية بالكلوريدات، غالبًا ما تستسلم الدرجات القياسية للتنقر الناتج عن الكلوريدات والتآكل الشقي، مما يؤدي إلى فترات توقف مكلفة ومخاطر تتعلق بالسلامة. يستعرض هذا المقال كيف توفر أنابيب الفولاذ المقاوم للصدأ الأوستنيتي والفولاذ المقاوم للصدأ فائق الازدواجية المتقدمة (مثل ASTM A312 TP316L وUNS S32205) مقاومة فائقة، مدعومة ببيانات أداء واقعية ومعايير اختيار المواد واستراتيجيات تخفيف مثبتة، بدءًا من تحسين تشطيب السطح وصولًا إلى دمج الحماية الكاثودية.
لماذا تفشل الدرجات القياسية في خدمات تحلية المياه
تتجاوز تركيزات الكلوريد في مياه البحر الخام عادةً 19,000 ppm، مع زيادة موضعية في الشقوق أو تحت الرواسب أو في المناطق المتأثرة بالحرارة الناتجة عن اللحام (HAZ). وعند درجات حرارة تزيد على 40°C، وهي شائعة في حلقات التسخين المسبق للتحلية الحرارية أو خطوط تصريف المحلول الملحي عالية السرعة، يظهر الفولاذ المقاوم للصدأ 304 بدءًا سريعًا للتنقر خلال ساعات. وحتى الفولاذ المقاوم للصدأ 316، رغم مقاومته الأعلى، يُظهر تنقرًا ملحوظًا بعد 72 ساعة في ظروف راكدة وعالية الكلوريد ومنخفضة الأس الهيدروجيني، تحاكي الأجزاء الداخلية المتسخة للأنابيب. وآلية الفشل كهروكيميائية: إذ تعطل أيونات الكلوريد طبقة أكسيد الكروم السلبية، مما يتيح الذوبان الأنودي الموضعي بينما تعمل المناطق المجاورة ككاثودات. وبمجرد بدئها، تنتشر الحفر بشكل ذاتي التحفيز بسبب التحَمّض وتراكم الكلوريد داخل تجويف الحفرة.
اختيار المواد: ما يتجاوز الدرجة الاسمية
لا تكفي تسمية الدرجة وحدها. بالنسبة لأنبوب الفولاذ المقاوم للصدأ بقطر 2 بوصة المستخدم في تطبيقات تحلية المياه الحرجة، مثل مجمعات تصريف المحلول الملحي عالي الضغط أو خطوط نقل المياه النافذة أو مشعبات الجرعات الكيميائية، يجب تقييم ثلاثة معايير معًا: PREN (رقم مكافئ مقاومة التنقر)، وتجانس البنية المجهرية، وسجل التصنيع. يوفر PREN = %Cr + 3.3 × %Mo + 16 × %N مؤشرًا مقارنًا، لكنه لا يأخذ في الاعتبار تشكل طور سيغما في الوصلات الملحومة أو المارتنسيت الناتج عن التشغيل على البارد في الأقسام المنحنية. تحقق الدرجات فائقة الازدواجية مثل UNS S32205 قيمة PREN ≥ 34، متفوقةً بشكل ملحوظ على TP316L (PREN ≈ 25) في اختبارات التآكل الشقي المتسارعة وفق ASTM G48 Method A. ومع ذلك، تفترض هذه الميزة إجراء التخمير بالمحلول بالكامل بعد اللحام وغياب الرواسب بين الفلزية، وهي شروط غالبًا ما تتعرض للخطر أثناء اللحام الموقعي دون التحكم المناسب في مدخلات الحرارة وإدارة معدل التبريد بعد اللحام.
تشطيب السطح وهندسة الوصلات كخطوط دفاع أولى
يبدأ التآكل الشقي بصورة تفضيلية عند الانقطاعات الهندسية التي يُقيّد فيها انتشار الأكسجين. تخلق الوصلات ذات الفلنجات والحشيات غير المعدنية والوصلات الملولبة، وحتى لحامات التناكب غير المحاذاة بشكل صحيح، شقوقًا مثالية. يؤخر السطح الداخلي الأملس والمصقول كهربائيًا (Ra ≤ 0.4 µm) بدء التآكل من خلال تقليل مواقع التصاق الرواسب وتحسين استقرار الطبقة السلبية. وعلى العكس، تعمل بقايا القشور الدرفلية أو علامات الجلخ الموجهة بشكل عمودي على اتجاه التدفق كنقاط تنوية. بالنسبة لأنبوب الفولاذ المقاوم للصدأ بقطر 2 بوصة، يُعد اللحام المداري TIG باستخدام أرجون للتطهير الخلفي والتخليل بعد اللحام باستخدام مخاليط حمض النيتريك والهيدروفلوريك أمرًا أساسيًا، وليس اختياريًا، لاستعادة إثراء الكروم المتجانس عبر HAZ. فالتنظيف الميكانيكي وحده يترك جسيمات حديد مدمجة تبدأ التآكل الجلفاني.
التحكم البيئي والدمج الكاثودي
لا يمكن عزل مقاومة التآكل السلبية عن هيدروليكا النظام وكيميائه. يقلل التدفق المضطرب (Re > 4,000) تراكم الرواسب، لكنه يزيد خطر التآكل بالتعرية عند وجود مواد صلبة عالقة. ويعزز التدفق الصفحي في خطوط التجاوز منخفضة السرعة تشكل الأغشية الحيوية، ما يخفض الأس الهيدروجيني الموضعي ويرفع تركيز الكلوريد عبر خلايا التهوية التفاضلية. يتطلب دمج الحماية الكاثودية (CP) مع أنابيب الفولاذ المقاوم للصدأ تصميمًا دقيقًا: يجب أن تبقى كثافة تيار CP دون 10 µA/cm² لتجنب التقصف الهيدروجيني في الدرجات المزدوجة، ويجب أن يراعي موضع القطب المرجعي تدرجات المقاومة في الأساسات الخرسانية المحقونة بمياه البحر. تكون CP أكثر فعالية عند دمجها مع جرعات مضبوطة من المبيدات الحيوية للحد من نشاط البكتيريا المختزلة للكبريتات، لا سيما في أقسام أنابيب الفولاذ المقاوم للصدأ بقطر 2 بوصة المدفونة أو المغمورة.
تؤثر قابلية تشكيل المواد وسلوك المعالجة أيضًا في الأداء النهائي. وبينما تهيمن الدرجات الأوستنيتية والمزدوجة على الخدمات عالية السلامة، قد تستخدم بعض المكونات المساعدة، مثل حوامل الدعم أو ركائز التكسية أو أغلفة أجهزة القياس الثانوية، سبائك أقل سبيكية حيث لا تكون مقاومة التآكل الكاملة مطلوبة.لفائف الفولاذ المقاوم للصدأ 201، على سبيل المثال، توفر قابلية تشكيل أعلى من درجات سلسلة 300 وقوة كافية للعناصر الإنشائية غير الحرجة، رغم أن محتواها المنخفض من النيكل يحد من ملاءمتها لمناطق التعرض ذات درجة الحرارة المحيطة والكلوريد المنخفض. وتجعلها قوة الشد الخاصة بها (≥520 MPa)، والاستطالة (≥55%)، وقدرتها على التصلب بالتشغيل على البارد مناسبة لتصنيع تدعيمات الفلنجات المثبتة بالمسامير أو قواعد تخميد الاهتزازات، شريطة أن تبقى خارج التلامس المباشر مع مياه البحر ومسارات التدوير الحراري.
ضمان الجودة بما يتجاوز الشهادات
يؤكد الامتثال لمعيار ASTM A312 التفاوتات البعدية والتركيب الكيميائي الأساسي، لكنه لا يتحقق من سلامة البنية المجهرية أو جودة الطبقة السلبية. وينبغي أن يشمل التحقق من طرف ثالث قياس محتوى الفيريت (للدرجات المزدوجة: 40–50% فيريت)، واختبار التآكل بين الحبيبي وفق ASTM A262 Practice E، واختبار الفيروكسيل لتلوث الحديد الحر. وتعد قابلية التتبع غير قابلة للتفاوض: يجب أن تحمل كل دفعة من اللفائف أو الأنابيب أرقام صهر قابلة للتتبع إلى تحليل الصهر وتقارير الاختبارات الميكانيكية وسجلات NDE، بما في ذلك الاختبار بالموجات فوق الصوتية بنسبة 100% للأنابيب غير الملحومة والفحص الإشعاعي للأنابيب الملحومة. يمكن أن يؤدي عدم الاتساق على مستوى الدفعة في إضافة النيتروجين أثناء الصهر إلى تغيير PREN بمقدار ±2 وحدة، وهو ما يكفي لتجاوز الحد الفاصل بين الأداء المقبول وغير المقبول في الظروف العدوانية الهامشية.
الانضباط في التركيب والتشغيل الأولي
نادرًا ما تنشأ حالات فشل التآكل من عيوب المواد وحدها. أثناء التشغيل الأولي، يخلق الغسل بمياه البحر المكلورة قبل التخميل ظروفًا عدوانية تسرع بدء التآكل عند العيوب المجهرية. تفرض أفضل الممارسات الغسل بمياه منزوعة الكلور، يتبعه تخميل بحمض الستريك (6–10% بالوزن، 60°C، لمدة ساعتين) قبل إدخال مياه البحر. وينبغي أن تتضمن المراقبة بعد التشغيل الأولي فحصًا بصريًا منتظمًا لأطراف اللحام باستخدام المناظير الداخلية، وقياسًا دوريًا لتدرجات الجهد على امتداد مسارات الأنابيب، وتقييم فقدان الوزن القائم على عينات اختبار في مواقع ممثلة، بما في ذلك المنبع من صمامات التحكم حيث قد يضر التآكل الناتج عن التجويف بالطبقات السلبية.
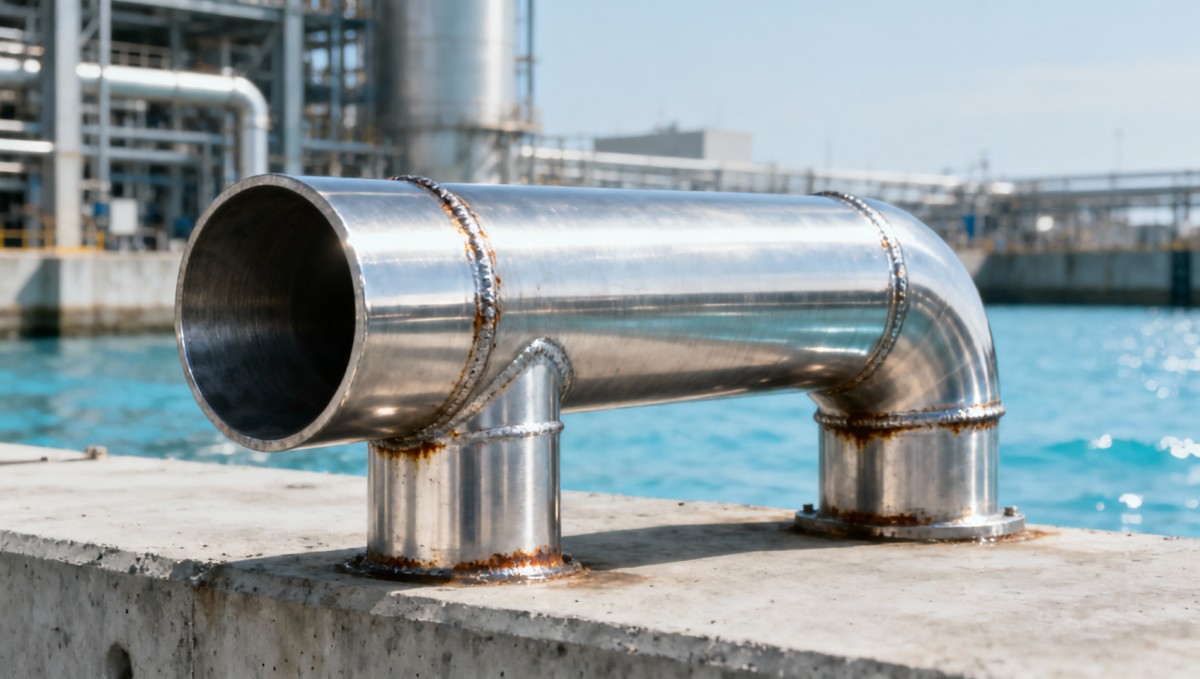
في النهاية، لا تمثل مقاومة التنقر بالكلوريد والتآكل الشقي في أنبوب الفولاذ المقاوم للصدأ بقطر 2 بوصة خاصية ثابتة، بل تنشأ من تفاعل تركيب السبيكة والسجل الحراري وحالة السطح والتحكم البيئي والانضباط التشغيلي. إن اختيار درجة ذات PREN مرتفع ليس سوى الخطوة الأولى؛ إذ تعتمد السلامة المستدامة على التنفيذ المتسق عبر مراحل التصنيع والتركيب والصيانة. وحيثما تسمح المواصفات، فإن اشتراط وثائق العملية الكاملة، بما فيها تقارير اختبار المصنع وتأهيلات إجراءات اللحام وسجلات NDE بعد التصنيع، يوفر مسار الأدلة اللازم للتأكد من أن المقاومة النظرية تترجم إلى موثوقية ميدانية.


الرجاء إدخال ما ترغب في العثور عليه