عند توريد الفولاذ الإنشائي للمشروعات الدولية، غالبًا ما يواجه متخصصو المشتريات عنق زجاجة حرجًا: تفاوت جودة الجلفنة من مصانع الجلفنة بالغمس الساخن الخارجية في الصين. قد تتلقى زوايا فولاذية ذات تغطية زنك غير متجانسة، أو مقاطع قنوات تظهر عليها علامات الصدأ الأبيض مبكرًا بعد النقل، أو قطاعات مخصصة تفشل في اختبار الرذاذ الملحي عند وصولها إلى أمريكا الشمالية أو الشرق الأوسط. لا تؤدي هذه المشكلات إلى إعادة العمل فحسب، بل تؤخر أيضًا تسليم الموقع، وتزيد التكلفة الإجمالية الواصلة، وتقوض الثقة في جميع أنحاء سلسلة التوريد الخاصة بك. ونادرًا ما يكون السبب الجذري هو رداءة الفولاذ الخام؛ بل هو عدم التوافق بين متطلبات الأداء لمشروعك والتحكم الفعلي للمصنع في كيمياء الحوض، ومدة الغمر، وسرعة السحب، والمعالجة بعد الجلفنة.
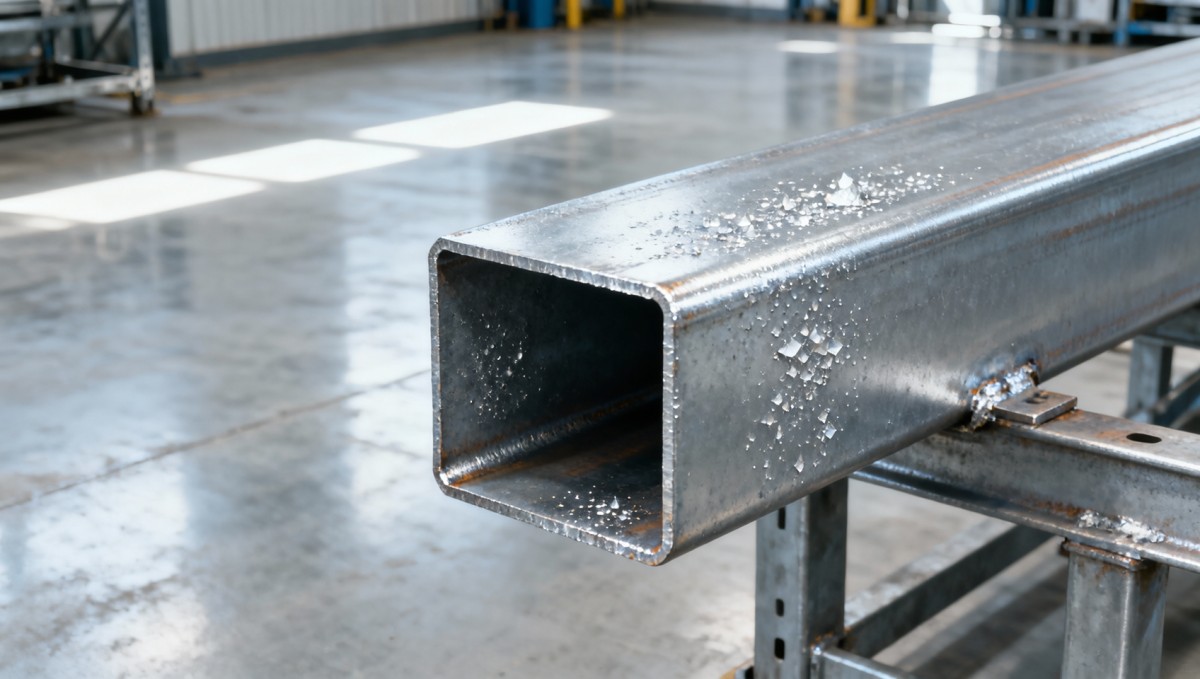
لا يكمن الحل في «العثور على أي مصنع جلفنة معتمد». بل في التحقق من أن المنشأة تعمل كامتداد متكامل لمورد الفولاذ الإنشائي الخاص بك، وليس كمقاول فرعي مستقل. في Hongteng Fengda، تُجرى الجلفنة بالغمس الساخن داخليًا ضمن نظام إدارة الجودة نفسه الذي يحكم إنتاجنا للفولاذ الإنشائي. وهذا يعني أن كلأنبوب فولاذ مجلفن يمر عبر معالجة مسبقة منسقة، والتحكم في حوض الزنك، وفحص ما بعد الجلفنة — دون عمليات تسليم، ودون ثغرات في الوثائق، ودون تفاوت في قابلية التتبع. نحن لا نتعامل مع الجلفنة باعتبارها خطوة تشطيب، بل كعملية معدنية مرتبطة بالتفاوتات البعدية، والتصاق الطلاء، ومقاومة التآكل على المدى الطويل.
ثلاث نقاط تحقق غير قابلة للتنازل — تتجاوز الشهادة
تُعد شهادات مثل ASTM A123 أو EN ISO 1461 أو GB/T 13912 ضرورية، لكنها غير كافية بمفردها. فهي تؤكد أن المصنع *يدّعي* الامتثال. ما يهم هو كيفية ترجمة تلك المعايير إلى إنتاج يومي. ركّز التحقق على هذه الحقائق التشغيلية الثلاث:
1. اتساق المعالجة المسبقة — وليس مجرد نظافة السطح
يبدأ فشل الجلفنة قبل أن يدخل الفولاذ إلى حوض الزنك. يؤدي التخليل الحمضي غير الكافي، أو تركيز الفلكس غير المتسق، أو التجفيف غير المتجانس مباشرةً إلى بقع عارية، أو ترسبات رماد، أو ضعف التصاق الطلاء. اطلب أدلة — وليس مجرد قائمة تحقق — حول كيفية مراقبتهم وتسجيلهم لكل مرحلة من مراحل المعالجة المسبقة: درجة حرارة الحوض الحمضي وكثافته النوعية (تُقاس كل ساعة)، ودرجة حموضة الفلكس وكثافته (تُسجل لكل دفعة)، ومستوى رطوبة السطح قبل الإدخال. غالبًا ما تفوّت المصانع التي تعتمد فقط على الفحص البصري بعد التخليل التلوث المجهري الذي يسبب فقدانًا موضعيًا للطلاء. في Hongteng Fengda، تخضع جميع المكونات المعالجة مسبقًا لفحص آلي لمقاومة السطح قبل الجلفنة — وهو فحص كمي للأكسيد المتبقي أو طبقة الزيت التي لا يكشفها الفحص البصري.
2. انضباط التحكم في الحوض — وليس مجرد نقاء الزنك
يحدد تركيب حوض الزنك سماكة الطلاء وتجانسه وبنية التبلور السطحي. وإلى جانب الزنك النقي بنسبة 99.995%، فإن ما يهم هو التحكم الفوري في الألومنيوم (0.005–0.02%)، والرصاص (<0.005%)، ومحتوى الحديد (<0.03%). يشكل الحديد الزائد خبثًا يندمج في الطلاء؛ ويقلل انخفاض الألومنيوم من السيولة، مما يسبب حواف رقيقة وزوايا عارية. تحقق مما إذا كان المصنع يستخدم التحليل الطيفي عبر الإنترنت أو أخذ عينات بالكيمياء الرطبة يدويًا، ومدى تكرار ذلك. لا يكفي التحليل المختبري اليومي إذا كانت العينات تؤخذ من سطح الحوض فقط. يتطلب التحكم الفعال أخذ عينات من تحت السطح في نقاط متعددة وسجلات تعديلات مرتبطة بدفعات الإنتاج الفعلية.
3. المناولة بعد الجلفنة — وليس مجرد وقت التبريد
تحدد كيفية مناولة الفولاذ بعد السحب سلامة الطلاء. يمكن أن يسبب التبريد السريع في الماء البارد تشققات ناتجة عن الصدمة الحرارية؛ كما أن تكديس المقاطع الساخنة قبل التصلب الكامل يحبس بخار الزنك، مما يسبب التقرح. تأكد من بروتوكول التبريد لديهم: مدة التبريد بالهواء (20 دقيقة كحد أدنى للمقاطع التي يزيد سمكها عن >10mm)، وحدود ارتفاع التكديس (بحد أقصى 3 طبقات للكمرات التي يزيد عمقها عن >200mm)، وحدود درجة حرارة المناولة (<80°C قبل النقل الميكانيكي). تحقق أيضًا مما إذا كانوا يجرون فحصًا إلزاميًا بعد الجلفنة: قياس سماكة الطلاء (3 نقاط كحد أدنى لكل متر، باستخدام مقاييس الحث المغناطيسي المعايرة وفقًا لـ ASTM E376)، وتقييمًا بصريًا وفقًا للقسم 7 من ASTM A123، واختبار الالتصاق (اختبار الشبكة المتقاطعة + الشريط اللاصق) على عينات عشوائية لكل دفعة.
الطاقة الإنتاجية ليست مجرد حمولة — بل قابلية التكرار تحت الضغط
لا يعني اقتباس مصنع لطاقة 50,000 MT/year الكثير إذا كان معدل الإنتاج يتذبذب بحسب حجم الطلب أو هندسة المادة. يحتاج مشترو الفولاذ الإنشائي إلى مهل توريد يمكن التنبؤ بها، لا إلى حدود قصوى نظرية. اسأل عن كيفية تخصيصهم للطاقة عبر أنواع المنتجات: هل يمكنهم الحفاظ على سماكة طلاء متسقة على كمرات I بسماكة 300mm مع معالجة قنوات مشكلة على البارد بسماكة 2mm في الوقت نفسه؟ ما الحد الأدنى لحجم الدفعة للقطاعات المخصصة، وهل يؤدي ذلك إلى معلمات حوض أو تكرار فحص مختلفين؟ في Hongteng Fengda، تُقسّم الطاقة الإنتاجية حسب وزن المقطع وهندسته. يفصل خط الجلفنة ثنائي المسار لدينا المقاطع الإنشائية الثقيلة (الكمرات، الأعمدة) عن القطاعات الخفيفة (الزوايا، القنوات،أنبوب فولاذ مجلفن) — مما يضمن بقاء مدة الغمر وسرعة السحب وبروتوكولات التبريد محسّنة لكل فئة دون تنازلات متبادلة.
لماذا يجب أن يكون توافق الشهادات خاصًا بالمشروع
ينطبق ASTM A123 على منتجات الفولاذ التي يصل سمكها إلى 1/4 inch. ويغطي EN ISO 1461 الطلاءات على العناصر المصنعة، لكنه لا يحدد تغطية الحواف المقبولة للتجميعات الملحومة. يحدد GB/T 13912 الحد الأدنى لمتوسط كتلة الطلاء (610 g/m² للفولاذ الذي يزيد سمكه عن >6mm)، لكنه لا يعالج استمرارية الطلاء على درزات اللحام المعقدة الشائعة في الإطارات الإنشائية المخصصة. إذا كان مشروعك يتطلب ASTM A767 (لحديد التسليح) أو JIS H 8641 (للأنابيب الدقيقة)، فإن ادعاءات «حاصلة على شهادة ISO» العامة لا تقدم أي ضمان. اطلب دليلًا على أن المصنع نجح في إنتاج واختبار أجزاء تستوفي *المعيار الدقيق الخاص بك*، بما في ذلك تقارير اختبار تحتوي على أرقام الدفعات وتواريخ الاختبار وأختام المختبرات المعتمدة، وليس مجرد شهادات مطابقة.
خطوات تحقق عملية قبل تقديم طلبك الأول
- اطلب تقارير اختبار خاصة بالدفعات— وليس شهادات عامة — لثلاث شحنات حديثة على الأقل تتوافق مع نوع مقطعك ونطاق السماكة لديك.
- افحص سجل حوض الزنك— اطلب قيودًا مؤرخة توضح قراءات الألومنيوم والرصاص والحديد على مدى 30-day، مع الإشارة إلى التعديلات المقابلة.
- تحقق من سجلات المعالجة المسبقة— اطلب سجلات درجة حرارة الحوض الحمضي وقراءات كثافة الفلكس لدورة إنتاج مكتملة واحدة لمادة مماثلة.
- أكد منهجية قياس سماكة الطلاء— هل يستخدمون اختبارًا إتلافيًا (مقطع عرضي) أم غير إتلافي (حث مغناطيسي)؟ وهل المعدات معايرة وفقًا لمعايير NIST أو ما يعادلها؟
- تحقق من قابلية التتبع— هل يمكنهم ربط كمرة مجلفنة محددة برقم صهرة الفولاذ الأصلي، ودفعة حوض الجلفنة، وتقرير الفحص؟
ينبغي ألا تعتمد قرارات الشراء على اللغة التسويقية أو نتائج اجتياز/إخفاق التدقيق. إنها تعتمد على ضوابط عمليات قابلة للملاحظة والتكرار، ولا سيما عندما تؤثر مقاومة التآكل في أكثر من 20+ years من عمر الأصل. بالنسبة لمشتري الفولاذ الإنشائي الذين يديرون برامج بنية تحتية متعددة السنوات عبر ممرات لوجستية متقلبة، فإن الشراكة مع مصنع تكون فيه الجلفنة عملية هندسية — وليست مستعانًا بها خارجيًا — ليست ميزة. بل هي المتطلب الأساسي لتخفيف المخاطر، وإمكانية التنبؤ بالتكاليف، والموثوقية في الموقع.


الرجاء إدخال ما ترغب في العثور عليه