معايير اختيار مُصنّع أنابيب الفولاذ المقاوم للصدأ: من شهادات المصنع إلى أنظمة التتبع
إن اختيار الشركة المصنعة المناسبة لأنابيب الفولاذ المقاوم للصدأ لا يتعلق بمقارنة الكتالوجات أو السعي وراء أقل سعر للوحدة. بالنسبة لمتخصصي المشتريات الذين يديرون مشاريع إنشاءات أو طاقة أو مشاريع صناعية واسعة النطاق، ولا سيما تلك التي تتضمن سلاسل توريد عابرة للحدود، فإن التكلفة الحقيقية تكمن في فشل المواد أو تأخر المشروع أو رفض الامتثال. فالأنبوب الذي يفي بالتركيب الكيميائي الاسمي لكنه يفتقر إلى سجلات معالجة حرارية قابلة للتتبع قد يؤدي إلى إعادة العمل في الموقع؛ كما أن تقرير اختبار المصنع (MTR) المختوم بعبارة «مطابق لـ ASTM A312» دون ربط على مستوى الدفعة بسجلات الإنتاج الفعلية يوفر قدرًا محدودًا من الضمان عندما تكون سلامة اللحام بالغة الأهمية.
يكمن الفرق بين *المعتمد* و*القابل للتتبع* في موضع تركز مخاطر المشتريات، وهو أيضًا الموضع الذي تخطئ فيه معظم قرارات التوريد.
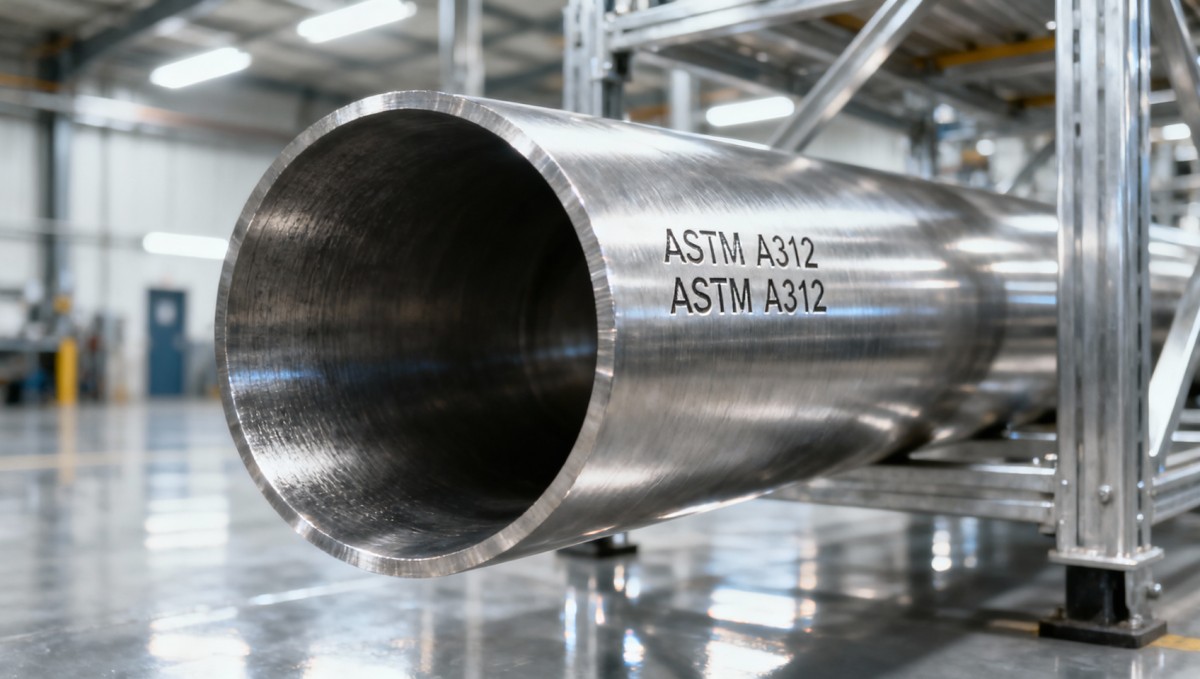
لا تضمن شهادات المصنع وحدها الاتساق بين الصهرات أو الورديات أو حتى الملفات ضمن الطلب نفسه. تحدد ASTM A312 وEN 10217-7 وGB/T 12771 المتطلبات الميكانيكية والكيميائية، لكنها لا توضح مدى صرامة التحقق من هذه المتطلبات لكل صهرة، أو ما إذا كان قد تم إجراء الاختبارات غير الإتلافية (NDT) على 100% من الدفعة، أو ما إذا كانت التفاوتات البعدية قد قِيست في ثلاث نقاط على طول كل أنبوب، وليس عند طرف واحد فقط. ومن دون أدلة تفصيلية قابلة للتدقيق ومرتبطة بالمادة الفعلية، تصبح الشهادة مجرد إجراء إداري شكلي.
غالبًا ما تتعامل فرق المشتريات مع تقارير MTR باعتبارها مستندات ثابتة: تُستلم وتُؤرشف ويُفترض أنها صالحة. عمليًا، تعتمد قيمتها بالكامل على متغيرين: المصدر والربط. يفقد تقرير MTR الصادر عن منشأة معتمدة من المصنع وزنه إذا أصدرته شركة تجارية تعمل وسيطًا وليست المنتج. وحتى تقرير MTR أصلي صادر عن المصنع يصبح عديم الفائدة عمليًا إذا لم يكن مرتبطًا برقم الصهرة المحدد ومعرّف الملف وتاريخ التشطيب المعلّمة على الأنبوب نفسه، أو إذا كانت تلك العلامة محفورة بالليزر مقابل مختومة يدويًا، إذ إن الأخيرة عرضة لخطأ النسخ أو الإغفال أثناء إعادة التعبئة.
تسد أنظمة التتبع هذه الفجوة، لكن ليست كل الأنظمة متساوية. تفي ملصقات رمز QR الأساسية المرتبطة بملفات PDF لتقارير MTR بالحد الأدنى من الامتثال للتطبيقات منخفضة المخاطر. ولكن بالنسبة للمكونات المحتوية على الضغط أو المنصات البحرية أو أنابيب العمليات الدوائية، يجب على المشتريات التحقق مما إذا كان النظام يسجل *سجل العمليات*: مخططات درجات حرارة التلدين المسجلة في الوقت الفعلي، وسجلات كيمياء أحواض التخليل، ومعلمات الاختبار بالموجات فوق الصوتية لكل قطاع، وتوقيعات المشغلين عند كل بوابة جودة. الأنظمة التي تخزن نتائج الاختبارات النهائية فقط، من دون طوابع زمنية أو معرّفات المعدات أو حالة معايرة أدوات القياس، لا يمكنها دعم تحليل السبب الجذري عند فشل أنبوب في اختبار الضغط المائي.
نطاق الشهادة أهم من عدد الشهادات. فقد تفتقر الشركة المصنعة الحاصلة على ISO 9001 وISO 14001 وCE FPC إلى الامتثال للملحق ZA من EN 10217-7 للتطبيقات الإنشائية، أو قد لا تحافظ على المتطلب التكميلي S5 من ASTM A312 للدرجات الفريتية التي تتطلب اختبار التآكل بين الحبيبات. ينبغي للمشتريات تدقيق ليس فقط *المعايير* المدرجة في الشهادة، بل *كيفية* إثبات المطابقة: هل تُجرى عمليات تفتيش من طرف ثالث لكل صهرة؟ وهل ينفذ الاختبارات غير الإتلافية موظفون من المستوى II معتمدون وفق ISO 9712، وهل يتم التحقق من مؤهلاتهم سنويًا وليس فقط عند التوظيف؟
يضيف منشأ المادة طبقة أخرى من حساسية التكلفة. غالبًا ما تحمل الأنابيب الموردة عبر المصانع الصينية تكاليف وصول أقل، ولكن فقط إذا تحققت جهة المشتريات من التحكم في المنبع. هل يمتلك المصنع إنتاجه من البليت، أم يعتمد على موردين خارجيين لديهم نسب كروم/نيكل غير متسقة؟ وهل تُحتفظ بشهادات المواد الخام لمدة ≥10 سنوات، بما يتوافق مع متطلبات ASME BPVC Section II؟ يفسر التوريد غير المتحقق منه للبليت سبب اجتياز بعض الدفعات لاختبارات الشد وفشلها في اختبارات الثني: إذ لا تظهر التناقضات في البنية المجهرية في تقارير MTR القياسية، بل تتضح فقط بعد التشكيل على البارد.
تؤثر شفافية سلسلة التوريد مباشرة في التكلفة الإجمالية للملكية. فالمورد الذي يقدم «إمكانية تتبع كاملة» لكنه يحتاج إلى مهلة 72 ساعة لإعداد وثائق خاصة بالدفعة يضيف مخاطر خفية إلى جدولة المشروع. وعلى العكس، يمكن للمصنعين ذوي أنظمة ERP-MES المتكاملة إنشاء تقارير MTR وخرائط الصهرات وتقارير الأبعاد تلقائيًا خلال دقائق من الفحص النهائي، مما يقلل دورات المراجعة الهندسية ويتيح عمليات تدقيق للجودة في الوقت المناسب قبل الشحن. لا تنعكس هذه القدرة في عروض الأسعار، لكنها تزيل أسابيع من ملاحقة المستندات وتأخيرات التحقق من طرف ثالث.
تنطوي مرونة OEM أيضًا على آثار متعلقة بالمشتريات تتجاوز التخصيص. فعندما تتطلب الأنابيب تشطيبات خاصة للأطراف، مثل زوايا الشطف أو القلاوظ وفق API RP 5B، أو شهادات مزدوجة مثل ASTM A312 + PED 2014/68، فإن القدرة على تعديل معلمات الإنتاج أثناء التشغيل من دون إعادة تأهيل الدفعات بالكامل تقلل كميات الطلب الدنيا وتتجنب التخزين الزائد المكلف. لكن هذه المرونة تتطلب رقابة داخلية قوية على التغييرات: مراجعات موثقة للإجراءات، وسجلات أدوات معاد معايرتها، وقوالب MTR محدثة. ينبغي للمشتريات طلب أدلة على ملفات أعمال OEM حديثة، وليس مجرد بيانات القدرات.
إن عمق مراقبة الجودة، وليس اتساعها فقط، هو ما يحدد التكلفة طويلة الأجل. فقد يظل المصنع الذي يجري الفحص البصري والفحوصات البعدية والاختبار المائي على 100% من الأنابيب عاجزًا عن اكتشاف العيوب تحت السطحية إذا كان الاختبار بالموجات فوق الصوتية مقتصرًا على تردد قائم على العينات، مثل 1 من كل 20. وفي التطبيقات الحرجة، يتيح اختبار UT على كامل الطول باستخدام المسح الآلي وبيانات A-scan المخزنة تحليلًا بأثر رجعي عند ظهور مشكلات ميدانية. ويتطلب هذا المستوى من الفحص معدات معايرة ومشغلين مدربين وبيانات خام مؤرشفة، وليس مجرد أختام قبول/رفض.
تتقاطع موثوقية الخدمات اللوجستية مع الضمان الفني. فالأنابيب المشحونة سائبة في حاويات مفتوحة معرضة لتلف السطح الذي يؤثر في تكوّن الطبقة السلبية؛ كما أن التجميع غير السليم يسبب إجهادًا متبقيًا يؤثر في قابلية اللحام. يجب أن يكون بروتوكول التعبئة الخاص بالشركة المصنعة، والمتحقق منه عبر اختبار رش الملح لعينات ما بعد الشحن، جزءًا من التقييم الفني وليس مجرد بند من الشروط التجارية. وبالمثل، تمنع دقة وثائق التصدير، مثل رموز HS وإقرارات المنشأ وبيانات الامتثال لـ REACH/ROHS، تأخيرات الجمارك التي ترفع تكلفة الوصول بأكثر من أي فارق في سعر المصنع. بالنسبة لفرق المشتريات التي تقيّم الموردين في جميع أنحاء آسيا، وخاصة المنتجين المقيمين في الصين، فإن السؤال ليس ما إذا كانت الشهادات موجودة، بل ما إذا كانت مدمجة في العمليات اليومية. فعلى سبيل المثال، تحافظ Hongteng Fengda على علاقات مباشرة مع المصانع المنتجة للفولاذ المقاوم للصدأ والمتوافقة مع معايير ASTM وEN وGB، وتطبق طبقتها الخاصة من بوابات الجودة: التحقق من البليت الوارد، ومسح UT أثناء المعالجة، ووثائق نهائية على مستوى الدفعة تتوافق مع تنسيقات التقارير التي يحددها العميل. يربط نظام التتبع لديها أرقام الصهرات بسجلات الأفران ومعدلات التبريد وعلامات الأنابيب النهائية، مما يتيح إعادة بناء كاملة لسجل المعالجة خلال 4 ساعات من الطلب. وهذه ليست قدرة نظرية، بل مطبقة فعليًا في الطلبات المتكررة لمشاريع البنية التحتية للمياه في أمريكا الشمالية وشبكات التدفئة المركزية الأوروبية، حيث تنطوي المهل الزمنية للاستبدال على غرامات تعاقدية.
ويمتد هذا الانضباط التشغيلي نفسه إلى المنتجات الإنشائية التي تؤثر فيها الدقة البعدية والاتساق المعدني في أداء تحمّل الأحمال. فعلى سبيل المثال، تتطلب خوازيق الصفائح الفولاذية حد خضوع موحدًا على امتداد أطوال تبلغ 80 مترًا لضمان اختراق متوقع للتربة، ومع ذلك يتعامل كثير من الموردين معها كسلع أساسية، ويطبقون تقارير MTR على مستوى الدفعة من دون التحقق من تغير الخصائص الطولية. يجب على فرق المشتريات التي تحدد درجات S355 أو ASTM A690 التأكد مما إذا كانت اختبارات الشد قد أُجريت في مواضع متعددة على طول الخازوق، وليس عند منتصف البحر فقط.
في النهاية، يعتمد اختيار أنابيب الفولاذ المقاوم للصدأ على مقدار عدم اليقين الذي يمكن للمشروع تحمله. فإذا أدى تأخر تاريخ التشغيل إلى تعويضات مقطوعة، أو تطلبت حالات فشل اللحام في الموقع قطع واستبدال مئات الأمتار، فإن «العلاوة» المدفوعة مقابل قابلية تتبع قابلة للتحقق وشهادات مدمجة في العمليات ليست تكلفة، بل تأمين. فالأنبوب الأكثر تكلفة ليس الذي يحمل أعلى سعر معروض، بل الذي يفرض إعادة العمل أو التأخير أو مراجعة السلامة، لأن وثائقه لم تستطع الإجابة عن السؤال: *ما الذي حدث بالضبط لهذه القطعة من المعدن، ومتى؟*
الصفحة السابقةبالفعل الأول
الصفحة التالية: بالفعل الأخير


الرجاء إدخال ما ترغب في العثور عليه