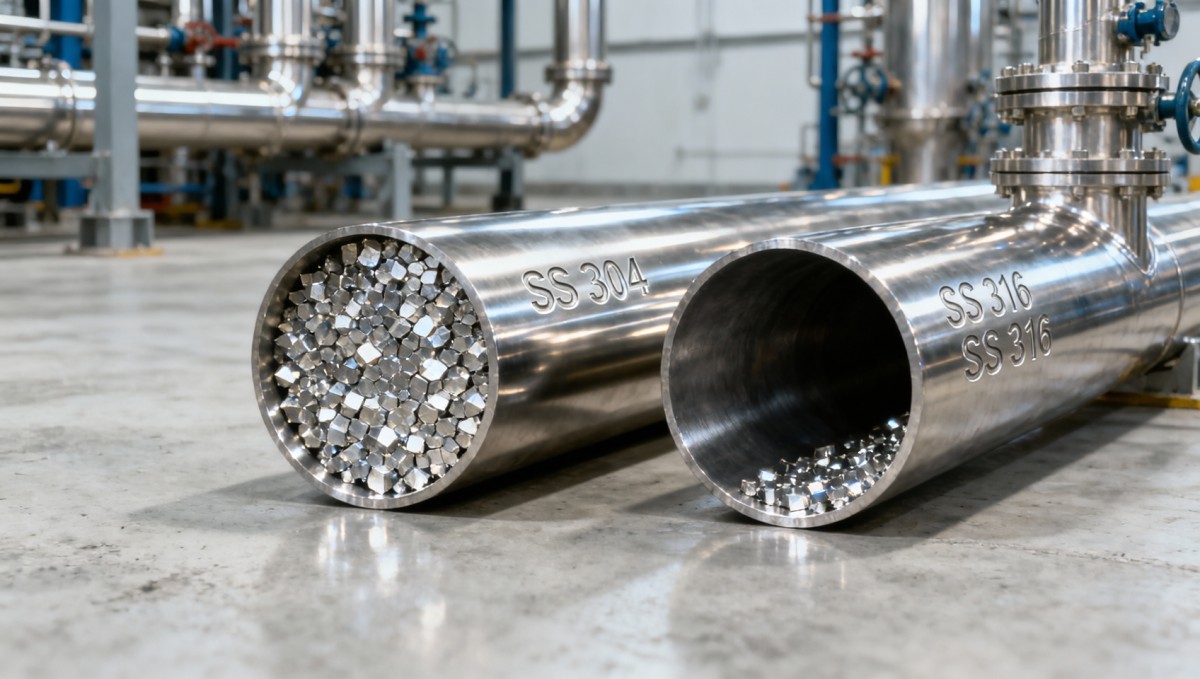
أنبوب SS 304 مقابل أنبوب SS 316: متى لا يكون الفولاذ المقاوم للصدأ «القياسي» كافيًا لخطك الكيميائي
إذا كنت تقيّم أنابيب الفولاذ المقاوم للصدأ لخط معالجة كيميائية—لا سيما الخط الذي يتعامل مع الأحماض أو المذيبات أو المحاليل الملحية—فمن المرجح أنك توازن بين أنبوب SS 304 وأنبوب SS 316. ليس كتمرين نظري في علم المواد، بل لأن الاختيار الخاطئ قد يعرّضك للتنقر، أو التشقق الناتج عن التآكل الإجهادي، أو التوقفات غير المخطط لها، أو حتى حوادث السلامة. والسؤال الحقيقي ليس أي الدرجتين «أفضل» بصورة مجردة، بل ما إذا كانت التكلفة الإضافية والمهلة الزمنية لأنبوب SS 316 مبررتين *لسائلك المحدد ودرجة حرارته وتركيزه وعمر الخدمة المستهدف*. والأهم من ذلك: ما إذا كان أنبوب SS 304 لا يزال قابلًا للتطبيق—إذا استُخدم بضوابط أكثر صرامة.
مقاومة التآكل ليست خطية—بل تحكمها عتبات
تشترك الدرجتان في البنية البلورية الأوستنيتية نفسها والمحتوى المرتفع من الكروم (18–20%)، مما يمنحهما مقاومة قوية للأحماض المؤكسدة مثل حمض النيتريك وللتعرض الجوي العام. لكن الاختلاف بينهما يبدأ عند دخول الكلوريدات إلى الصورة: مياه البحر، والمحاليل الملحية، والمبيضات، وآثار حمض الهيدروكلوريك، أو حتى مواد التنظيف المحتوية على كلوريد الصوديوم.
يحتوي أنبوب SS 304 على نحو 8–10.5% نيكل ولا يحتوي على موليبدينوم. وهذا يجعله عرضة للهجوم الموضعي عندما يتجاوز تركيز أيونات الكلوريد نحو 50 ppm عند درجات الحرارة المحيطة—ويكون الحد أقل بكثير إذا اقترن ذلك بارتفاع درجة الحرارة أو انخفاض pH أو ركود التدفق. وعمليًا، شهدنا تعطل أنبوب SS 304 خلال أشهر في خطوط الصودا الكاوية التي تحتوي على تلوث ضئيل بالكلوريد من معالجة المياه في المنبع، أو في أنظمة الشطف الدوائية التي تستخدم مياهًا منزوعة الأيونات مع كلوريد متبقٍ ناتج عن ترشح الأنابيب.
يضيف أنبوب SS 316 نسبة 2–3% من الموليبدينوم—وهو عنصر سبائكي حاسم يثبت طبقة الأكسيد السلبية في البيئات الغنية بالكلوريد. وعادةً ما يتحمل تركيزات كلوريد تصل إلى 200–500 ppm في درجة حرارة الغرفة، ويحافظ على سلامته في دورات البلل والجفاف المتقطعة بصورة أفضل من SS 304. لكن—وهذا أمر يُساء فهمه على نطاق واسع—لا يجعل الموليبدينوم SS 316 «محصنًا». فعند 80°C وتركيز كلوريدات >1,000 ppm (مثل بعض حلقات المعالجة المسبقة لتحلية المياه أو أجهزة غسل غازات المداخن)، قد يعاني حتى SS 316 من تآكل شقي، خصوصًا تحت الحشيات أو في المناطق المتأثرة بالحرارة الناتجة عن اللحام دون التخليل والتخميل المناسبين.
درجة الحرارة وكيمياء السائل تغيران كل شيء
من الأخطاء الشائعة تطبيق بيانات المختبر عند درجة حرارة الغرفة على ظروف التشغيل. وتتسارع معدلات التآكل لكلا الدرجتين بصورة غير خطية فوق 60°C. على سبيل المثال:
- في حمض الكبريتيك بتركيز 10% عند 25°C: يُظهر أنبوب SS 304 معدل تآكل مقبولًا (<0.1 mm/year)؛ بينما يقدم SS 316 تحسنًا هامشيًا.
- في المحلول نفسه عند 80°C: يرتفع تآكل أنبوب SS 304 إلى >1.5 mm/year—وهو غير مقبول لاحتواء الضغط؛ بينما يبقى SS 316 دون 0.3 mm/year.
- في هيبوكلوريت الصوديوم بتركيز 5% عند 40°C: يتطور تنقر دقيق في أنبوب SS 304 خلال أسابيع؛ بينما يظل SS 316 سليمًا لأكثر من >2 years مع تشطيب سطحي مناسب.
كما أن وجود عوامل مختزِلة (مثل أيونات الحديدوز والكبريتيدات) أو مؤكسدات (مثل كلوريد الحديديك والبروم) يغيّر التوازن الكهروكيميائي بدرجة أكبر. فقد يتآكل خط ينقل حمض هيدروكلوريك مخففًا مع آثار Fe³⁺ في SS 316 بسرعة أكبر من المتوقع—ليس بسبب فشل الموليبدينوم، بل لأن المؤكسد يزعزع استقرار الغشاء السلبي. احرص دائمًا على مطابقة التركيب الفعلي لتيار العملية مع بيانات ASTM G48 (اختبار التنقر بكلوريد الحديديك) أو ISO 11845 (التفاعلية الكهروكيميائية)—وليس مع الجداول العامة.
قابلية اللحام والتصنيع والاتساق الواقعي أهم مما تتوقع
كلتا الدرجتين قابلتان للحام بسهولة باستخدام طرق TIG أو SMAW القياسية—لكن ارتفاع محتوى الموليبدينوم في SS 316 يزيد قابلية تكوّن طور سيغما أثناء التعرض الحراري المطول (>1 hour at 600–900°C). وهذا يؤدي إلى تقصف المنطقة المتأثرة بالحرارة، خاصة في الأنابيب سميكة الجدار أو اللحامات متعددة التمريرات. ويكون أنبوب SS 304 أكثر تسامحًا في هذه الحالة، لكن موصليته الحرارية المنخفضة تعني تركز الحرارة بصورة أكبر محليًا—مما يزيد خطر التشوه في تطبيقات المحاذاة الدقيقة.
والأهم من ذلك: يؤثر اتساق المادة في الأداء بدرجة أكبر بكثير من الدرجة وحدها. نختبر بانتظام اللفائف ودفعات الأنابيب الواردة للتحقق من محتوى Mo الفعلي (يجب أن يكون SS 316 ≥2.0%؛ إذ تتصرف الدفعات التي تقل عن 1.8% بصورة أقرب إلى 304). ويكون التباين أعلى في تشغيلات المصانع غير المتوافقة مع ASTM—خصوصًا لدى الموردين الذين لا يملكون إمكانية التتبع الكاملة إلى إنتاج السبيكة الأولية. إذا كان مشروعك يحدد ASTM A312 TP316 لكنه يقبل EN 10217-7 1.4401 دون التحقق من الحد الأدنى/الأقصى لـ Mo، فأنت تتحمل مخاطرة.
وهنا يصبح التكامل الإنشائي ذا صلة—ليس بالأنبوب نفسه، بل بالبنية التحتية الداعمة. تتطلب المصانع الكيميائية هياكل متينة ومقاومة للتآكل لحوامل الأنابيب ومنصات الصمامات ودعامات الأجهزة. وبينما تتعامل الأنابيب المقاومة للصدأ مع السائل، يجب أن تقاوم مكونات الفولاذ الكربوني الرذاذ والأبخرة والتعرض البيئي. وهنا، يوفر فولاذ العارضة C—بطلاء مجلفن، وتفاوت أبعادي دقيق ±1%، وامتثال لمعايير ASTM/EN—أداءً متوقعًا لتحمل الأحمال دون إدخال أزواج جلفانية من معادن مختلفة بالقرب من خطوط العمليات الحساسة.
متى يمكن أن يظل أنبوب SS 304 الخيار المناسب
يبقى أنبوب SS 304 مناسبًا—وغالبًا ما يكون الأمثل—في عدة سيناريوهات محددة بوضوح:
- بيئات مؤكسدة عالية النقاء: خطوط حمض النيتريك (تركيز >20%)، أو تخزين بيروكسيد الهيدروجين (≤35%)، أو تتبع البخار النظيف حيث يُستبعد دخول الكلوريد بدقة.
- تطبيقات قصيرة العمر التشغيلي أو أحادية الاستخدام: مفاعلات بمقياس تجريبي، أو خطوط تجاوز مؤقتة، أو مجمعات أخذ عينات مصممة للتشغيل لمدة ≤12 months.
- أجزاء حساسة للتكلفة ومنخفضة المخاطر: مجمعات هواء الأجهزة، أو خطوط تطهير النيتروجين، أو مداخن التنفيس التي تتعامل مع غازات غير قابلة للتكثف دون حمل سوائل.
لكن يجب التحقق من «انخفاض المخاطر»—لا افتراضه. استخدم أحد العملاء أنبوب SS 304 لمصرف مكثفات استرداد المذيبات، مستندًا إلى أن «الأمر مجرد إيثانول». ولم يكن يعلم أن عمود التقطير في المنبع يستخدم صواني مقاومة للصدأ مع ترشح ضئيل للموليبدينوم إلى المكثفات. وبعد 14 months، بدأ التنقر عند مشبك دعم—مما تسبب في تسرب أثناء بدء التشغيل. ولم يكن الحل هو التحول إلى أنبوب SS 316؛ بل تركيب ساق تقطير مخصصة من SS 316 عند أدنى نقطة مع الإبقاء على SS 304 في المواقع الأخرى. فالسياق هو ما يحدد الحل—وليس الدرجة وحدها.
ما يجب التحقق منه قبل اعتماد مواصفتك النهائية
قبل تثبيت أي من الدرجتين، أكد هذه النقاط الأربع مع مورّدك—ليس فقط شهادة المصنع، بل تقارير الاختبار الفعلية:
- محتوى Mo الفعلي لأنبوب SS 316: حد أدنى 2.0%، وحد أقصى 3.0%. تجنب أنواع «304 المحتوية على Mo»—فهي تفتقر إلى التوازن السبائكي الكامل.
- التشطيب السطحي: Ra ≤ 0.8 µm لخدمة الكلوريد. فالتشطيب المصنعي (Ra ~3.2 µm) يحتجز الملوثات ويبدأ التآكل الشقي.
- حالة المعالجة الحرارية: مُلدّن بالمحلول ومُبرّد سريعًا—وليس مفرغًا للإجهاد. فالإجهادات المتبقية تسرّع SCC.
- حدود العناصر النزرة: حد أقصى 0.045% Cu (يعزز التنقر في HCl)، وحد أقصى 0.002% Ca (يقلل الليونة الحرارية أثناء اللحام).
وتذكر: الأنبوب ليس سوى مكوّن واحد. يجب أن تتوافق الفلنجات والحشيات والمسامير والدعامات مع استراتيجية مقاومة التآكل. فاستخدام أنبوب SS 316 مع فلنجات من الفولاذ الكربوني يسبب تآكلًا جلفانيًا عند الوصلة. واستخدام أنبوب SS 304 مع مسامير مطلية بـ PTFE؟ لا بأس—ما لم تتشقق الطبقة أثناء الشد، كاشفةً المعدن الأساسي.
لا توجد إجابة عالمية—لكن توجد إجابة يمكن الدفاع عنها. وتبدأ برسم خريطة لأسوأ كيمياء محتملة لسائلك، لا لمواصفته الاسمية؛ وإجراء الاختبار عند درجة حرارة التشغيل، لا عند درجة الحرارة المحيطة؛ والتعامل مع اختيار المادة باعتباره قرارًا على مستوى النظام—لا مجرد خانة اختيار في ورقة البيانات.


الرجاء إدخال ما ترغب في العثور عليه