كيفية تقييم موزّع المقاطع الفولاذية — متى يصبح المخزون والقطع والتسليم في الوقت المناسب عوامل مهمة فعلاً
إذا كنت تتورّد الفولاذ الإنشائي لمشروع إنشاءات أو مشروع صناعي قائم — وكان جدولك الزمني ضيقاً، وهوامش التفاوت محدودة، وميزانيتك غير قابلة للتفاوض — فأنت لا تقيّم الموزعين بناءً على «السمعة» أو «سنوات العمل». بل تختبر ما إذا كانوا قادرين على تسليم المقطع المناسب بشكل موثوق، مقطوعاً وفق المواصفات، في اللحظة الدقيقة التي تحتاجه فيها في الموقع. هذا هو المعيار الحقيقي. وتكتشف معظم فرق المشتريات بعد فوات الأوان أن «توفر المخزون» لا يعني ما افترضوه، وأن «خدمة القطع» ليست موحّدة بين المورّدين، وأن «التسليم في الوقت المناسب» يعني غالباً «التسليم في وقت المشكلة».
نطاق المخزون: لا يتعلق بالكمية — بل بالملاءمة والجاهزية
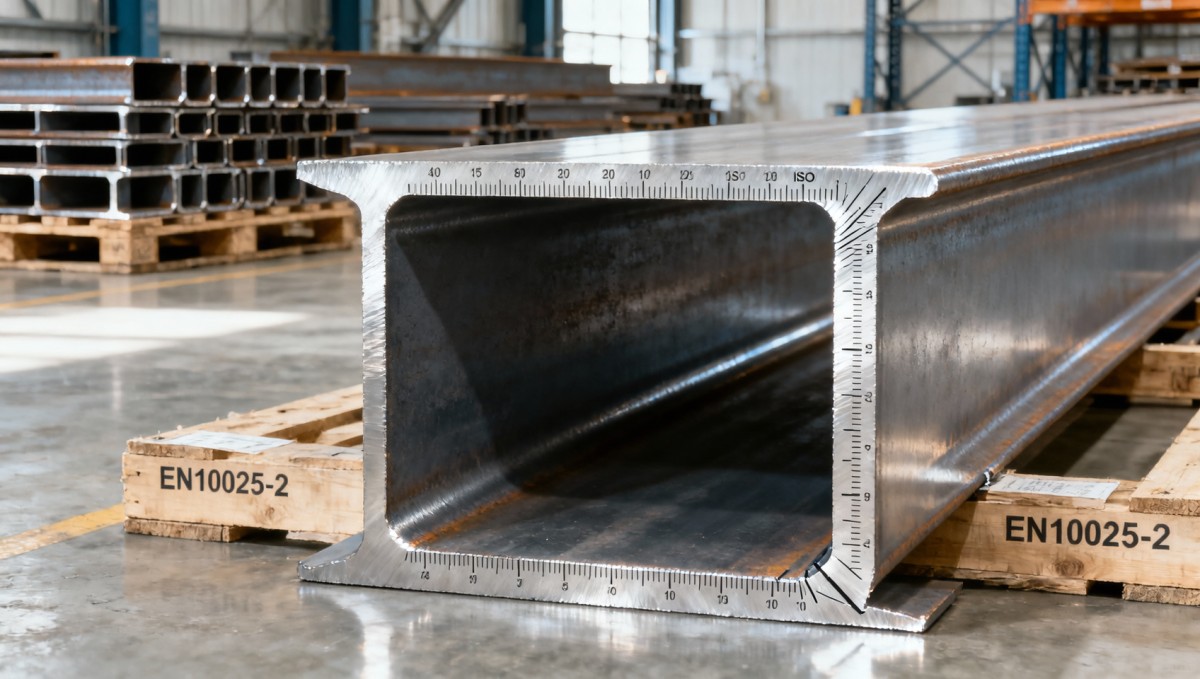
إن ادعاء موزّع بوجود «10,000 طن من الزوايا والقنوات في المخزون» لا يخبرك بشيء تقريباً — ما لم تعرف أي المقاسات والدرجات والأطوال المتاحة فعلياً، والمعتمدة، والجاهزة للشحن خلال 48 ساعة. على سبيل المثال، إذا كانت البنية التحتية لجسرك تتطلب قنوات S355JR بأطوال 6.0 m مع تقارير اختبار EN10025-2 معتمدة من المصنع، بينما تُظهر قائمة «المتوفر في المخزون» لدى الموزّع فقط SS400 في حزم بطول 12 m (تتطلب قطعاً ثانوياً وإعادة اختبار)، فإن ذلك المخزون لا يخدم جدولك الزمني.
تعني الجاهزية الحقيقية ما يلي: • مقاطع قياسية (زوايا، قنوات، مقاطع T،كمرة H الشكل) محفوظة في مراكز إقليمية رئيسية — وليس فقط عند بوابة المصنع؛ • ما لا يقل عن 3–5 مقاطع عرضية شائعة لكل درجة (مثل Q345B وA572 Gr 50 وS275JR) متاحة بزيادات ≤6 m، وليس فقط كقضبان كاملة الطول؛ • شهادات مواد قابلة للتتبع مرفقة مسبقاً بدفعات المخزون — وليست مُنشأة عند الطلب.
من دون ذلك، يصبح كل طلب عملية توريد مصغّرة: التحقق من أرقام الدفعات، وانتظار الشهادات، وتأكيد المطابقة الأبعادية. وهنا تتراكم التأخيرات — ليس بسبب الجمارك أو الشحن، بل بسبب اختناقات التحقق الداخلي.
خدمات القطع: الدقة ليست اختيارية — بل تضاعف التكلفة إذا نُفذت بشكل خاطئ
القطع خارج الموقع ليس مجرد وسيلة راحة — بل نقطة للتحكم في الجودة والتكلفة. لكن ليست كل عمليات القطع متساوية. فحواف القطع بالبلازما في المقاطع الإنشائية تُحدث مناطق متأثرة بالحرارة تضعف سلامة اللحام في التطبيقات عالية الإجهاد، مثل قضبان الرافعات أو التدعيم الزلزالي. يجنّب القطع بالمنشار ذلك — ولكن فقط إذا كان المنشار يتمتع بصلابة كافية، وهندسة شفرة مناسبة، وتحكم في التغذية للحفاظ على تفاوت ±0.5 mm عبر عرض جناح يبلغ 300 mm.
ما ينبغي لفرق المشتريات التحقق منه — لا افتراضه: • ما إذا كان القطع يُجرى داخلياً (بمعدات معايرة وإجراءات موثقة) أو يُسنَد إلى ورش خارجية تابعة لجهات ثالثة دون إمكانية تتبع؛ • ما إذا كان إعداد الحواف (الشطف المائل، الجلخ، التشطيف) مشمولاً — وما إذا كان يفي بمتطلبات AWS D1.1 أو EN ISO 9692-1 للحام اللاحق؛ • ما إذا كانت القطع المقطوعة موسومة برقم الصهرة والدرجة والاتجاه (مثل «الجِسر لأعلى») لمنع أخطاء التجميع في الموقع.
أخّرت ورشة تصنيع في أمريكا الشمالية مؤخراً مشروع برج رياح بقيمة $4.2M لمدة 11 يوماً، لأن موزّعها وفّر كمرات H مقطوعة بالليزر بزوايا شطف مائل غير متسقة — مما أجبرها على إعادة العمل في 87 مكوّناً. ولم تقتصر التكلفة على العمالة: بل أدى ذلك إلى تفعيل بنود جزائية بسبب تفويت مراحل الإنجاز. يكمن هذا الخطر بالكامل في كيفية تحديد القطع وتنفيذه والتحقق منه — وليس في درجة الفولاذ نفسها.
التسليم في الوقت المناسب: يفشل عندما لا تكون الخدمات اللوجستية متكاملة مع الإنتاج
لا يعمل JIT إلا عندما يتواصل محرّك الخدمات اللوجستية لدى الموزّع مباشرةً مع تخطيط الإنتاج لديه — وليس فقط مع نظام ERP الخاص به. لنفترض مصنعاً للتصنيع الميكانيكي في بولندا يطلب مقاطع C مشكلة على البارد لخط تجميع آلي. يحتاج المصنع إلى تسليم 220 قطعة على ثلاث دفعات خلال ثمانية أيام، مع توقيت كل دفعة ليتوافق مع نوافذ توقف الخط. لا يستطيع موزّع يعتمد على ترتيب شحن مستقل ضمان ذلك. لكن موزّعاً لديه جدولة مستودعات متزامنة، ورؤية فورية لأرضية الإنتاج، وعمليات مناولة عابرة إقليمية يمكنه ذلك — لأن «نافذة التسليم» لديه تُحدَّد وفق وقت توقف الآلات، لا وفق أوقات وصول الناقل المقدّرة.
يتطلب ذلك بنية تحتية لا يمتلكها فعلياً سوى عدد قليل من موزّعي المقاطع الفولاذية: • مراكز تجميع إقليمية قرب التجمعات الصناعية الرئيسية (مثل وادي الرور، وتورونتو الكبرى، والمناطق الصناعية في GCC)؛ • حجز ديناميكي للفترات الزمنية — وليس مجرد «الشاحنة التالية المتاحة» — ليحجز المشترون وقت التسليم، لا تاريخه فقط؛ • تتبع فوري للشحنات مرتبط بحالة الإفراج من المصنع، وليس فقط بمغادرة الحاوية.
بالنسبة للمشترين في جنوب شرق آسيا أو الشرق الأوسط، يكون هذا التكامل أكثر أهمية. يعني ازدحام الموانئ وتقلب النقل الداخلي وعدم القدرة على التنبؤ بالتخليص الجمركي أن JIT لا يتعلق بالسرعة — بل بقابلية التنبؤ. نافذة تسليم مدتها 72 ساعة مع أداء تسليم في الموعد بنسبة 98% تتفوق دائماً على وعد «تسليم سريع خلال 48 ساعة» بموثوقية 65%.
أين ينهار هذا الإطار — وما الذي ينبغي الانتباه إليه
نادراً ما تظهر ثلاث إشارات تحذيرية في الكتيبات، لكنها تعرقل المشتريات باستمرار: •ادعاءات «التخزين حسب الطلب»: يسرد بعض الموزعين «كمرات A992 متوفرة في المخزون» بينما لا يحتفظون إلا بصهرة واحدة أو اثنتين — ومن دون اتفاقية إمداد احتياطية. إذا كان مشروعك يحتاج إلى 120 طن عبر ستة أرقام صهرة (لمطابقة اللحام)، فإن ذلك «المخزون» ينفد سريعاً. • قطع غير معتمد: قد يقدم موزّع «قطعاً مجانياً»، لكنه لا يذكر أن منشاره غير معاير وفق ISO 9001 Annex A.2 للدقة الأبعادية — أو أنه لا يحتفظ بعينات القطع للمراجعة في ضمان الجودة. • JIT من دون منطق مخزون احتياطي: يشمل JIT الحقيقي تدابير احتياطية — مثل الاحتفاظ بنسبة 5% من المقاطع الحرجة كمخزون أمان في مراكز الوجهة. إذا وعد موزّع بـJIT لكنه لا يملك أي مخزون احتياطي محلي، فإن تأخير ميناء واحداً يتسبب في توقف كامل.
ليست هذه مخاطر نظرية. إنها نقاط فشل متكررة لاحظناها في مشاريع تمتد من مراكز البيانات في دبي إلى مصانع السيارات في أوهايو — حيث تعاملت فرق المشتريات مع تقييم الموزّعين على أنه إجراء ورقي، لا اختبار ضغط لسلسلة التوريد.
إذن — ماذا ينبغي أن تفعل بعد ذلك؟
ابدأ بطلب RFQ النشط التالي لديك — وليس بطلب افتراضي. اختر أفضل ثلاثة موزعين مرشحين واطلب منهم كتابياً: • «أي المقاطع العرضية والدرجات المحددة في قائمة “المتوفر في المخزون” لديكم متاحة حالياً في [منطقتك]، مع شهادات مصنع محفوظة في السجل؟» • «هل يمكنكم مشاركة شهادة إجراءات القطع الخاصة بكم — وتأكيد ما إذا كانت زوايا الشطف المائل تُقاس وتُسجل لكل قطعة؟» • «ما معدل التسليم في الموعد لديكم لطلبات JIT متعددة الدفعات خلال آخر 90 يوماً — وكيف تعرّفون “في الموعد” (الوصول إلى الرصيف، أو اكتمال التفريغ، أو الوضع الجاهز للتجميع)؟»
لا تكتفِ بالمتوسطات. اطلب آخر ثلاث شحنات مطابقة لمواصفاتك. ثم قارن — ليس بعروض التسويق، بل بقيود موقعك الفعلية: نوافذ وصول الرافعة، وأنماط ورديات اللحامين، ودورات اعتماد الفحص. هنا تتوقف قدرة الموزّع عن كونها مفهوماً مجرداً — وتبدأ في تحديد ما إذا كان مشروعك سيبقى على المسار الصحيح، أو سيبدأ في استنزاف الاحتياطي.


الرجاء إدخال ما ترغب في العثور عليه