يُعد اختيار القطر الأمثل للقضيب الفولاذي أمرًا بالغ الأهمية لمديري المشتريات الساعين إلى تقليل هدر المواد وزيادة كفاءة التشغيل الآلي إلى أقصى حد. وباعتباره مادة خام أساسية، يضمن القضيب الفولاذي المناسب دقة التفاوتات البُعدية، مع خفض تكاليف الإنتاج ومهل التسليم بشكل ملحوظ. في هذا الدليل، نستعرض العوامل الأساسية التي ينبغي أخذها في الاعتبار عند اختيار القطر المثالي لقطع التشغيل الآلي، لمساعدتك على اتخاذ قرارات شراء مدروسة تتوافق مع المعايير الدولية وتحسّن سلسلة التوريد لديك.
فهم متطلبات التشغيل الآلي والتفاوتات الأولية
عند تحديد قطر لمشروع تشغيل آلي، لا يمثّل الرسم النهائي للقطعة سوى نصف الصورة. فحالة المادة الخام الأولية تحدد مقدار المادة التي يلزم إزالتها. عادةً ما تكون القضبان الفولاذية المدرفلة على الساخن ذات سطح مغطى بالقشور وتفاوتات بُعدية أوسع، تتراوح غالبًا بين ±0.2mm و±0.5mm بحسب القطر. إذا كانت القطعة النهائية المشغّلة تتطلب تفاوتًا ضيقًا، مثل ملاءمة h7، فينبغي عند البدء بقضيب مدرفل على الساخن احتساب سماحية تشغيل أكبر لضمان إزالة طبقة نزع الكربون السطحية والقشور بالكامل.
إلى جانب التفاوتات البُعدية، تؤدي حالة سطح المادة الخام دورًا حاسمًا. إذ تحتوي القضبان المدرفلة على الساخن على قشور الدرفلة التي يجب إزالتها بالكامل أثناء التشغيل الآلي. وإذا كانت سماحية التشغيل غير كافية، فقد تؤدي القشور المتبقية إلى تآكل الأدوات قبل أوانه أو إلى عيوب سطحية في القطعة النهائية. وفي بعض الحالات، إذا كانت القطعة تتطلب معالجة حرارية لاحقة أو طلاءات محددة، تصبح جودة السطح الأولية وعمق طبقة نزع الكربون أكثر أهمية.
على النقيض من ذلك، توفر القضبان الفولاذية المسحوبة على البارد أو المقشرة أو المخروطة تفاوتات أضيق بكثير، تصل دقتها أحيانًا إلى ±0.05mm، فضلًا عن جودة تشطيب سطحي أعلى. وعلى الرغم من أن سعر الطن من القضبان المسحوبة على البارد أو المقشرة قد يكون أعلى، فإن تقليل وقت التشغيل الآلي وتآكل الأدوات ومعدل القطع التالفة يؤدي غالبًا إلى خفض التكلفة الإجمالية لكل قطعة نهائية. لذا، ينبغي ألا تستند قرارات الشراء إلى سعر المادة الخام لكل كيلوغرام وحده؛ بل يجب أن تكون التكلفة الإجمالية للملكية، بما في ذلك ساعات تشغيل الآلات والمواد الاستهلاكية، هي المعيار الأساسي.
حساب سماحية التشغيل المثلى
يتطلب تحديد المقدار المناسب لسماحية التشغيل تحقيق توازن دقيق. فإذا كانت السماحية صغيرة جدًا، فقد تبقى قشور صلبة أو عيوب سطحية على القطعة النهائية، مما يؤدي إلى إخفاقات في الجودة. أما إذا كانت كبيرة جدًا، فستدفع عمليًا ثمن مادة خام لا ينتهي بها الأمر إلا على شكل رايش.
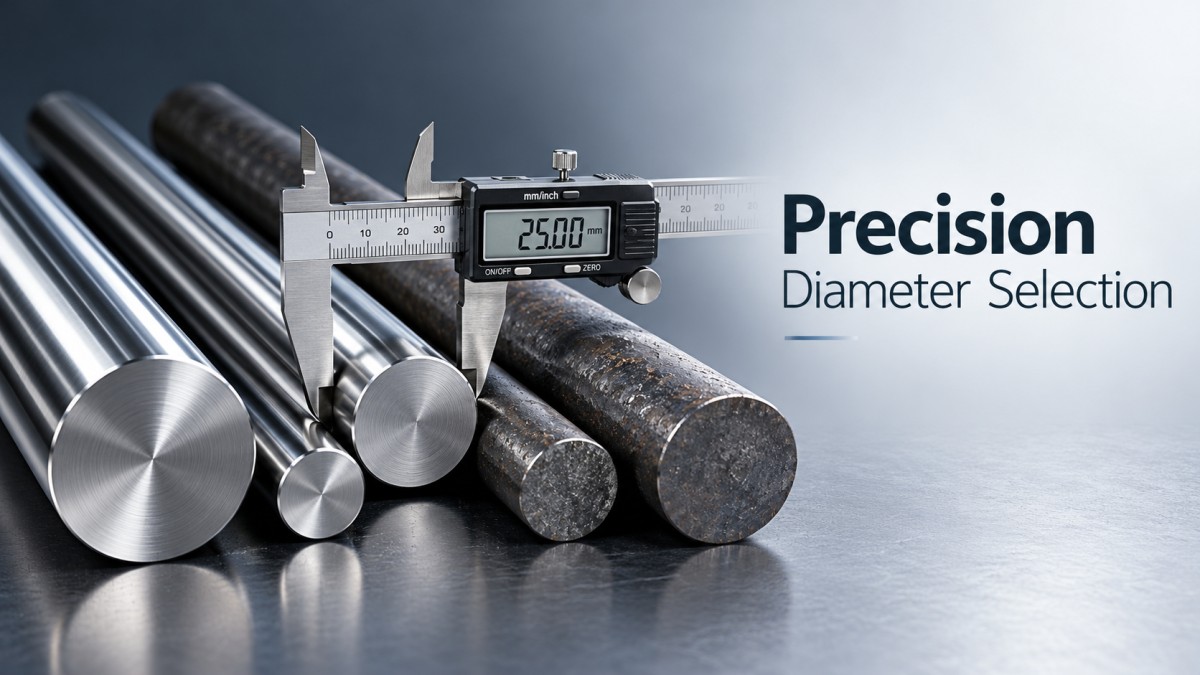
في عمليات الخراطة القياسية، تتمثل القاعدة العامة في إضافة 1.5mm إلى 3mm إلى القطر النهائي للقضبان المدرفلة على الساخن، و0.5mm إلى 1.0mm للقضبان المسحوبة على البارد أو المقشرة. غير أن هذه القيم ليست مطلقة؛ فهي تعتمد على درجة الفولاذ المحددة وصلادة المادة وإمكانات مخارط CNC لديك. وقد تتطلب الدرجات الأعلى صلادة أو المواد المعرضة للتصلد بالتشغيل سماحيات أكبر قليلًا لضمان قطع نظيف من دون انحراف مفرط للأداة.
كما تؤثر عملية التشغيل المختارة في القطر المطلوب. فبالنسبة إلى القطع التي ستخضع لعمليات تفريز واسعة على مركز تشغيل آلي، يجب أن يكون قطر القضيب الخام كبيرًا بما يكفي لاستيعاب مسار قاطع التفريز من دون الحاجة إلى إعدادات متعددة. أما القطع التي ستُخرط في معظمها على مخرطة CNC، فيمكن حساب السماحية فيها بدقة أكبر استنادًا إلى متطلبات التثبيت في الظرف. وينبغي أيضًا مراعاة استقامة القضيب. فإذا كان القضيب مقوسًا قليلًا، فقد يلزم قطر أكبر لضمان بقاء القطعة النهائية ضمن حدود التفاوت بعد ثقب ثقوب المراكز وتشغيل القطعة بين المراكز.
التعامل مع المعايير والمواصفات الدولية
تقتضي سلاسل التوريد العالمية أن تتوافق القضبان الفولاذية الموردة من مناطق مختلفة مع معايير دولية متفاوتة. فمعايير مثل ASTM (الولايات المتحدة) وEN (أوروبا) وJIS (اليابان) وGB (الصين) تختلف في تركيبها الكيميائي وخصائصها الميكانيكية وتفاوتاتها البُعدية. فعلى سبيل المثال، قد تختلف حدود التفاوت لقضيب قطره 40mm وفق ASTM A29 قليلًا عن تلك الخاصة بقضيب قطره 40mm وفق EN 10058.
عند التوريد من الأسواق العالمية، يجب على مديري المشتريات التأكد من توافق القطر المحدد وفئة التفاوت مع المعيار الذي يطلبه المستخدم النهائي أو الجهة التنظيمية المحلية. وقد يؤدي عدم التوافق في هذا الجانب إلى رفض الشحنات أو الحاجة إلى إعادة تشغيل مكلفة. ويُنصح بشدة بذكر المعيار المطلوب وفئة التفاوت صراحةً في أمر الشراء، بدلًا من الاكتفاء بالقطر الاسمي.
تُعد الوثائق بأهمية الأبعاد الفعلية نفسها. فعند شراء قضبان فولاذية للتطبيقات الحرجة، لا بد من التأكد من إرفاق شهادة اختبار المطحنة (MTC) المناسبة بالمادة. وينبغي أن تؤكد الشهادة التركيب الكيميائي والخصائص الميكانيكية وفقًا للمعيار المحدد. كذلك، يجب إرفاق تقرير فحص الأبعاد بالشحنة لتأكيد وقوع الأقطار الفعلية ضمن فئة التفاوت المتفق عليها.
التوريد الاستراتيجي وإمكانات التوريد الشاملة
غالبًا ما يتطلب توريد الفولاذ للمشروعات المعقدة أكثر من مجرد القضبان المستديرة. فالمرافق ومواقع الإنشاء تحتاج إلى سلسلة توريد متكاملة لتجنب التعامل مع موردين متعددين. وتعمل Hongteng Fengda، ومقرها في الصين، بصفتها شركة متخصصة في تصنيع وتصدير الفولاذ الإنشائي، وتوفر منتجات فولاذية موثوقة وحلولًا مخصصة لمشروعات الإنشاء والصناعة والتصنيع حول العالم.
نتخصص في زوايا الفولاذ وقنوات الفولاذ والعوارض الفولاذية والمقاطع الفولاذية المشكلة على البارد ومكونات الفولاذ الإنشائي المخصصة، ونوفر مواصفات قياسية وحلول OEM. وبفضل مرافق التصنيع الحديثة والرقابة الصارمة على الجودة، تتوافق منتجاتنا مع أبرز المعايير الدولية، بما في ذلك ASTM وEN وJIS وGB. ونخدم عملاء في أمريكا الشمالية وأوروبا والشرق الأوسط وجنوب شرق آسيا، وندعم المشترين حول العالم بقدرة إنتاجية مستقرة وجودة ثابتة ومهل تسليم موثوقة.
في العديد من مشروعات الآلات الثقيلة والبنية التحتية، تُدمج قطع التشغيل الآلي في تجميعات إنشائية أكبر تتطلب أيضًا أنواعًا متخصصة من ألواح الأرضيات. فعلى سبيل المثال، غالبًا ما تتطلب أرضيات المعداتلوحًا فولاذيًا منقوشًا من نوع A36 لتوفير أسطح مقاومة للانزلاق وتعزيز الأداء. ومن خلال تجميع احتياجاتك من الفولاذ الإنشائي والألواح المتخصصة لدى شريك واحد موثوق، يمكنك المساعدة في تقليل مخاطر التوريد وضبط التكاليف وإنجاز المشروعات بكفاءة. ونلتزم بأن نكون شريكًا موثوقًا به على المدى الطويل، ونقدم قيمة من خلال الجودة والموثوقية والخدمة المهنية.
تجنب أخطاء الشراء الشائعة
قد يقع حتى المشترون ذوو الخبرة في أخطاء عند طلب القضبان الفولاذية. ومن الأخطاء الشائعة تجاهل الأطوال القياسية المتوفرة لدى المورد. قد يبدو طلب أطوال قياسية تبلغ 6 أمتار أو 12 مترًا خيارًا ملائمًا، لكن إذا كان طول القطع لا يتجاوز 1.5 متر، فسينتج عن ذلك هدر كبير من القصاصات. وغالبًا ما تؤتي خدمات القص حسب الطول المطلوب من المصنع أو مركز الخدمة ثمارها، حتى مع تكلفة إضافية بسيطة، بفضل تقليل الخردة وتكاليف المناولة اللاحقة.
ومن الأخطاء الأخرى افتراض أن جميع الموردين يحتفظون بالمخزون نفسه من الأقطار غير القياسية. فإذا حدد التصميم قطرًا غير مألوف للغاية، فقد تواجه مهل تسليم طويلة أو تضطر إلى قبول قطر أكبر وتشغيله للوصول إلى القياس المطلوب، مما يزيد التكاليف. احرص دائمًا على التحقق من نطاق المقاسات القياسية المتوفرة لدى المورد في مرحلة التصميم، وعدّل القطر الاسمي إلى أقرب مقاس قياسي متاح إذا سمحت المتانة الإنشائية بذلك.
وأخيرًا، لا تغفل أثر التغليف والنقل في المنتج النهائي. فالقضبان الفولاذية، ولا سيما ذات التفاوتات الأضيق أو تشطيبات الأسطح المحددة مثل القضبان المقشرة أو المصقولة، عرضة للتلف السطحي أثناء النقل. تأكد من استخدام المورد وسائل تغليف واقية مناسبة، مثل الصناديق الخشبية أو الهياكل الفولاذية أو الأغلفة المقاومة للماء، لمنع الصدأ أو الخدوش أو الانحناء. ويساعد توضيح متطلبات التغليف في أمر الشراء على تجنب هذه التكاليف والتأخيرات الخفية.
الخطوات التالية لمديري المشتريات
إن اختيار القطر المناسب للقضيب الفولاذي قرار متعدد الجوانب يجمع بين هندسة التصميم وإمكانات التشغيل الآلي واستراتيجية الشراء. ومن خلال فهم العلاقة بين تفاوتات المادة الأولية وسماحيات التشغيل وتكاليف الإنتاج الإجمالية، يستطيع مديرو المشتريات اتخاذ قرارات تحسّن الكفاءة والميزانية معًا. قبل اعتماد أمر الشراء التالي، خذ وقتًا لمراجعة مواصفات التفاوت، وتقييم التكلفة الإجمالية للملكية، والتأكد من قدرة المورد على تلبية متطلباتك المحددة للأبعاد والتسليم.


الرجاء إدخال ما ترغب في العثور عليه