كيفية تجنب الرفض المكلف لشحنات أنابيب الصلب وفق ASTM: 7 نقاط فحص حاسمة قبل القبول
لا يمثل الرفض نهاية تسليم أنابيب الصلب، بل بداية سلسلة من التداعيات: تأخر أعمال التركيب، وإعادة طلب المواد، وتعطل فرق العمل، والغرامات التعاقدية. بالنسبة لمديري مراقبة الجودة والسلامة في المشاريع الإنشائية، فإن الرفض الأكثر تكلفة ليس ما يحدث عند رصيف الاستلام، بل ما كان ينبغي أن يحدث ولم يحدث، لأن حالة عدم مطابقة تجاوزت فحص ما قبل القبول.
لا يتعلق الأمر بالامتثال النظري، بل بما يؤدي فعليًا إلى الرفض بموجب ASTM A53 (الفولاذ الكربوني)، وA106 (خدمة درجات الحرارة المرتفعة)، وA312 (غير الملحوم/الملحوم من الفولاذ المقاوم للصدأ) — وهي معايير تُذكر بانتظام في مواصفات الشراء، لكنها كثيرًا ما تُفسَّر بشكل خاطئ في منطقة الاستلام. واستنادًا إلى خبرة ميدانية في مئات شحنات الأنابيب المطابقة لمعايير ASTM، من المصافي في أمريكا الشمالية إلى مشاريع البنية التحتية في الشرق الأوسط، فإن نقاط الفحص السبع التالية تفصل باستمرار بين الشحنات المقبولة والمرفوضة. وترتبط كل منها مباشرة بمعايير اختبار قابلة للتحقق، أو أدلة موثقة، أو حالة مادية يمكن ملاحظتها، وليس بتأكيدات المورد أو المظهر اللامع للشهادات.
1. تطابق تقرير اختبار المصنع (MTR) — ليس مجرد وجوده، بل دقته
إن تقرير MTR المختوم ليس دليلًا على المطابقة، بل هو أول نقطة تحقق من قابلية التتبع ودقة الالتزام بالمواصفات. تحقق من أن التقرير يطابق رقم الصهرة المعلَّم على كل أنبوب، وليس فقط بطاقة الحزمة، وأن كل متطلب ميكانيكي وكيميائي مدرج يتوافق تمامًا مع درجة وفئة ASTM المحددتين (مثل A53 Grade B، Type E). تشمل حالات الإخفاق الشائعة: تقارير MTR التي تشير إلى سنوات مراجعة قديمة (ASTM A53-18 مقابل A53-22 الحالي)، أو قيم شد/خضوع غير متطابقة مع سماكة الجدار، أو محتوى كربون مُبلّغ عنه خارج نطاقات السماح — وهو أمر بالغ الأهمية خصوصًا للدرجات منخفضة الكربون مثل أنبوب الفولاذ المقاوم للصدأ 304L، حيث يكون حد الكربون ≤0.03% إلزاميًا لمنع التآكل بين الحبيبات في التجميعات الملحومة.
2. الدقة الأبعادية — القطر الخارجي وسماكة الجدار غير قابلين للتفاوض
تفاوتات ASTM دقيقة، وهي ليست متماثلة. فعلى سبيل المثال، يسمح الأنبوب غير الملحوم A106 Grade B بتفاوت +1% / –12.5% فقط في سماكة الجدار، بينما يسمح بـ ±1% فقط في القطر الخارجي للمقاسات حتى 12 بوصة. لا يكشف القياس بالقدمة وحدها عن التبييض؛ استخدم ميكرومترًا عند أربعة أرباع في كل نهاية أنبوب، وتحقق من القطر الخارجي باستخدام مقياس حلقي إذا تجاوز المقاس الاسمي 6 بوصات. ارفض أي أنبوب تقل سماكة جداره عن الحد الأدنى المسموح به، حتى بمقدار 0.1 مم، إذا كانت دون الحد الأدنى للمواصفة. لا يتعلق ذلك بالمبالغة في الحذر، بل يؤثر مباشرة في تصنيف الضغط، والقدرة الإنشائية، وسلامة وصلة اللحام.
3. سلامة السطح — ما يتجاوز الخدوش التجميلية
ليست عيوب السطح مجرد مسألة جمالية، بل قد تكون نقاط تركيز للإجهاد ونقاط بدء للتآكل أو الكلال. تحظر معايير ASTM صراحةً الترققات الطبقية، والدرزات، والقشور، وتراكبات الدرفلة. وما يُغفل غالبًا هو: علامات الجلخ التي يتجاوز عمقها 5% من سماكة الجدار الاسمية، أو الإصلاحات المنفذة دون توثيق كامل واختبارات ما بعد الإصلاح. في تطبيقات الفولاذ المقاوم للصدأ، ولا سيما في البيئات المسببة للتآكل أو عالية النقاء، تكون تشطيبات السطح مهمة بقدر أهمية التركيب الكيميائي. يجب أن تكون التشطيبات المخللة أو المصقولة اللامعة متجانسة وخالية من جسيمات الحديد المنغمسة التي قد تؤثر في تكوين الطبقة السلبية.
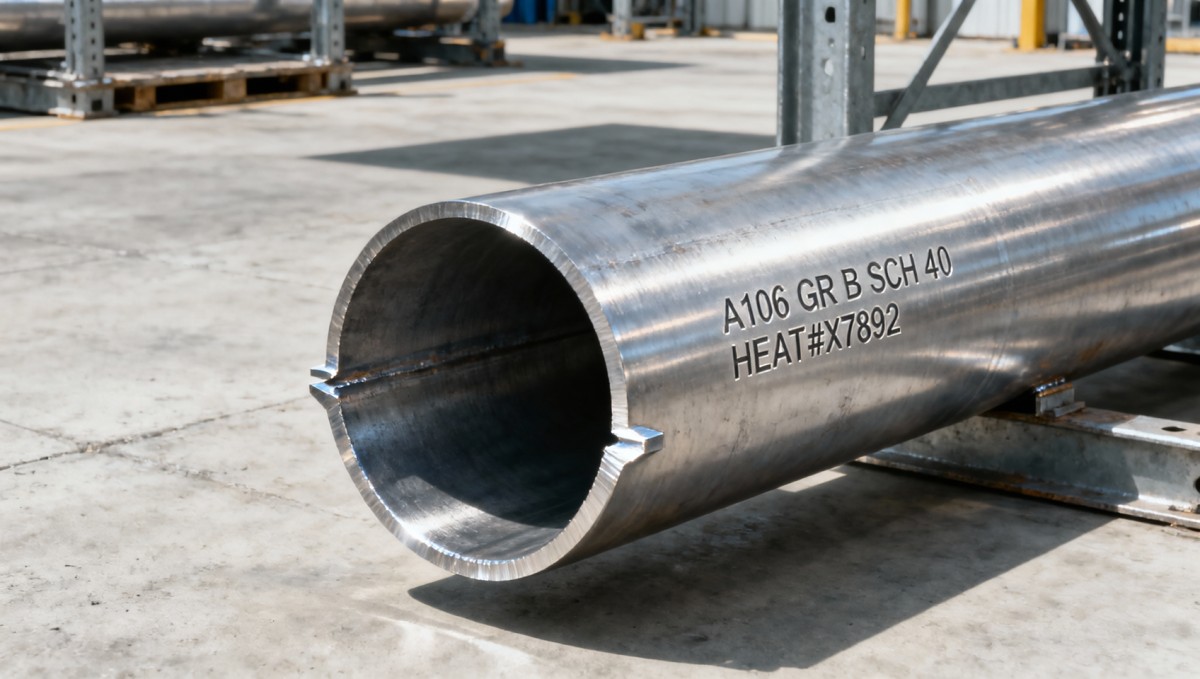
4. تجهيز النهايات — تعامد القطع وزاوية الشطف وظيفيان وليسا شكليين
يؤثر تعامد النهايات في الملاءمة، ومحاذاة اللحام، وجلوس الحشية. تتطلب A53 وA106 من ASTM أن تكون النهايات «متعامدة بشكل معقول»، لكن الممارسة الصناعية ومعظم مواصفات المشاريع تفرض انحرافًا لا يتجاوز ≤1.6 مم عبر القطر. والأهم من ذلك: يجب أن تتطابق زاوية الشطف ووجه الجذر في الأنابيب المجهزة مع مواصفات إجراء اللحام (WPS). قد يجتاز شطف بزاوية 30° تم تسليمه بزاوية 37° الفحص البصري، لكنه سيتسبب في احتراق مفرط أو اندماج غير كامل أثناء اللحام في الموقع، مما يؤدي إلى إخفاق الفحص غير الإتلافي وإعادة عمل مكلفة. تحقق دائمًا باستخدام منقلة شطف، لا بالتقدير.
5. وضوح واكتمال الوسم — قابلية التتبع تبدأ من هنا
تتطلب ASTM وسمًا دائمًا للدرجة، والمقاس، والجدول، والشركة المصنعة، ورقم الصهرة، سواء بالاستنسل أو الختم أو الحفر. تُبطل الوسوم الباهتة أو الضحلة أو غير المكتملة قابلية التتبع. إذا لم يتطابق رقم الصهرة على الأنبوب مع تقرير MTR، أو إذا كان تعيين الدرجة (مثل “A312 TP304L”) مفقودًا أو ملتبسًا، فاعتبره مادة غير قابلة للتتبع. في الأنظمة الحرجة للسلامة (مثل ASME B31.1/B31.3)، لا يجوز الإفراج عن الأنابيب غير القابلة للتتبع للتركيب، بغض النظر عن نتائج الاختبارات.
6. الاستقامة والانحناء — ليس للمحاذاة فقط، بل لسلامة مسار الأحمال
تسمح ASTM A53 بما يصل إلى 1/8 بوصة لكل قدم من الطول، لكن ذلك حد أقصى وليس هدفًا. بالنسبة للدعامات الإنشائية أو القنوات الحاملة للأحمال، يؤدي الانحناء المفرط إلى أحمال لامركزية، ويضعف الوصلات المثبتة بالمسامير، ويزيد إجهاد الانحناء الموضعي. قِس باستخدام مسطرة مستقيمة ومقياس فجوات عند منتصف الطول وعند كلا الطرفين. ارفض الأنابيب التي يتجاوز انحناؤها 0.15% من الطول الكلي، خاصةً للأطوال >6 أمتار، حيث يصبح الانحراف التراكمي ذا أهمية تشغيلية.
7. شهادة المطابقة (CoC) مقابل المطابقة الفعلية — يجب أن يتوافق المسار الورقي مع الواقع
تحمل شهادة CoC الموقعة من الشركة المصنعة وزنًا، ولكن فقط إذا كانت تشير إلى بيانات اختبار فعلية وليس إلى بيانات عامة. أصر على شهادات CoC التي تذكر طرق اختبار محددة (مثل: “اختبار هيدروستاتيكي وفق ASTM A53 القسم 8.2 عند 2,250 psi لمدة 5 ثوانٍ”)، وليس مجرد “تم الاختبار وفق ASTM”. طابق ادعاءات شهادة CoC مع تقارير MTR: إذا ذكرت شهادة CoC أن “الاختبار الهيدروستاتيكي ناجح” لكن تقرير MTR لا يُظهر ضغط الاختبار أو مدته، فهي غير كافية. وبالمثل، بالنسبة لدرجات الفولاذ المقاوم للصدأ، تحقق من أن شهادة CoC تؤكد صراحةً التلدين بالمحلول والتخليل وفق ASTM A312، وليس مجرد “معالج حراريًا”.
هذه النقاط السبع ليست بنود قائمة تحقق، بل هي بوابات قرار. وتمثل كل منها نقطة تؤكد فيها الأدلة الموضوعية القبول أو تُبطله. إن تجاوز أي منها، خاصةً تحت ضغط الوقت، لا يوفر أيامًا، بل يهدد بأسابيع من التأخير عندما يكتشف المفتش الخارجي المشكلة نفسها أثناء مراجعة ما قبل التركيب.
ما يميز الموردين الموثوقين ليس مجرد الالتزام بـ ASTM على الورق، بل مدى صرامتهم في إدماج هذه الفحوصات ضمن عملية ضمان الجودة النهائية قبل الشحن. وفي جهة الاستلام، يكون الاتساق أهم من الكمال: ففحص 100% من الحزم للتحقق من الوسم وتطابق MTR، ثم أخذ عينات من 10% للتحقق من الأبعاد والسطح، يقدم قيمة أكبر بكثير من جهود الفحص الكامل المتقطعة التي تحركها حالة ذعر في اللحظة الأخيرة.
عندما يحدث الرفض، تعامل معه كإشارة للنظام، لا كفشل للمورد. تتبع الأسباب الجذرية: هل هناك انحراف أبعادي متكرر؟ فجوات في توثيق MTR؟ عدم تطابق في أرقام الصهرات؟ تصقل هذه البيانات معايير الشراء، وتحسن بروتوكولات الفحص، وتقلل المخاطر في نهاية المطاف، ليس فقط للطلب التالي، بل لكل أنبوب يأتي بعده.


الرجاء إدخال ما ترغب في العثور عليه