تخيّل أنك تحدّق في مخطط معقد لحدود التشكيل (FLD) على شاشتك، وتحاول دفع حدود مكوّن إنشائي صُمّم حديثًا. فالهندسة جريئة، ونسبة السحب مرتفعة، والمادة المحددة هي صفيحة فولاذ مجلفن عالية المقاومة. وبصفتك مقيّمًا فنيًا، تدرك أن إخراج هذا الجزء من المكبس دون تمزق المعدن الأساسي ليس سوى نصف التحدي. أما التحدي الحقيقي فيكمن فيما يحدث لطبقة الزنك الواقية عند تعرضها للتمدد الشديد ثنائي المحور. إنها موازنة دقيقة بين السلامة الإنشائية ومقاومة التآكل وإمكانية التصنيع.
يُعد فهم حدود قابلية التشكيل الدقيقة لصفائح الفولاذ المجلفن أمرًا أساسيًا للمقيّمين الفنيين الذين يعملون على تحسين عمليات السحب العميق. فعندما نتحدث عن قابلية التشكيل، لا ننظر إلى ركيزة الفولاذ وحدها، بل نقيّم نظامًا مركبًا. فطبقة الزنك، رغم أهميتها في الحماية من التآكل، تغيّر جذريًا الظروف الاحتكاكية عند السطح الفاصل بين الصفائح المعدنية. دعونا نتناول الحقائق الفنية التي تحدد نجاح عمليات التشكيل، وكيفية التعامل مع هذه القيود دون المساس بعمر مشروعك.
مفارقة الاحتكاك والطلاء في السحب العميق
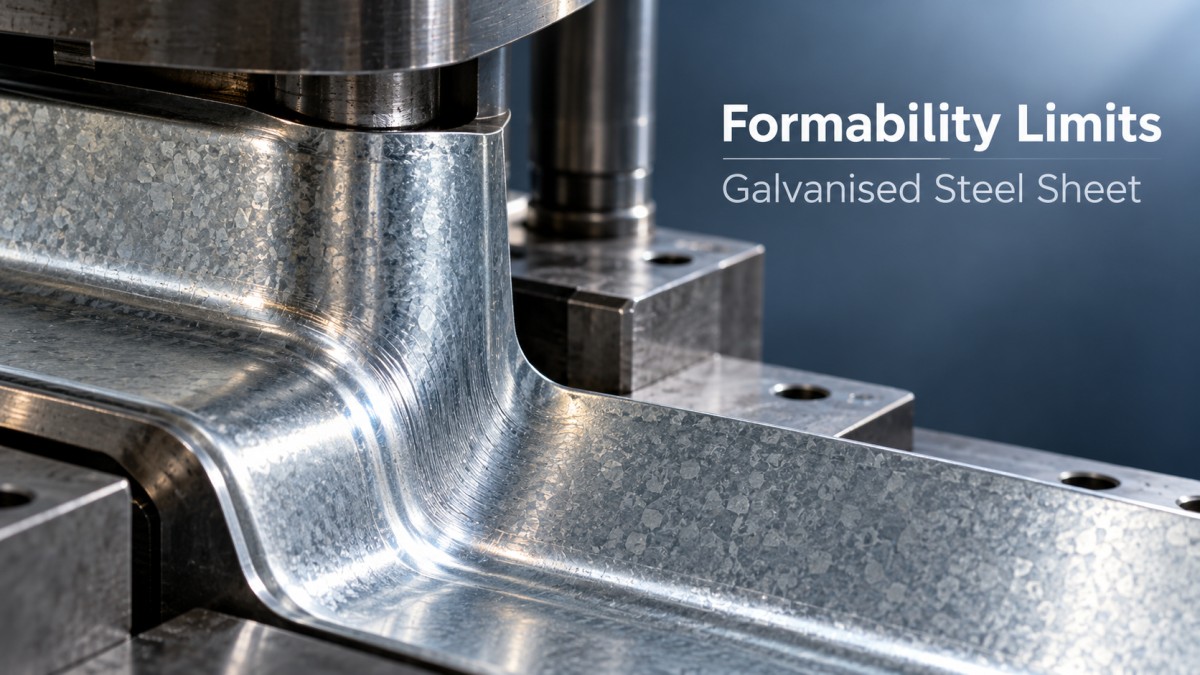
على خلاف الفولاذ المدرفل على البارد غير المطلي، يطرح السطح المجلفن مفارقة احتكاك فريدة. فالزنك ألين بكثير من ركيزة الفولاذ الموجودة تحته. أثناء عملية السحب العميق، ومع انسياب الصفيحة فوق نصف قطر القالب ودخولها إلى حلقة السحب، تميل طبقة الزنك إلى التلطخ والالتصاق بأدوات التشكيل ثم التقشر في نهاية المطاف. وتؤدي هذه الظاهرة، التي تُعرف غالبًا بالتقاط الزنك أو التذرر، إلى زيادة معامل الاحتكاك بدرجة كبيرة.
وهذا يعني للمقيّم الفني أن قوى التشكيل المطلوبة ستكون أعلى من القيم المتوقعة للفولاذ غير المطلي. وإذا لم تُصمّم استراتيجية التشحيم خصيصًا للأسطح المجلفنة، فقد يؤدي الاحتكاك المتزايد إلى ترقق موضعي في الصفيحة. قد تحصل على الشكل الهندسي المطلوب، لكن سُمك الجدار عند أنصاف أقطار الزوايا الحرجة قد ينخفض إلى ما دون الحد الأدنى المسموح به، ما ينشئ نقطة ضعف خفية. لذلك، يتطلب تقييم قابلية تشكيل صفيحة فولاذ مجلفن تقييمًا متزامنًا لإضافات الضغط الشديد (EP) في مادة التشحيم ومدى توافقها مع طلاءات الزنك.
حدود الانفعال وواقع التشققات الدقيقة
لكل درجة من الفولاذ المجلفن منحنى محدد لحدود التشكيل، لكن وجود الطلاء يخفض فعليًا حد الانفعال العملي الذي يسبق ظهور التلف المرئي. فعندما يتجاوز الانفعال الرئيسي الموضعي الحد الحرج لطبقات سبيكة الزنك والحديد، تبدأ تشققات دقيقة بالتكوّن على السطح. ورغم أن هذه التشققات قد لا تؤثر فورًا في مقاومة قاعدة الفولاذ الإنشائية، فإنها تكشف المعدن الأساسي للبيئة المحيطة، مما يُفقد الجلفنة غرضها الأساسي.
يجب على المقيّمين الفنيين التمييز بين حد التشكيل للفولاذ غير المطلي وحد كسر الطلاء. ففي كثير من صفائح الفولاذ المجلفن عالي المقاومة منخفض السبائكية (HSLA)، يُبلَغ حد كسر الطلاء قبل أن تتشكل العنقية في ركيزة الفولاذ أو تتمزق. وهذا يستلزم نهجًا محافظًا في تصميم الأدوات. ويمكن أن يساعد استخدام أنصاف أقطار سحب أكبر، وتحسين توزيع قوة ماسك الصفيحة، وربما اعتماد عمليات سحب متعددة المراحل، على توزيع الانفعال بصورة أكثر تجانسًا وإبقاء التشوه الموضعي دون حد كسر الطلاء.
تقييم المواد على مستوى النظام: ما يتجاوز الصفائح المعدنية
غالبًا ما تصبح حدود قابلية تشكيل صفائح الفولاذ المجلفن عائقًا عند تصميم أغلفة شديدة التعقيد ومشكّلة بالسحب العميق، أو هياكل إنشائية تتطلب أيضًا مقاومة استثنائية طويلة الأمد للتآكل. وعندما يؤدي دفع طلاء الزنك إلى أقصى حدوده الفيزيائية إلى تشققات دقيقة غير مقبولة، يتعين على المقيّمين الفنيين التراجع خطوة والنظر في مصفوفة المواد الكاملة للمشروع.
إذا تعذر ضمان حماية كافية من التآكل للغلاف الخارجي المشكّل بالسحب العميق بسبب قيود التشكيل، فيجب تعويض ذلك ضمن الأنظمة الداخلية. وفي مثل هذه الحالات، يصبح تقييم مواد بديلة للهياكل الداخلية الحرجة أو أنظمة نقل الموائع أمرًا بالغ الأهمية. فعلى سبيل المثال، يمكن أن يؤدي تحويل الأنابيب الداخلية أو أعمدة الدعم الإنشائية إلى مادة منخفضة الكربون للغاية مثل أنبوب فولاذ مقاوم للصدأ 304L إلى تغيير كبير في مستوى مخاطر المشروع. وبفضل الحد من قابلية التآكل بين الحبيبات والحفاظ على متانة فائقة، تضمن المكونات المصنوعة من الفولاذ المقاوم للصدأ 304L بقاء السلامة الإنشائية والوظيفية الأساسية دون تأثر، حتى إذا تعرض الطلاء الخارجي للغلاف المجلفن لتدهور طفيف. ويتيح هذا النهج الشامل لاختيار المواد للمهندسين دفع حدود تشكيل صفائح الفولاذ الكربوني مع الحفاظ على موثوقية النظام ككل.
المتغير الخفي: اتساق الدفعات ومخاطر سلسلة التوريد
إليك حقيقة نادرًا ما ترد في الكتب الأكاديمية، لكنها تبقي مديري الإنتاج مستيقظين ليلًا: إن حدود قابلية التشكيل التي تحسبها في المختبر لا تكون صالحة إلا إذا كانت خصائص المواد متسقة تمامًا. ففي الواقع العملي، يمكن أن تتفاوت مقاومة الخضوع وقيمة r (نسبة الانفعال اللدن) لصفائح الفولاذ المجلفن بين اللفائف المختلفة، أو حتى ضمن اللفافة نفسها، بحسب معايير الدرفلة والجلفنة لدى المُصنّع.
وقد تؤدي زيادة طفيفة في مقاومة الخضوع من دفعة إلى أخرى إلى نقل عملية سحب عميق هامشية من منطقة «آمنة» إلى منطقة «التمزق» على مخطط FLD. ولهذا، فإن اختيار فولاذ عالي الجودة ومتوافق مع المعايير من مُصنّعين موثوقين ليس مجرد بند في قائمة المشتريات، بل قرار هندسي حاسم. وتدرك شركات مثل Hongteng Fengda هذه الدقة. فمن خلال تشغيل مرافق تصنيع حديثة وتطبيق رقابة صارمة على الجودة تتوافق مع المعايير الدولية الرئيسية، مثل ASTM وEN وJIS وGB، تقلل الشركة من تباين الخصائص بين الدفعات. وبالنسبة إلى المقيّم الفني، يعني التوريد من مُصنّع ومُصدّر موثوق للفولاذ الإنشائي أن حدود التشكيل التي تحاكيها هي نفسها التي ستحصل عليها فعليًا على أرضية الإنتاج، ما يقلل بدرجة كبيرة من عدم اليقين في التوريد وتكاليف التجربة والخطأ.
إطار عملي للمقيّمين الفنيين
نادراً ما يعتمد التعامل مع حدود قابلية تشكيل صفائح الفولاذ المجلفن في السحب العميق على إيجاد حل «مثالي» واحد. بل يتعلق الأمر بإدارة المفاضلات. وعند وضع اللمسات الأخيرة على اختيار المواد والعملية، ضع إطار التقييم العملي التالي في الاعتبار:
- حدّد متطلبات مقاومة التآكل الفعلية: هل يحتاج المكوّن إلى طلاء زنك سميك (مثل Z275) لمقاومة البيئات القاسية، أم يكفي طلاء أخف (مثل Z100)؟ الطلاءات الأكثر سماكة أكثر عرضة للتقشر أثناء السحب العميق الشديد.
- ارسم خريطة توزيع الانفعال مبكرًا: استخدم تحليل العناصر المحدودة (FEA) ليس للتنبؤ بتمزق الفولاذ فحسب، بل أيضًا لرسم خريطة الترقق والانفعال في طبقة الطلاء تحديدًا. حدّد المناطق التي يقترب فيها الانفعال الرئيسي من حد كسر الطلاء.
- حسّن الأدوات لتناسب الزنك: صمّم القوالب بمعالجات سطحية أو طلاءات متخصصة (مثل PVD أو CVD) للحد من التقاط الزنك، وتأكد من تحسين قنوات التشحيم للتعامل مع حالات الاحتكاك المرتفع.
- ضع معايير قبول واضحة: تعاون مع المستخدم النهائي لتحديد مستوى التشققات الدقيقة في الطلاء الذي يمكن قبوله. إذا كان المطلوب عدم وجود أي تشققات دقيقة، فقد تحتاج إلى تلدين الجزء بعد السحب أو إعادة النظر في درجة المادة.
- تحقق من النتائج بالتجارب الفعلية: لا تعتمد على المحاكاة وحدها أبدًا. أجرِ تجارب سحب عميق فعلية باستخدام مواد التشحيم المخصصة للإنتاج وسرعات المكبس الفعلية للتحقق من توقعات FLD.
في نهاية المطاف، يتطلب إتقان السحب العميق لصفائح الفولاذ المجلفن الجمع بين فهم علم المعادن، والإلمام بالاحتكاك والتشحيم، والإدارة العملية لسلسلة التوريد. ومن خلال احترام الحدود الفيزيائية للطلاء، والتخطيط للاحتكاك، والتعاون مع مُصنّعين يعطون الأولوية للاتساق، يمكنك تحويل عملية تشكيل قد تكون إشكالية إلى عملية تصنيع متينة وقابلة للتكرار. فالهدف ليس مجرد تصنيع الجزء، بل تصنيعه بالشكل الصحيح من المرة الأولى، وضمان أدائه بكفاءة تامة في الميدان لسنوات طويلة.


الرجاء إدخال ما ترغب في العثور عليه