عند تحديد مواصفات الفولاذ الإنشائي أو المكوّنات المجلفنة للمشروعات التي تتطلب أداءً عاليًا، نادرًا ما يكون الاختيار بين الطلاء المجلفن كهربائيًا والطلاء المجلفن بالغمس الساخن متعلقًا بتحديد الخيار الأفضل على نحو مطلق. بل يتعلق بمواءمة الخصائص الفيزيائية للطلاء مع المتطلبات البيئية والميكانيكية المحددة للتطبيق.
بالنسبة إلى المقيّمين الفنيين، فإن القاعدة الأولية بسيطة: يوفر الجلفنة بالغمس الساخن طبقة زنك سميكة ذات ارتباط معدني، وهي مثالية للحماية من التآكل في البيئات الخارجية الشاقة، بينما توفر الجلفنة الكهربائية طلاءً أرقّ ومتجانسًا يحافظ على التفاوتات البُعدية الدقيقة ويمنح سطحًا أكثر نعومة للاستخدامات الداخلية أو البيئات الأقل قسوة. وتتطلب القرارات الهندسية العملية تجاوز هذه التعريفات الأساسية لفهم تأثير كل عملية في التصنيع والعمر الافتراضي والتكاليف الإجمالية للمشروع.
الواقع الميتالورجي: طبقات السبائك مقابل الزنك النقي
يكمن الاختلاف الأساسي في طريقة تفاعل الزنك مع الفولاذ الأساسي. تتضمن الجلفنة بالغمس الساخن غمر الفولاذ المنظف في حمام من الزنك المصهور عند درجة حرارة تقارب 450°C. وينتج عن ذلك تفاعل ميتالورجي يُكوّن سلسلة من طبقات سبائك الزنك والحديد بين ركيزة الفولاذ والطبقة الخارجية من الزنك النقي. وهذه الطبقات السبائكية أصلب فعليًا من الفولاذ الأساسي نفسه، ما يوفر مقاومة استثنائية للتلف الميكانيكي والتآكل الناتج عن الاحتكاك والصدمات أثناء المناولة والنقل والتركيب.
أما الجلفنة الكهربائية فهي عملية تحليل كهربائي. إذ يُرسب الزنك على سطح الفولاذ باستخدام تيار كهربائي في محلول من أملاح الزنك. ولا يحدث تفاعل ميتالورجي؛ بل يلتصق الزنك بالسطح فحسب. ويتكون الطلاء الناتج تقريبًا بالكامل من الزنك النقي، وهو أكثر ليونة وقابلية للسحب. وهذا يجعله مناسبًا جدًا لعمليات التشكيل العميق والسحب دون تقشر، لكنه لا يتمتع بمقاومة التآكل بالاحتكاك التي توفرها طبقات السبيكة الناتجة عن الجلفنة بالغمس الساخن. فإذا كان المكوّن سيتعرض لاحتكاك أو مناولة متكررة أو للسفع بالجسيمات خلال فترة استخدامه، فسيتآكل سطحه المجلفن كهربائيًا بسرعة أكبر بكثير.
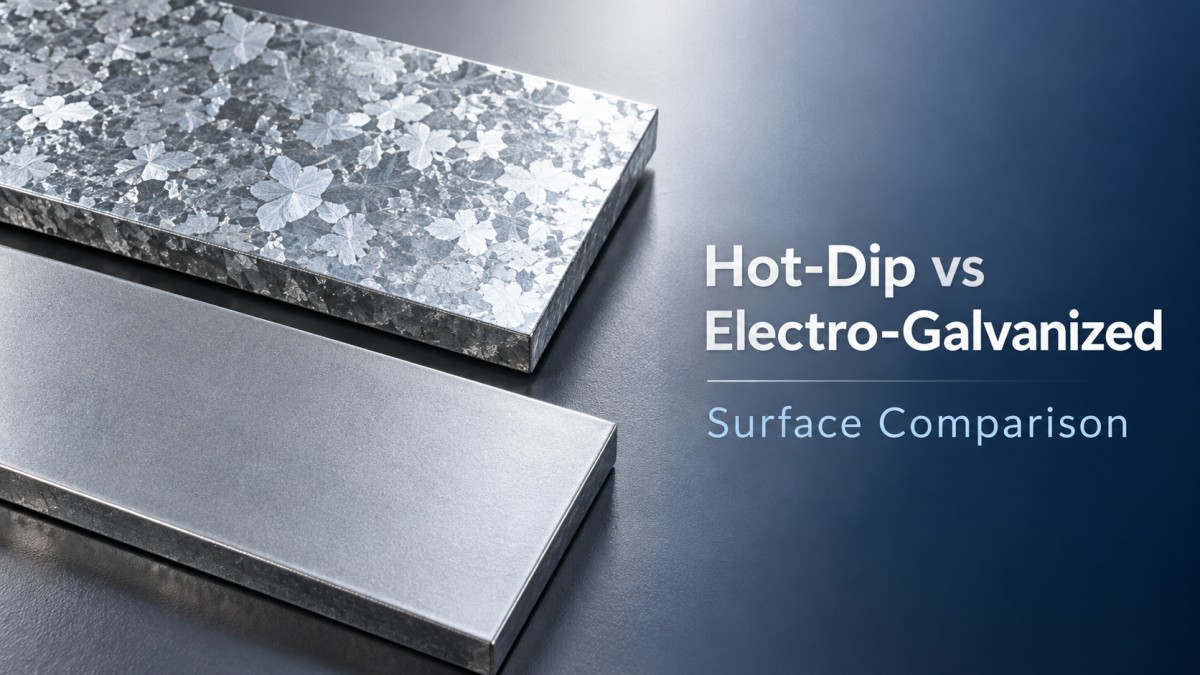
وبالنسبة إلى المقيّمين الفنيين المسؤولين عن مشتريات الفولاذ، يمكن أن يؤثر محتوى الفولاذ الأساسي من السيليكون والفوسفور أيضًا في عملية الجلفنة بالغمس الساخن. إذ قد تؤدي مستويات السيليكون المرتفعة إلى تسريع التفاعل الميتالورجي، ما ينتج عنه طبقة سبيكة أكثر سمكًا وهشاشة ذات تشطيب رمادي مطفأ، بدلًا من سطح لامع ومتجانس ذي نقوش بلورية. وعند اشتراط تشطيب موحد بالغمس الساخن لأغراض الحماية والمظهر، يلزم تحديد فولاذ بمستويات سيليكون مضبوطة.
التفاوتات البُعدية والخلوص الداخلي
يؤثر سمك الطلاء مباشرةً في التفاوتات البُعدية، وهو عامل حاسم للمقيّمين الفنيين عند تصميم التجميعات الدقيقة. وتُطبّق الجلفنة بالغمس الساخن عادةً طلاءً يتراوح سمكه بين 50 و150 ميكرونًا، تبعًا للتركيب الكيميائي للفولاذ وظروف الحمام. ويمكن أن يغيّر هذا السمك الإضافي تعشيق القلاووظ، ويسد الثقوب الملولبة، ويقلل القطر الداخلي للأنابيب الصغيرة. وبالنسبة إلى المكوّنات الملولبة، غالبًا ما يتطلب السمك الإضافي قطع القلاووظ بمقاس أكبر قبل الجلفنة أو الطرد المركزي لإزالة الزنك الزائد، ما قد يقلل قليلًا من مقاومة القلاووظ للإجهاد والتعب.
أما الجلفنة الكهربائية فتُطبّق طبقة أرق بكثير، يتراوح سمكها عادةً بين 5 و25 ميكرونًا. وهي تحافظ بدقة عالية على الشكل البُعدي الأصلي للفولاذ. وعند التعامل مع أنظمة نقل السوائل أو المكوّنات الدقيقة التي يُعد فيها الخلوص الداخلي أمرًا حاسمًا، يكون الحفاظ على الأبعاد الأصلية بدقة أمرًا أساسيًا. فعلى سبيل المثال، عند توريد أنبوب فولاذ A36 لمبادلات حرارية أنبوبية أو مكثفات، لن يغيّر التشطيب المجلفن كهربائيًا بدرجة كبيرة الحد الأدنى لسمك الجدار أو ديناميكيات التدفق الداخلي، بينما قد تتطلب عملية الغمس الساخن زيادة أبعاد المواصفات الأولية للتعويض عن تراكم الطلاء داخل الأنبوب.
ويختلف تشطيب السطح أيضًا اختلافًا كبيرًا. إذ تنتج الجلفنة بالغمس الساخن نمطًا بلوريًا يُعرف باسم التوريق، وقد يكون خشنًا وغير متجانس. أما الجلفنة الكهربائية فتنتج سطحًا أملسًا ومتجانسًا رماديًا مطفأ، وغالبًا ما يُفضّل عندما يُراد طلاء المكوّن بالدهان أو الطلاء بالمسحوق، إذ يتطلب ذلك تحضيرًا أقل للسطح ويوفر قاعدة جمالية أكثر تجانسًا.
آليات التآكل والحدود البيئية
تحمي كلتا العمليتين الفولاذ من خلال الحماية بالحاجز والحماية الكاثودية (التضحوية). غير أن كمية الزنك المتاحة للتآكل تضحيةً هي التي تحدد عمر الخدمة.
في الأجواء الريفية، يمكن أن يدوم طلاء مجلفن بالغمس الساخن بالمواصفات القياسية 50 عامًا أو أكثر. أما في البيئات الصناعية أو الساحلية، حيث يسرّع ثاني أكسيد الكبريت أو أيونات الكلوريد استهلاك الزنك، فيتراوح العمر الافتراضي عادةً بين 20 و25 عامًا. وكلما زاد سمك الطلاء الأولي، طال الوقت اللازم لاستهلاك الزنك بالكامل وبدء صدأ الفولاذ الأساسي.
وبسبب رقة الطلاءات المجلفنة كهربائيًا بدرجة كبيرة، فإنها تقتصر عمومًا على الاستخدامات الداخلية أو البيئات الخارجية المعتدلة التي تكون محمية من التعرض المستمر والمباشر للرطوبة. وفي هذه الظروف، يمكنها توفير حماية دون صيانة لمدة تتراوح بين 5 و10 سنوات. وبمجرد استهلاك طبقة الزنك النقي الرقيقة، يبدأ تآكل الفولاذ الأساسي بسرعة. ويُعد تحديد فولاذ مجلفن كهربائيًا لتطبيق إنشائي خارجي في منطقة ساحلية خطأً شائعًا في المواصفات يؤدي إلى فشل مبكر.
قيود التصنيع واعتبارات اللحام
يُعد ترتيب التصنيع بالنسبة إلى عملية الجلفنة نقطة قرار رئيسية. فإذا جرى جلفنة المكوّنات بعد تصنيعها، تكون الجلفنة بالغمس الساخن هي الخيار القياسي للهياكل الثقيلة. إلا أن لحام الفولاذ المجلفن بالغمس الساخن يتطلب بروتوكولات سلامة صارمة. إذ تتسبب الحرارة العالية للقوس الكهربائي في تبخير طلاء الزنك، ما ينتج أبخرة أكسيد الزنك التي قد تسبب حمى أبخرة المعادن. كما أن عملية اللحام تحرق الطلاء في منطقة اللحام، تاركةً الوصلة عرضةً للتآكل. ويجب تنظيف هذه المنطقة وإصلاحها باستخدام دهانات غنية بالزنك لاستعادة الحماية من التآكل.
غالبًا ما يُصنّع الفولاذ المجلفن كهربائيًا بعد الطلاء، ولا سيما في تطبيقات الصفائح المعدنية والمقاطع الخفيفة. ولأن الطلاء أرق ويتكون من الزنك النقي، فإنه ينتج أبخرة أقل أثناء اللحام، لكن تظل التهوية إلزامية. وتتيح قابلية طبقة الجلفنة الكهربائية للسحب ثني الفولاذ وكبسه وتشكيله دون تشقق الطلاء أو تقشره، وهو قيد شائع في الطلاءات بالغمس الساخن عند الثني بأنصاف أقطار صغيرة.
تقييم التكلفة الإجمالية للملكية
غالبًا ما تكون التكلفة الأولية للطن أو للمتر المربع لصالح الجلفنة الكهربائية في حالة الصفائح الرقيقة والقطع الصغيرة، إذ تستهلك العملية كمية أقل من الزنك والطاقة. أما في المقاطع الإنشائية الثقيلة مثل العوارض والقنوات والصفائح السميكة، فتصبح الجلفنة بالغمس الساخن منافسة للغاية من حيث التكلفة. وتتغير المعادلة الاقتصادية عند تقييم التكلفة الإجمالية للملكية على امتداد دورة حياة الأصل.
إذا استُخدم مكوّن مجلفن كهربائيًا في بيئة تتجاوز حدود مقاومته للتآكل، فستفوق تكاليف الاستبدال المبكر والسقالات والطلاء لأغراض الصيانة بكثيرٍ الوفورات الأولية. ولا تتطلب الجلفنة بالغمس الساخن أي صيانة لعقود في معظم البيئات، ما يجعل تكلفتها على مدى دورة الحياة أقل بكثير في مشروعات البنية التحتية والمرافق والصناعات الثقيلة.
مصفوفة اتخاذ القرار للمقيّمين الفنيين
يتطلب اختيار التشطيب المجلفن المناسب مواءمة معايير المشروع مع الخصائص الفيزيائية الفعلية للطلاءات.
- اختر الجلفنة بالغمس الساخن عندما: يتعرض المكوّن لبيئات خارجية أو صناعية أو بحرية؛ أو تكون أقصى مقاومة للتآكل ودورة حياة طويلة دون صيانة من المتطلبات الأساسية؛ أو يكون المقطع الفولاذي سميكًا وتكون التغييرات البُعدية بمقدار 50-150 ميكرونًا مقبولة؛ أو يتطلب المكوّن مقاومة عالية للتآكل بالاحتكاك أثناء المناولة أو الاستخدام.
- اختر الجلفنة الكهربائية عندما: يقتصر التطبيق على الاستخدام الداخلي أو على بيئة معتدلة خاضعة لرقابة محكمة؛ أو يجب الحفاظ على تفاوتات بُعدية دقيقة، كما في الأجزاء المصنعة آليًا بدقة أو خطوط السوائل صغيرة القطر؛ أو سيخضع الفولاذ لتشكيل عميق أو سحب أو ثني شديد بعد تطبيق الطلاء؛ أو يلزم تشطيب سطحي أملس ومتجانس للطلاء لاحقًا.
إن فهم هذه الحدود يضمن أداء الفولاذ المجلفن المحدد على النحو المقصود، مع تحقيق التوازن بين تكاليف الشراء الأولية والسلامة الإنشائية على المدى الطويل.


الرجاء إدخال ما ترغب في العثور عليه