يُعد اختيار الوزن الأمثل لطلاء الزنك على صفائح الفولاذ المجلفنة أمرًا بالغ الأهمية لتحقيق التوازن بين مقاومة التآكل على المدى الطويل والمتانة الإنشائية والتكلفة الإجمالية للمشروع. وبالنسبة إلى المقيمين الفنيين، فإن فهم العلاقة الدقيقة بين سماكة الطلاء ومستوى التعرض البيئي المحدد يضمن استيفاء المكونات الفولاذية باستمرار للمعايير الدولية الصارمة. ومن التحديات الشائعة عند تحديد مواصفات المواد المبالغة في تحديد سماكة طبقة الزنك، ما يؤدي إلى زيادة غير ضرورية في الميزانية، أو تقليلها عن المطلوب، ما ينتج عنه تآكل مبكر وتكاليف صيانة باهظة. ويعتمد القرار الأساسي على مطابقة فئة التآكل الجوي بدقة مع العمر التصميمي المطلوب للمنشأة، بدلًا من اختيار أعلى وزن طلاء متاح بصورة تلقائية.
عند تقييم المواد لمشروع جديد، ينبغي لفرق الهندسة والمشتريات النظر إلى ما هو أبعد من قياسات السماكة الأساسية. إذ يعتمد معدل تحلل الزنك بدرجة كبيرة على وجود ثاني أكسيد الكبريت والكلوريدات والرطوبة. ومن خلال مواءمة كتلة طلاء الزنك مع الظروف البيئية المحددة والعمر التشغيلي المتوقع، يمكن اتخاذ قرارات مدروسة وفعالة من حيث التكلفة بشأن المواد. ويستعرض هذا الدليل العوامل الفنية والتصنيفات البيئية وقيود قابلية التشكيل لمساعدتك على تحديد وزن طلاء الزنك الدقيق الذي يتطلبه تطبيقك.
فهم تصنيفات وزن طلاء الزنك
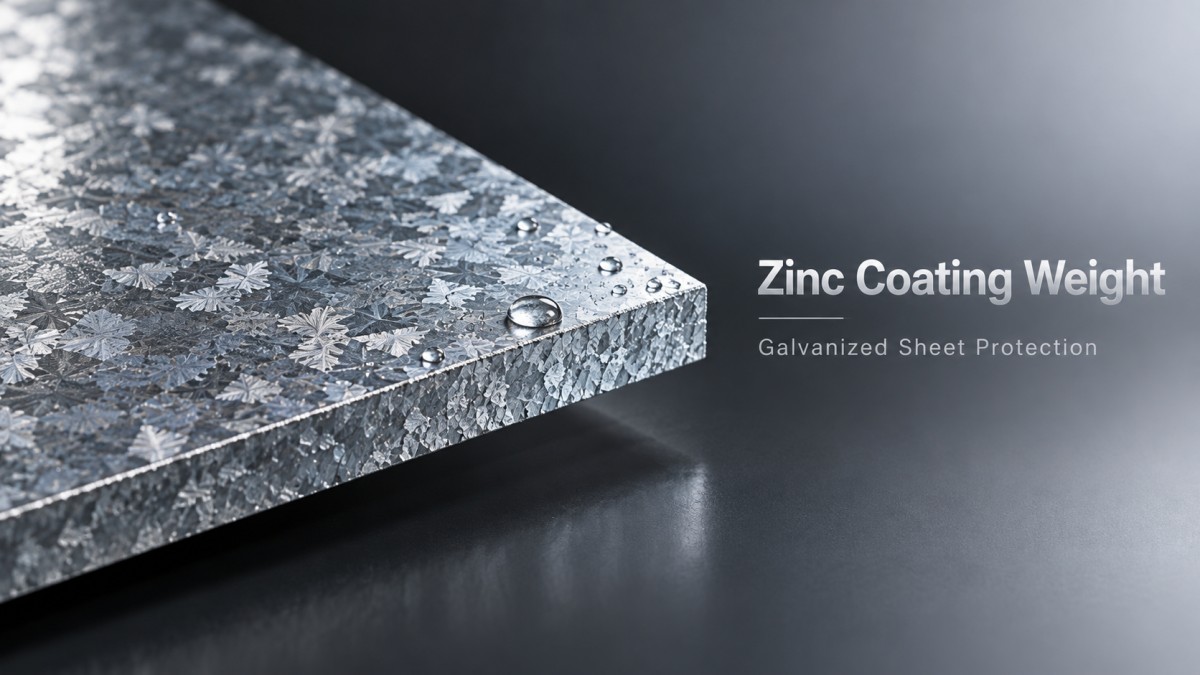
يُعبَّر عادةً عن وزن طلاء الزنك بالجرام لكل متر مربع (g/m²)، وهو يمثل الوزن الإجمالي لطبقة الزنك على جانبي الصفيحة. وتشير التصنيفات القياسية، مثل Z100 وZ180 وZ275 وZ600، إلى الكتلة الإجمالية للطلاء على كلا السطحين. فعلى سبيل المثال، يعني طلاء Z275 وجود 275 جرامًا من الزنك موزعة على متر مربع واحد من الصفيحة، أي نحو 137.5 g/m² لكل جانب.
من الضروري التمييز بين وزن الطلاء وسماكته. فعلى الرغم من وجود ارتباط مباشر بينهما، فإن التحويل يعتمد على كثافة طبقات سبيكة الزنك والحديد التي تتكون أثناء عملية الجلفنة. وتختلف نسبة السماكة إلى الوزن في طلاء الزنك النقي عنها في الطلاء المجلفن بالسبك، حيث يُخلط الزنك بسبيكة مع ركيزة الفولاذ. لذا ينبغي للمقيمين الفنيين تحديد نوع الطلاء إلى جانب وزنه، لضمان توافق عملية التصنيع مع متطلبات الاستخدام النهائي، سواء أكان ذلك يشمل السحب العميق أو التشكيل بالدرفلة أو اللحام الإنشائي.
مواءمة كتلة الطلاء مع التعرض البيئي
تتمثل أهم خطوة في اختيار الصفيحة المجلفنة المناسبة في تقييم شدة التآكل البيئي في موقع تركيب المادة. ويصنف المعيار ISO 9223 التآكل الجوي إلى فئات تتدرج من C1 (منخفض جدًا) إلى C5 (مرتفع جدًا)، مع فئة CX للبيئات البحرية أو الصناعية الشديدة.
في البيئات الداخلية ذات الأجواء النظيفة والمدفأة، مثل المستودعات العادية أو الألواح المعمارية الداخلية، غالبًا ما يكون طلاء أخف مثل Z100 أو Z120 كافيًا. فهذه البيئات تخلو من الملوثات القوية ودورات الرطوبة التي تسرّع استهلاك الزنك. أما المناطق الريفية أو الحضرية قليلة التلوث، التي قد يحدث فيها تكاثف من حين لآخر، فقد تتطلب طلاءً من Z180 إلى Z200 لمنع تكون الصدأ الأبيض أثناء التخزين وفي المراحل الأولى من عمر الخدمة.
عند الانتقال إلى المناطق الصناعية ذات الانبعاثات المعتدلة لثاني أكسيد الكبريت أو المناطق الساحلية منخفضة الملوحة، ترتفع درجة التآكل إلى C3 أو C4. وهنا يصبح طلاء Z275 الحد الأدنى المطلوب. يعمل الزنك بوصفه مصعدًا مضحيًا، وتوفر كتلته الأكبر احتياطيًا إضافيًا لحماية ركيزة الفولاذ من الصدأ الأحمر. أما في البيئات الصناعية الثقيلة أو مناطق الرذاذ البحري الشديدة، فمن الضروري تحديد Z350 أو Z450 أو حتى Z600 لضمان عمر تصميمي يتجاوز 20 إلى 25 عامًا دون صيانة.
التعامل مع المفاضلات بين قابلية التشكيل والطلاء
من أوجه القصور الشائعة في اختيار المواد تجاهل القيود الميكانيكية التي تفرضها طلاءات الزنك الأثقل. فمع زيادة سماكة طبقة الزنك، يتغير سلوكها بصورة ملحوظة أثناء عمليات التشكيل. وتكون الطلاءات الأكثر سماكة، ولا سيما طلاءات الزنك النقي التي تتجاوز Z275، أكثر عرضة للتقشر أو التشقق الدقيق أو الانفصال عند إخضاعها لثني شديد أو سحب عميق أو تشكيل بالدرفلة بنصف قطر ضيق.
إذا كان مشروعك يتضمن تصنيعًا معقدًا ستتعرض فيه الصفيحة المجلفنة لتشوه كبير، فإن تحديد طلاء شديد السماكة قد يؤدي إلى عيوب سطحية تضر بالمظهر ومقاومة التآكل الموضعية على حد سواء. وفي هذه الحالات، قد يكون استخدام طلاء زنك متوسط مع ركيزة فولاذية تتمتع بخصائص ميكانيكية أفضل أكثر فعالية. فعلى سبيل المثال، عندما يتطلب المنتج النهائي عمليات معالجة ثانوية مكثفة أو دمجًا إنشائيًا، فإن الحصول على مواد أساسية عالية الجودة مثل قضيب سلكي يتميز بقابلية ممتازة للتشكيل واللحام يضمن قدرة الفولاذ الأساسي على تحمل إجهادات التصنيع دون إخفاق، ما يتيح تحسين طبقة الزنك لتوفير الحماية من التآكل بدلًا من استخدامها للتعويض عن محدودية خصائص الركيزة.
وبديلًا عن ذلك، تُفضَّل غالبًا الصفائح المجلفنة بالسبك في التطبيقات التي تتطلب قابلية عالية للتشكيل وحماية قوية من التآكل معًا. وتوفر طبقة سبيكة الحديد والزنك في هذه الصفائح مقاومة ممتازة لتكوّن مسحوق الطلاء وقابلية جيدة للحام، ما يجعلها مناسبة لصناعة السيارات والأجهزة المنزلية، مع أنها توفر مقاومة أقل قليلًا للتآكل في الفولاذ غير المطلي مقارنةً بطلاء زنك نقي ذي وزن مكافئ.
منع الصدأ الأبيض أثناء التخزين والنقل
حتى عند تحديد وزن طلاء الزنك الصحيح للاستخدام النهائي، قد تتعرض المادة للتدهور المبكر قبل وصولها إلى موقع الإنشاء. فالصدأ الأبيض، أو أكسيد الزنك، يتكون عندما تتعرض الأسطح المجلفنة حديثًا للتكاثف أو الرطوبة المحتبسة، ولا سيما عند تكديس الصفائح بإحكام دون تدفق هواء كافٍ. ويشكل ذلك مصدر قلق بالغًا أثناء الشحن البحري أو التخزين المطول في الموقع في المناخات الرطبة.
للحد من هذا الخطر، ينبغي للمقيمين الفنيين تحديد معالجات مناسبة بعد الجلفنة. وتوفر عملية التخميل القياسية بالكرومات مستوى أساسيًا من الحماية من الصدأ الأبيض أثناء النقل. إلا أن اللوائح البيئية فرضت قيودًا على الكروم سداسي التكافؤ، ما أدى إلى انتشار استخدام معالجات التخميل بالكروم ثلاثي التكافؤ أو الخالية من الكروم. وفي ظروف التخزين القاسية، يمكن لتحديد طبقة زيت إضافية أو معالجة جلدية عضوية خاصة أن يطيل بدرجة كبيرة الفترة التي تسبق ظهور الصدأ الأبيض. ومن الضروري أيضًا وضع بروتوكولات صارمة للتعامل في الموقع، بحيث تُخزن الحزم فوق سطح الأرض وتُغطى بأغطية تسمح بمرور الهواء، ولا تُترك أبدًا معرضة مباشرة لدورات التكاثف.
تكلفة دورة الحياة وتخطيط الصيانة
غالبًا ما تحرك قرارات الشراء التكاليف الأولية للمواد، ما يغري بطبيعة الحال بخفض وزن طلاء الزنك لتقليل سعر الشراء. ومع ذلك، ينبغي للمقيمين الفنيين تقديم تحليل لتكلفة دورة الحياة إلى أصحاب المصلحة. ففرق التكلفة بين صفيحة Z180 وصفيحة Z275 صغير نسبيًا مقارنةً بإجمالي تكلفة تركيب نظام تسقيف أو كسوة.
كذلك، يجب أن تتوافق استراتيجية صيانة المنشأة مع وزن الطلاء المختار. فالمناطق التي يصعب الوصول إليها، مثل الأجزاء الداخلية للمقاطع الصندوقية المغلقة أو الجوانب السفلية لأشكال الأسقف المعقدة، لا يمكن فحصها أو إعادة طلائها بسهولة. وفي هذه المناطق الحرجة، يشكل تحديد وزن أعلى لطلاء الزنك ضمانًا ضد التآكل الموضعي الذي قد يهدد استقرار المنشأة. وينبغي للمقيمين وضع خطة لإمكانية الوصول لأغراض الصيانة إلى جانب خريطة الظروف البيئية، مع رفع مواصفات الزنك في المناطق التي يتعذر فيها إجراء إصلاحات الطلاء مستقبلًا فعليًا أو التي لا يكون ذلك مجديًا اقتصاديًا.
إجراءات التحقق وضبط الجودة
بعد تحديد وزن طلاء الزنك المناسب، يصبح التحقق من المطابقة أثناء الإنتاج والتسليم أمرًا أساسيًا. وتتمثل طريقة الاختبار القياسية لتحديد وزن الطلاء في اختبار البقع الثلاث باستخدام محلول كلوريد الأنتيمون، الذي يذيب الزنك ويسمح بحساب الوزن استنادًا إلى مساحة العينة المختبرة. إلا أن هذا اختبار إتلافي.
عند إجراء اختبار البقع الثلاث، تتمثل الممارسة المعتادة في أخذ عينات من حواف اللفة أو الصفيحة، إذ قد تختلف سماكة الطلاء أحيانًا عبر العرض بسبب ديناميكيات سكين الهواء أثناء عملية الجلفنة. وينبغي للمقيمين الإلمام بالتفاوتات المسموح بها التي تحددها المعايير الدولية. وتسمح هذه المعايير عادةً بتفاوت سلبي طفيف في وزن الطلاء عند اختبار البقع، شريطة أن يفي متوسط وزن الطلاء عبر كامل الطلب بالتصنيف المحدد. ويساعد فهم هذه التفاوتات الإحصائية على تجنب النزاعات غير الضرورية مع الموردين بشأن نتائج الاختبارات القريبة من الحدود، ويضمن تركيز ضبط الجودة على المطابقة المنهجية بدلًا من الحالات الشاذة المنفردة.
معالجة تآكل الحواف والحواف المقطوعة
مهما بلغت سماكة طلاء الزنك على السطح المستوي للصفيحة المجلفنة، تظل الحواف المقطوعة نقطة معرضة للخطر. فعند قص الصفيحة بالمقص أو الليزر، ينكشف الفولاذ العاري على الحافة للبيئة. ويحمي الزنك المنطقة المجاورة للحافة تضحيةً، لكن نطاق الحماية هذا محدود، ولا يمتد عادةً إلا بضعة ملليمترات، بحسب سماكة الطلاء وشدة الظروف البيئية المسببة للتآكل.
يتحكم مدى التوصيل الكهربائي للبيئة في سرعة حماية الزنك للحافة المقطوعة. ففي الظروف الداخلية الجافة، قد يمتد نطاق الحماية حتى 25 ملليمترًا من موضع القطع. أما في البيئات الرطبة باستمرار أو شديدة الملوحة، فتتقلص هذه المسافة بشكل كبير إلى أقل من 5 ملليمترات. وينبغي للمقيمين مراعاة هذا القيد المادي عند وضع تفاصيل تصميم الوصلات وتحديد أنواع المثبتات، لضمان ألا يصبح التجميع بأكمله الحلقة الأضعف في نظام الحماية من التآكل. وفي البيئات شديدة التآكل، لا تكفي الحماية بوزن طلاء الزنك وحده للحواف المقطوعة، لذا يجب تطبيق استراتيجيات حماية إضافية للحواف، مثل المواد المانعة للتسرب أو المقاطع الطرفية المتخصصة.
استكمال المواصفات
ينبغي أن توضح المواصفات النهائية للمواد الخاصة بالصفيحة المجلفنة نوع الطلاء وتصنيف وزنه ودرجة فولاذ الركيزة ومعالجة السطح ومتطلبات التشكيل المقصودة. ويُعد التواصل الواضح مع مورد الجلفنة أمرًا بالغ الأهمية. إذ إن تقديم رسومات تفصيلية توضح مناطق التشكيل الحرجة ومستويات التعرض البيئي المتوقعة وظروف الحواف المحددة يتيح للمصنّع تحسين إعدادات سكين الهواء وعمليات التخميل.
ومن خلال التقييم المنهجي لشدة التآكل البيئي والمتطلبات الميكانيكية لعملية التصنيع وآثار تكلفة دورة الحياة، يمكن للمقيمين الفنيين اختيار وزن طلاء الزنك الذي يحقق الأداء الأمثل بثقة. ويضمن هذا النهج التعاوني والدقيق أن المنتج النهائي لا يستوفي متطلبات وزن الطلاء النظرية فحسب، بل يؤدي أيضًا وظيفته بصورة موثوقة في ظل الإجهادات الفيزيائية والكيميائية للتطبيقات الواقعية، بما يحافظ على استدامة المشروع الإنشائي بأكمله على المدى الطويل.


الرجاء إدخال ما ترغب في العثور عليه