عندما لا يكفي 304: لماذا تعيد المنشآت الساحلية والكيميائية والغذائية في أوروبا تقييم اختيار زوايا الفولاذ المقاوم للصدأ
بالنسبة للمقيّمين الفنيين الذين يحددون زوايا الفولاذ المقاوم للصدأ الإنشائية في البنية التحتية الساحلية داخل الاتحاد الأوروبي، أو مصانع المعالجة الكيميائية، أو المنشآت الغذائية ذات متطلبات النظافة العالية، فإن الخيار الافتراضي — الفولاذ المقاوم للصدأ 304 — يفشل بشكل متزايد في ظروف التشغيل الفعلية. ليس لأنه «سيئ»، بل لأن مقاومته للتآكل لها حدود واضحة لا تتوافق جيداً مع ثلاث حقائق تشغيلية محددة: الأجواء البحرية المحملة بالكلوريدات، والمواد الكيميائية التشغيلية العدوانية (وخاصة الأحماض المؤكسدة ومواد التنظيف المكلورة)، والتعرض المطول للأحماض العضوية مقترناً بالدورات الحرارية وتلوث الأسطح. والسؤال ليس ما إذا كان 304 يعمل — فهو يعمل غالباً — بل ما إذا كانت تكلفته الأولية الأقل تبرر مخاطر دورة الحياة الأعلى في هذه البيئات. وهنا يأتي دور 316L، ليس كترقية فاخرة، بل كضرورة وظيفية قائمة على علم المعادن لا على التسويق.
التعرض للكلوريدات: حيث تنهار الطبقة الخاملة لـ304
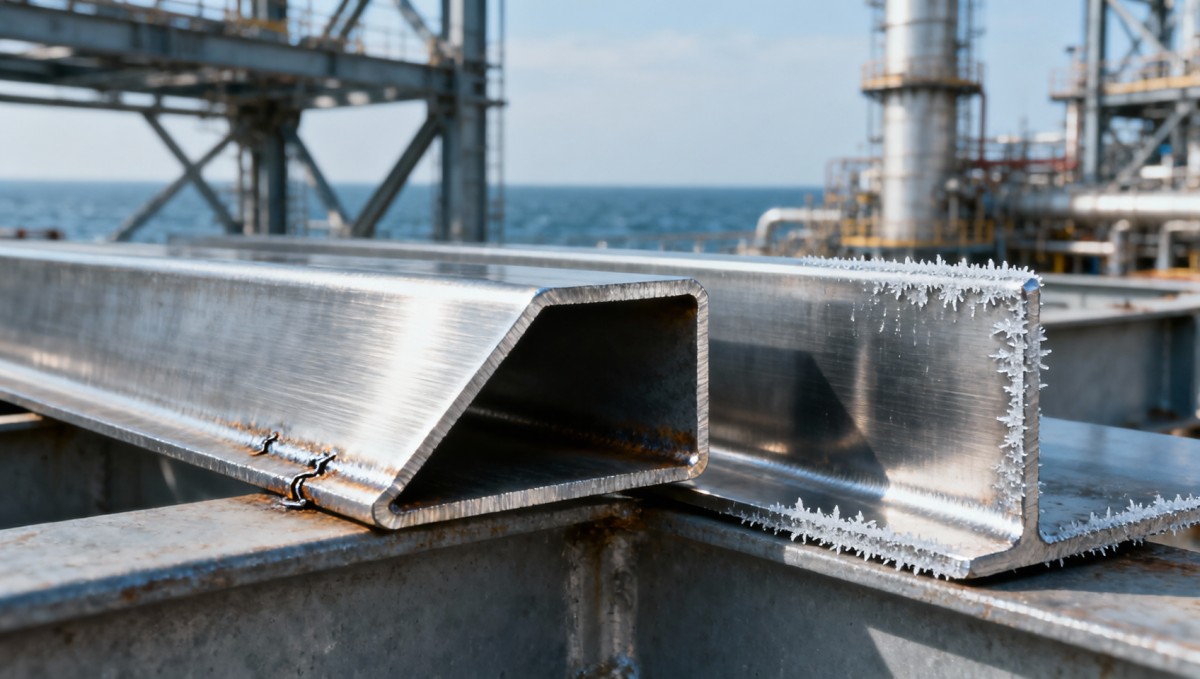
في البيئات الساحلية بجنوب وغرب أوروبا — مثل قاعات المعالجة بجوار الموانئ، والهياكل الداعمة للمنشآت البحرية، أو هياكل محطات تحلية المياه — يتمثل الخطر الرئيسي في التنقر والتآكل الشقي الناجمين عن الكلوريدات. يحتوي الفولاذ المقاوم للصدأ 304 على نحو 18% من الكروم و8% من النيكل، مما يشكل طبقة أكسيد خاملة تقاوم التآكل العام. لكن أيونات الكلوريد (Cl⁻) الناتجة عن رذاذ البحر أو أملاح إزالة الجليد تتركز بقوة في العيوب الدقيقة — المناطق المتأثرة بالحرارة في اللحام، أو بقايا قشور الدرفلة، أو حتى الأسطح التي يحتجزها الغبار — وتخترق تلك الطبقة. وبمجرد بدء التنقر، ينتشر بسرعة تحت السطح، ويبقى غير مرئي حتى تتعرض السلامة الإنشائية للخطر. تُظهر الفحوصات الميدانية في موانئ البحر المتوسط باستمرار أن مقاطع الزوايا من 304 تُصاب بتنقر تحت السطح خلال 3–5 سنوات من التركيب، حتى عندما يظل المظهر السطحي سليماً.
يضيف 316L نحو 2–3% من الموليبدينوم (Mo)، مما يزيد بشكل كبير مقاومة هجوم الكلوريدات عبر تثبيت الغشاء الخامل وإبطاء بدء التنقر. والأهم أن الدرجة «L» تشير إلى محتوى كربون منخفض (<0.03%)، ما يقلل ترسب الكربيدات أثناء اللحام — وهي نقطة فشل شائعة لزوايا 304 في الهياكل المُجمّعة ميدانياً. بالنسبة لوصلات الزوايا الملحومة المعرضة لمناطق الرذاذ أو الهواء المالح الرطب، لا يُعد 316L مبالغة هندسية؛ بل هو وسيلة لمنع تلف اللحامات المبكر الذي يفرض إعادة عمل مكلفة أو توقفات غير مخططة.
المعالجة الكيميائية: لا يتعلق الأمر بقوة الحمض فقط
يفترض العديد من واضعي المواصفات أنه إذا لم يكن المحلول الكيميائي شديد الحموضة (pH < 2)، فإن 304 يكفي. إلا أن هذا الافتراض مضلل بشكل خطير عملياً. ففي المصانع الكيميائية التي تتعامل مع هيبوكلوريت الصوديوم، أو كلوريد الحديديك، أو خلطات حمض النيتريك — حتى عند التركيزات المتوسطة — يعتمد التآكل بدرجة أقل على قيمة pH الكلية وبدرجة أكبر على قدرة الأكسدة ومحتوى الهاليدات ودرجة الحرارة. يعمل 304 بشكل مناسب في الأحماض المخففة غير المهلجنة مثل حمض الأسيتيك أو الستريك. ولكن عند وجود آثار من الكلوريدات، وهي شائعة في مياه العمليات المعاد تدويرها أو شطف التنظيف، ودرجات حرارة مرتفعة (>40°C)، يرتفع معدل تآكله بصورة غير متوقعة.
يرفع محتوى الموليبدينوم في 316L درجة حرارة التنقر الحرجة (CPT) بمقدار 15–25°C مقارنةً بـ304، ما يعني أنه يظل مستقراً حيث يبدأ 304 بالتنقر النشط. والأهم من ذلك أن مقاومته المحسنة للتشقق الناتج عن إجهاد التآكل (SCC) تحت حمل الشد في بيئات الكلوريد/المؤكسد تجعله المعيار الفعلي للدعامات الإنشائية في أبراج الغسل ومنصات المفاعلات وحوامل الأنابيب. وهذا ليس نظرياً: إذ توصي EN 10088-2 صراحة باستخدام 316/316L في «البيئات التي تحتوي على الكلوريدات أو الهاليدات الأخرى، وخاصة عند درجات الحرارة المرتفعة».
معالجة الأغذية: متطلبات النظافة تتجاوز قابلية التنظيف
هنا، يتمثل المفهوم الخاطئ في أن عبارة «صالح للاستخدام الغذائي» تعني أن 304 كافٍ. وبينما يلبي 304 متطلبات النظافة الأساسية لأسطح المعدات، تؤدي الزوايا الإنشائية دوراً مختلفاً — فهي تتحمل الأحمال، وتثبت الناقلات، وتدعم الأغطية، وتشكل هياكل لمناطق الغسل. إن التعرض المتكرر لدورات التنظيف الساخنة القلوية (NaOH) والحمضية (النيتريك/الفوسفوريك)، إلى جانب التعقيم بالبخار وتجمع المكثفات في الزوايا، يخلق ظروفاً مثالية للتآكل المتأثر ميكروبيولوجياً (MIC). تحبس الأغشية الحيوية الكلوريدات والأحماض العضوية على سطح المعدن، مما يسرّع الهجوم الموضعي. أظهرت زوايا 304 في مصانع معالجة الألبان بشمال ألمانيا تآكلاً شقياً متسارعاً عند الوصلات المثبتة بالمسامير بعد 2–3 سنوات فقط، رغم بروتوكولات التنظيف الصارمة.
إن المقاومة الفائقة لـ316L لكل من المنظفات الحمضية والقلوية، إلى جانب قدرته على الحفاظ على الخمول في مناطق الدورات الرطبة والجافة، تطيل العمر التشغيلي مباشرةً وتقلل مخاطر التلوث. لا تفرض EN 14159 (الفولاذ المقاوم للصدأ الملامس للأغذية) استخدام 316L، لكنها تقر بأن «الدرجات الأعلى سبائكاً قد تكون ضرورية في أنظمة التنظيف العدوانية لضمان الأداء طويل الأمد». بالنسبة للمقيّمين الفنيين، يترجم ذلك إلى عدد أقل من الفحوصات غير المجدولة، وتكاليف عمالة صيانة أقل، وامتثال قابل للإثبات لمتطلبات تدقيق HACCP وBRCGS.
الفارق الحقيقي في التكلفة: دورة الحياة وليس بند التكلفة
نعم، تكلف زوايا الفولاذ المقاوم للصدأ 316L في أوروبا عادةً أكثر بنسبة 20–35% من 304 على أساس الطن. لكن احتساب تكلفة دورة الحياة يكشف صورة مختلفة. لنفترض منشأة لمعالجة مياه الصرف الساحلية في البرتغال تقوم بتركيب زوايا 304 لهياكل محطات الضخ: تكلفة المواد €120,000. خلال ست سنوات، تحتاج 30% من الوصلات الملحومة إلى الجلخ وإعادة التخميل وإعادة الطلاء بسبب التنقر، مما يضيف €45,000 من تكاليف العمالة والتوقف. وبحلول السنة 12، تصبح الحاجة إلى الاستبدال الكامل ضرورية. التحول إلى 316L يرفع التكلفة الأولية إلى €155,000، لكنه يلغي تلك التدخلات. وعلى مدى 20 عاماً، ترجح التكلفة الإجمالية للملكية (TCO) كفة 316L بمقدار €72,000. نقطة التعادل؟ غالباً ما تكون في أقل من 5 سنوات في البيئات عالية الكلوريد أو العدوانية كيميائياً.
يفترض هذا الحساب جودة متسقة. فـ316L دون المستوى المطلوب — ذو محتوى Mo منخفض، أو معالجة حرارية غير متسقة، أو تشطيب سطحي ضعيف — يبدد هذه الميزة. ولهذا تُعد قابلية التتبع مهمة: يجب أن تحمل الزوايا المتوافقة مع EN 10219 تقارير اختبار المصنع التي تتحقق من محتوى Mo الفعلي، وليس الاسمي فقط، ونتائج اختبار التآكل بين الحبيبات (ASTM A262 Practice E)، وخشونة السطح (Ra ≤ 0.8 µm للتطبيقات الصحية). إن الموردين الذين يدّعون «مكافئ 316L» دون وثائق معتمدة يقدمون مخاطر لا يمكن قياسها.
أين لا يزال 304 مناسباً — ومتى يجب النظر إلى ما هو أبعد من كليهما
يبقى 304 مناسباً للبيئات الجافة والداخلية ومنخفضة التلوث: التدعيم الإنشائي الداخلي في الغرف النظيفة الدوائية، بعيداً عن مناطق الغسل، وهياكل الدعم غير الحرجة في خطوط تعبئة الأغذية ذات درجات الحرارة المحيطة، أو زوايا الواجهات المعمارية في البيئات الحضرية الداخلية. كما أن قابليته للتشكيل واللحام تجعله مفضلاً للثنيات المخصصة المعقدة، حيث تتطلب قوة 316L الأعلى قوة أكبر ومعالجة لتخفيف الإجهاد بعد التشكيل.
ولكن في السيناريوهات شديدة العدوانية — الغمر في مياه البحر، أو بخار حمض الهيدروكلوريك المركز، أو التعرض المستمر لأنظمة التعقيم بثاني أكسيد الكلور — لا يكفي لا 304 ولا 316L. تصبح درجات الدوبلكس، مثل EN 1.4462، أو الأوستنيتي الفائق، مثل 254 SMO، ضرورية. وبالنسبة لمكونات الترشيح داخل هذه المنشآت نفسها — مثل ألواح الغربال، أو سلال المرشحات، أو ألواح الشاشات — فإن اختيار المواد يخضع لقواعد مختلفة. هنا، تكون سلامة الشبكات الدقيقة، واتساق احتجاز الميكرونات، ومقاومة التدفق الكاشط أهم من حد الخضوع الإنشائي.شبكة ملحومة من الفولاذ المقاوم للصدأ 306، على سبيل المثال، تستفيد من كيمياء 316L نفسها في شكل أسلاك لتوفير فصل دقيق للجسيمات مع الحفاظ على مقاومة التآكل في تطبيقات الغربلة الكيميائية والغذائية، مما يثبت أن اختيار السبيكة يجب أن يتوافق مع الوظيفة، وليس الموقع فقط.
الخطوات التالية للمقيّمين الفنيين
لا تعتمد 304 كخيار افتراضي. ولا تحدد 316L تلقائياً دون التحقق من البيئة. ابدأ بميزانية للكلوريدات: قدّر ترسب Cl⁻ المحمول جواً (g/m²/year) باستخدام خرائط ISO 9223 لموقعك، ثم أضف إليها مدة التعرض للمواد الكيميائية التشغيلية ودرجة الحرارة. ارجع إلى جداول مقاومة التآكل في EN 10088-1، لا باعتبارها حدوداً مطلقة، بل كإرشادات نسبية. أعط الأولوية لقابلية اللحام ومعالجة ما بعد اللحام: اطلب مواصفات إجراءات لحام (WPS) معتمدة للدرجة المختارة، وأصر على تقارير التحقق من التخليل/التخميل، وليس مجرد شهادات «كما تم التوريد». وأخيراً، تحقق من قدرة المورد: هل يمكنه توفير قابلية تتبع كاملة من تحليل الصهر حتى الفحص النهائي للأبعاد؟ إذا لم يكن الأمر كذلك، فإن التوفير في تكلفة المواد وهمي.


الرجاء إدخال ما ترغب في العثور عليه