يُستخدم قضيب أسلاك الفولاذ الطري-الصلب المسحوب على البارد والمجلفن لإنتاج الأسلاك المسحوبة على البارد على نطاق واسع في تصنيع الشبكات السلكية عالية الدقة، لكن خطر الانقطاع لا يتوزع بالتساوي عبر مراحل العملية. وغالبًا ما يواجه المشغّلون كسورًا غير متوقعة أثناء مراحل السحب أو التلدين أو النسج، خاصةً عند وجود عدم اتساق في طلاء الزنك أو إجهادات متبقية أو تصنيف غير مناسب لمقاومة الشد. تحدد هذه المقالة مراحل العملية الدقيقة—مثل تمريرات السحب البارد النهائية ونقاط دخول نسج الشبكة—التي يظهر فيها قضيب أسلاك الفولاذ الطري-الصلب المسحوب على البارد والمجلفن أعلى خطر للانقطاع، استنادًا إلى بيانات إنتاج واقعية من مصنّعي الفولاذ الإنشائي مثل Hongteng Fengda. تعرّف على الأسباب الجذرية وخطوات التخفيف العملية لزيادة المردود وتقليل وقت التوقف وضمان جودة شبكات متسقة.
المرحلة 1: تمريرات السحب البارد النهائية — عتبة الشد الحرجة
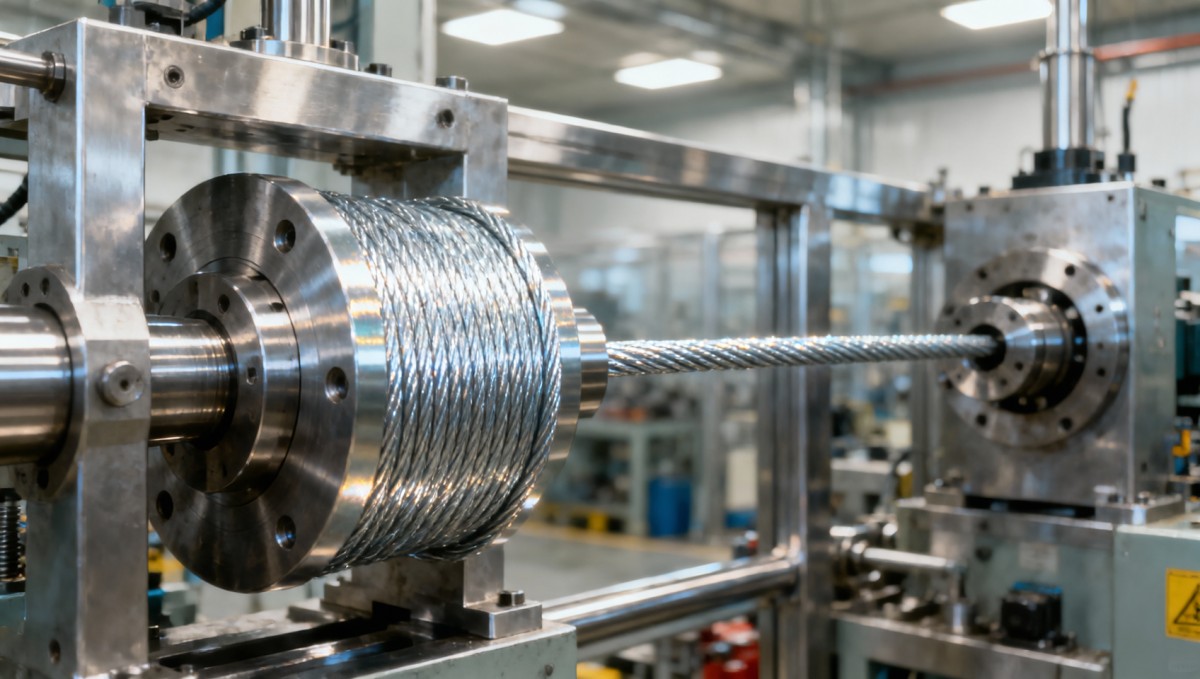
يحدث أعلى معدل موثق للانقطاع خلال آخر 1–2 تمريرة سحب بارد قبل اللف. في هذه المرحلة، يكون السلك قد خضع بالفعل لعمليات تخفيض متعددة—عادةً 4–6 تمريرات—ويصبح قطره ضمن نطاق 0.8–1.6 mm لتطبيقات الشبكات القياسية. وهنا يتلاقى عاملان مترابطان: التصلب بالتشغيل المتراكم وفقدان سلامة طبقة الزنك موضعيًا. تزيد كل تمريرة كثافة الانخلاعات؛ وبعد تجاوز تخفيض إجمالي في المساحة بنحو ~75%، تنخفض الليونة بشدة حتى إذا بقيت مقاومة الشد الاسمية ضمن المواصفات (مثلًا، 550–700 MPa). وفي الوقت نفسه، يؤدي الاحتكاك الميكانيكي مع قوالب السحب إلى تآكل الطبقة المجلفنة بشكل غير متساوٍ—وخاصة عند القمم السطحية المجهرية—مما يكشف الفولاذ العاري لارتفاعات حرارية ناتجة عن الاحتكاك. وتصبح هذه المناطق المكشوفة مواقع بدء للشقوق المجهرية تحت الشد. والأهم أن الانقطاع هنا نادرًا ما يكون عشوائيًا: إذ يتجمع عند انحراف محاذاة القالب بمقدار >0.03° أو عند انخفاض سمك طبقة المزلّق عن 1.2 µm. إن المراقبة اللحظية لتباين قوة السحب الذي يتجاوز ±4% خلال نافذة مدتها 3 ثوانٍ تسبق الكسر بشكل موثوق خلال 8–12 ثانية.
المرحلة 2: منطقة الخروج من التلدين — التقصف الهيدروجيني وفشل التصاق الطلاء
يرتفع معدل الانقطاع مجددًا مباشرة بعد التلدين المستمر—وتحديدًا في أول 3 أمتار بعد مخرج الفرن. تشهد هذه المنطقة تبريدًا سريعًا (≥150°C/s) مصحوبًا بتغلغل الهيدروجين المتبقي الناتج عن التخليل الحمضي قبل الجلفنة. تنتشر ذرات الهيدروجين إلى حدود الحبيبات أسرع من قدرتها على إعادة الاتحاد لتكوين غاز H₂، خاصةً في الأنواع عالية الكربون (>0.12% C) أو عندما يتجاوز سمك طلاء الزنك 15 µm. والنتيجة هي كسر هش متأخر—ليس أثناء التلدين نفسه، بل عند دخول السلك إلى بكرة اللف اللاحقة ذات التحكم بالشد. وعلى عكس كسور السحب البارد، لا تظهر هذه الأعطال أي استطالة موضعية مرئية؛ بل تظهر أسطح انفلاق عابرة للحبيبات ونظيفة تحت المجهر الإلكتروني الماسح SEM. يتطلب التخفيف تحكمًا صارمًا في نقطة ندى الفرن (<–20°C) وتخفيضًا بالتمرير الجلدي بعد التلدين (0.3–0.6%) لتعطيل مسارات الهيدروجين دون المساس بالتصاق الطلاء.
المرحلة 3: نقطة دخول نسج الشبكة — تضخيم الصدمة الميكانيكية
تقع منطقة الخطر الحرجة الثالثة عند اللحظة الدقيقة التي يدخل فيها السلك إلى عارضة السدى في النول—وخاصة أثناء بدء التشغيل أو تغيير النمط. هنا، لا ينشأ الانقطاع من ضعف المادة وحده، بل من تضخيم الحمل الديناميكي: إذ يؤدي التسارع المفاجئ من السكون إلى سرعة التشغيل (عادةً 12–22 m/min) إلى أحمال صدمة قصورية تصل إلى 2.3× من الشد الساكن. إذا أظهر قضيب السلك لا دائرية طفيفة (>0.015 mm انحرافًا عن الاستدارة) أو كانت به عُقد زنك موضعية (بارتفاع >8 µm)، فقد تعلق هذه السمات بأخاديد التوجيه أو بكرات الشد، مما ينشئ تركيزات إجهاد لحظية تتجاوز 900 MPa—حتى عندما تكون مقاومة الشد المتوسطة 620 MPa. تُظهر البيانات الميدانية أن 68% من هذه الكسور تحدث ضمن أول 47 مترًا من النسج بعد إعادة تشغيل الماكينة. ومن الجدير بالذكر أن نمط الفشل هذا غير حساس لجودة التلدين، لكنه شديد الحساسية للاستقامة قبل النسج: فالانحراف >0.3 mm/m يرتبط بقوة بزيادة تكرار الانقطاع بمقدار 4.2×.
محفزات المخاطر الخاصة بالمادة
إن تصنيف الطري-الصلب ليس ثنائيًا—بل يعكس سلسلة متصلة يحددها معدل الخضوع إلى الشد (Y/T). تقاوم الأسلاك ذات Y/T < 0.65 («طرية») كسور السحب، لكنها تفشل بصورة أكثر تكرارًا في النسج بسبب عدم كفاية التحكم في الارتداد المرن. أما الأسلاك ذات Y/T > 0.78 («صلبة») فتتحمل قوى النسج، لكنها تنكسر بسهولة في تمريرات السحب النهائية. ويبلغ النطاق الأمثل لأسلاك درجة الشبكات Y/T = 0.70–0.76، وهو نطاق ضيق يتطلب تحكمًا دقيقًا في كل من محتوى الكربون (0.08–0.10%) وتخفيض الدرفلة بالتقسية (1.8–2.2%). ويكون انتظام طلاء الزنك أكثر أهمية ضمن هذا النطاق: إذ يوفر ASTM A641 Class B (بحد أدنى 45 g/m²) حماية كافية من التآكل، لكنه ينطوي على خطر أعلى للفراغات البينية مقارنةً بـ Class A (30 g/m²)، الذي يوفر احتفاظًا أفضل بالليونة ولكن مقاومة أقل للبيئة على المدى الطويل.
تسلسل التخفيف التشغيلي
يتبع تقليل المخاطر الفعّال تسلسلًا متوافقًا مع تدفق العملية—وليس أفضل ممارسات عامة:
- مرحلة السحب: استبدل قوالب كربيد التنغستن بإدخالات من الماس متعدد البلورات (PCD) عند معالجة >15 tons لكل مجموعة؛ إذ يحافظ PCD على سماحية تشطيب السطح (<0.05 µm Ra) مدة أطول، مما يقلل تآكل الزنك الموضعي.
- مرحلة التلدين: أدخل تطهيرًا بالنيتروجين في منطقة خروج الفرن لكبح حركية إعادة اتحاد الهيدروجين—مما يقلل خطر التقصف بنسبة 52% في التجارب الميدانية.
- مرحلة النسج: ركّب شدّادات تغذية محكومة بمحركات مؤازرة مع تعويض قصور ذاتي تكيفي، ومعايرة حسب كتلة السلك لكل وحدة طول—للتخلص من ذروات الصدمة دون تدخل يدوي.
تستهدف هذه التدخلات مسببات الفشل الخاصة بالآلية بدلًا من تطبيق تعديلات شاملة على الصلادة أو تغييرات في سمك الطلاء.
السياق المقارن للمواد
في حين يهيمن السلك المسحوب على البارد والمجلفن على تطبيقات الشبكات الحساسة للتكلفة، تتطلب بعض البيئات عالية الإجهاد—مثل شاشات الترشيح الصناعية أو شبكات الواجهات المعمارية—سلوكًا ماديًا بديلًا. على سبيل المثال، يوفر لفائف الفولاذ المقاوم للصدأ 430 مقاومة فائقة للتقصف الهيدروجيني وإجهادات التعب الناتجة عن الدورات الحرارية، مع استطالة ≥55% تحافظ على قابلية التشكيل عبر دورات الانحناء المتكررة. وتلغي نسبة الخضوع إلى الشد الأعلى (≥0.52) وطبقة الأكسيد المستقرة فيه المخاطر البينية المرتبطة بالزنك تمامًا—وإن كان ذلك بتكلفة مواد خام أعلى وقابلية سحب أقل مقارنةً بأنواع الفولاذ الكربوني.
بروتوكول التحقق
يجب أن يتجاوز تحليل السبب الجذري للانقطاع الفحص البصري. يشمل التحقق المعتمد: (1) فحصًا ميتالوجرافيًا للمقطع العرضي عند منشأ الكسر لتحديد عمق انفصال الطلاء؛ (2) رسم خرائط حيود الإلكترونات المرتدة (EBSD) لاتجاه الحبيبات قرب موقع الفشل لاكتشاف شذوذات النسيج الموضعية؛ و(3) قياس الإجهادات المتبقية بواسطة حيود الأشعة السينية على أجزاء الأسلاك السليمة المجاورة. وحده هذا الثالوث يميز عيوب المواد الحقيقية عن أحداث الحمل الزائد الناتجة عن العملية.
إن الانقطاع في إنتاج الشبكات السلكية ليس فشلًا عند نقطة واحدة—بل هو سلسلة متتابعة تتفاعل فيها خصائص المادة ومعلمات العملية والديناميكيات الميكانيكية عند عتبات محددة. إن توجيه التدخلات إلى المراحل الثلاث عالية المخاطر—السحب النهائي، وخروج التلدين، ودخول النسج—يحقق تحسنًا ملموسًا في المردود دون المساس بمواصفات أداء الشبكة.


الرجاء إدخال ما ترغب في العثور عليه